 English
 русский
 Español
Формулы изгиба трубы: увеличенная длина, вычет изгиба и упругость.
Дата:Sep 11, 2026
Контент
- 1 Определите геометрию, прежде чем что-либо вычислять
- 2 Основные формулы
- 3 Что не учитывается в формулах: утончение стенок, овальность и минимальный радиус
- 4 Рабочий пример: изгиб на 90 градусов трубы с внешним диаметром 50 мм.
- 5 От формулы к готовой детали
- 6 Практические проверки перед резкой трубы
Гибка труб формулы не являются академическими упражнениями. Они являются причиной того, что изготовленная деталь падает в приспособление с первого раза, и причиной того, что труба разрезается правильно, прежде чем кто-либо прикоснется к пиле. Независимо от того, работаете ли вы с отпечатком LRA (линия, радиус, угол) или с таблицей координат XYZ, постоянно возвращается одно и то же соотношение: развернутая длина, отступ, вычет изгиба и поправки, которые учитывают то, что материал фактически ведет себя под нагрузкой. Вот рабочий набор, на который мы полагаемся каждый день, а также места, где математика останавливается и опыт должен взять верх.
Определите геометрию, прежде чем что-либо вычислять
Большинство ошибок в расчетах начинаются с единственной двусмысленности: к какому измерению относится радиус? На чертеже трубы радиус обычно указывается по центральной линии трубы, называемой радиусом осевой линии или среда CLR, а не по внутренней части изгиба. Если на распечатке указан внутренний радиус, добавьте половину внешнего диаметра, прежде чем приступать к какой-либо формуле ниже. Если смешать эти два компонента на 25 мм на трубе диаметром 50 мм, полученная длина увеличится примерно на 39 мм при изгибе на 90 градусов, чего более чем достаточно, чтобы выбросить деталь.
Второе соглашение имеет не менее важное значение: угол изгиба в зависимости от степени изгиба. Изгиб, который поворачивает трубку под прямым углом, составляет 90 градусов, и угол между двумя опорами в этом случае также составляет 90 градусов. Когда трубка сгибается сама по себе, прилежащий угол уменьшается, а степень изгиба увеличивается, поскольку Дата рождения = 180 градусов минус прилежащий угол. Подтвердите, какое значение указано в чертеже, прежде чем строить на его основе настройку.
| Символ | Значение | Типичная единица |
|---|---|---|
| CLR | Центральный радиус изгиба | мм или дюйм |
| ОД | Внешний диаметр трубки | мм или дюйм |
| t | Толщина стенки | мм или дюйм |
| DOB | Градусы изгиба, равные 180 минус прилежащий угол. | степени |
| ДЛ | Развернутая длина одного изгиба | мм или дюйм |
| СБ | Откат от точки пересечения ног до точки касания | мм или дюйм |
| БД | Удержание изгиба | мм или дюйм |
| K | Коэффициент сдвига нейтральной оси, используемый для уточнения длины дуги. | безразмерный |
Основные формулы
Развернутая длина, также называемая длиной дуги
Развернутая длина — это количество трубки, потребляемой самой кривой, измеренное вдоль центральной линии:
DL = (пи × CLR × DOB) / 180
Для CLR 150 мм и изгиба 90 градусов DL = (3,1416×150×90)/180 = 235,6 мм. Некоторые цеха уточняют это с помощью коэффициента нейтральной оси, поскольку во время формования материал течет внутрь изгиба, и истинная нейтральная линия немного смещается внутрь: DL = (pi × DOB / 180) × (CLR минус K × t). Коэффициент K обычно находится в диапазоне от 0,2 до 0,5, и единственный честный способ исправить его для вашего материала — это согнуть образец и измерить его.
Отступ и длина касательной
Смещение — это расстояние от точки пересечения осевых линий двух участков назад до точки касания, где заканчивается прямой участок и начинается кривая:
SB = CLR × tan(DOB / 2)
При угле 90 градусов tan(45 градусов) равен 1, поэтому отклонение равно CLR, которое в нашем примере составляет 150 мм. Длина касательной — это одно и то же число, измеренное от точки пересечения вдоль каждого участка, что позволяет легко преобразовать чертеж, в котором размеры указаны в пересечениях, и в чертеже, в котором размеры указаны в касательных.
Удержание изгиба
Если на чертеже указаны длины участков, измеренные до точек пересечения, угол учитывается дважды. Учет изгиба удаляет это перекрытие:
BD = 2 × SB минус DL
Для примера с углом 90 градусов: 2 × 150 минус 235,6 = 64,4 мм. Для неглубоких поворотов вычет невелик; для крутых поворотов под большим углом он становится достаточно большим, игнорирование его гарантирует получение короткой детали.
Общая длина резки
Длина отреза = сумма длин ног, измеренных до точек пересечения, минус сумма всех вычетов за изгибы. Эквивалентный маршрут представляет собой длину отреза = сумму прямых участков, соединяющих касательную к касательной, плюс сумму развернутых длин. Оба метода должны согласовываться. Если этого не происходит, то обычной причиной является изгиб, о котором забыли при вычитании.
Смещения и расстояние между изгибами
Для пары одинаковых изгибов, сдвигающих трубу в сторону на расстояние О, расстояние между изгибами, измеренное вдоль трубы, равно DBB = O/sin(DOB). Таким образом, знакомое смещение на 45 градусов умножает смещение примерно на 1,414. Для неравных углов или для чего-либо, что происходит в трех измерениях, работайте с координатами, а не пытайтесь объединить двумерные формулы.
Что не учитывается в формулах: утончение стенок, овальность и минимальный радиус
Все вышеперечисленное предполагает, что трубка сохраняет свою форму. Это не так. Наружная часть изгиба растягивается и утончается, внутренняя сжимается и утолщается, а поперечное сечение слегка уплощается. Эти эффекты определяют, действительно ли теоретически правильная деталь может быть изготовлена.
Утончение стенки снаружи изгиба
Полезная оценка тонкой стенки: t_min = t × CLR/(CLR OD/2). Для трубки с внешним диаметром 50 мм и стенкой толщиной 2 мм и радиусом 150 мм это дает снижение примерно на 14 процентов. Считайте это консервативным геометрическим пределом, а не измеренным результатом. При правильном размере оправки, правильном зазоре и соответствующем усилении реальное утонение обычно оказывается заметно меньшим.
Овальность
Овальность is calculated as (D_max minus D_min) divided by OD, multiplied by 100. General industrial work often accepts 5 percent or less, while aerospace and automotive fluid lines frequently demand tighter limits. Ovality grows quickly as the CLR-to-OD ratio falls, which is why the radius choice and the tooling choice are really the same decision.
Практические правила минимального радиуса изгиба
- Гибка произвольной формы без оправки: примерно 3 × наружный диаметр — практический вариант для многих мягких сталей и алюминия.
- При использовании оправки и зачистной матрицы: 1,5 × наружный диаметр является обычным явлением, а 1 × наружный диаметр или больше достижимо при использовании подходящего инструмента и более толстой стенки.
- Коэффициент стенки (OD, разделенный на t), превышающий примерно 30, обычно делает ограничивающим фактором тонкостенное разрушение, а не сам радиус.
- Нержавеющие и высокопрочные сплавы требуют большего радиуса или большей поддержки, чем углеродистая сталь при том же коэффициенте стенки.
Рабочий пример: изгиб на 90 градусов трубы с внешним диаметром 50 мм.
Сопоставьте формулы для общей работы: внешний диаметр 50 мм, стенка 2 мм, радиус осевой линии 150 мм, изгиб 90 градусов, с двумя прямыми отрезками по 400 мм, измеренными до точек пересечения.
| Количество | Формула | Результат |
|---|---|---|
| Развернутая длина | (пи × 150 × 90) / 180 | 235,6 мм |
| Откат за конец | 150 × загар (45 градусов) | 150,0 мм |
| Удержание изгиба | 2 × 150 минус 235,6 | 64,4 мм |
| Длина обрезки | 800 минус 64,4 | 735,6 мм |
| Предполагаемое утончение стенок | 2 × 150 / (150 25) | 1,71 мм, примерно на 14 процентов тоньше |
Утончающаяся фигура является наихудшим геометрическим случаем для неподдерживаемого изгиба. Если ваша спецификация ограничивает утончение стенки на 10 процентов, вам следует увеличить радиус, добавить оправку с нужным зазором или перейти к более тяжелой стенке, прежде чем резать какой-либо материал.
От формулы к готовой детали
Числа дают вам рисунок; инструменты и средства управления повторяют этот рисунок тысячу раз. Springback – самый яркий пример. После отпускания инструмента трубка расслабляется, и изгиб слегка приоткрывается, поэтому машине приходится перегибаться, и радиус немного увеличивается относительно инструмента. Для мягкой стали с радиусом 3 × наружный диаметр может потребоваться всего один или два градуса перегиба, тогда как для нержавеющей стали и высокопрочного алюминия может потребоваться значительно больше. Практический ответ — это не лучшее уравнение, а система управления, которая сохраняет значения компенсации для каждого материала, радиуса и толщины стенки, а затем автоматически применяет их при следующем запуске.
Это тот момент, когда формулы и оборудование должны согласовываться. Машина, которая может позиционировать изгиб, удерживать оправку и следовать кривой наддува точно так, как указано в таблице наладки, превращает ваши расчеты в повторяемый процесс, а не в разовый успех. Если вы выполняете одни и те же расчеты для разных семейств деталей, это помогает увидеть диапазон трубогибочные машины бок о бок, от моделей с ручным управлением и ЧПУ до полностью автоматических устройств с ЧПУ.
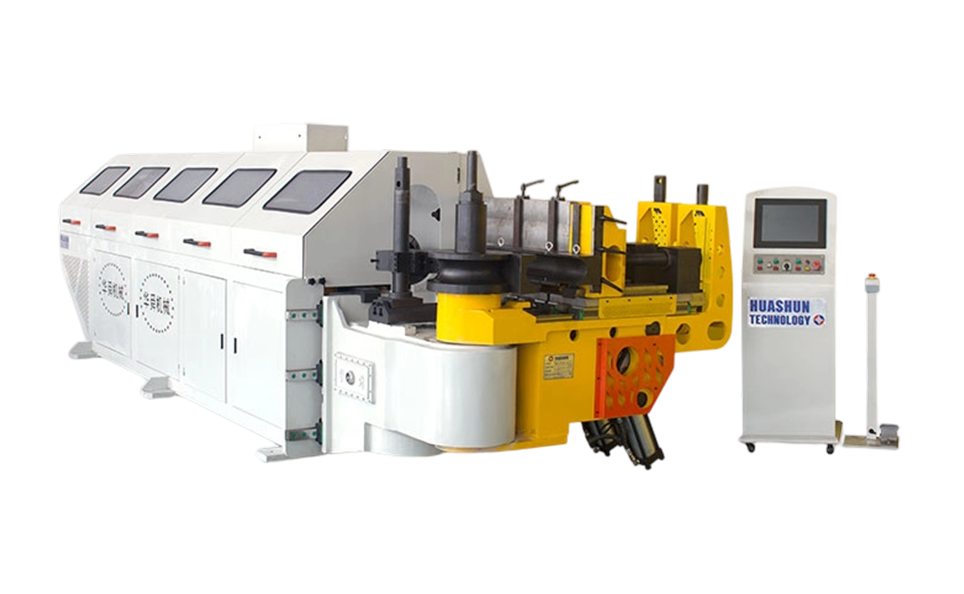 Полностью автоматический сервогидравлический трубогибочный станок с ЧПУ серии L Для повторяемых расчетных настроек гибки модель SB-219CNC предлагает три программируемые оси, сервопривод подачи и вращения, гидравлические режимы гибки и гибки с ЧПУ, а также смазку оправки. Посмотреть продукт →
Отдельного упоминания заслуживают многорадиусные детали. Когда одна труба имеет несколько изгибов разного радиуса, то развернутую длину приходится рассчитывать изгиб за изгибом, причем для каждого изгиба требуется свой отступ и удержание. Арифметика идентична, но настройка — нет, и машины, созданные для работы с несколькими радиусами, исключают из этой работы большую часть проб и ошибок.
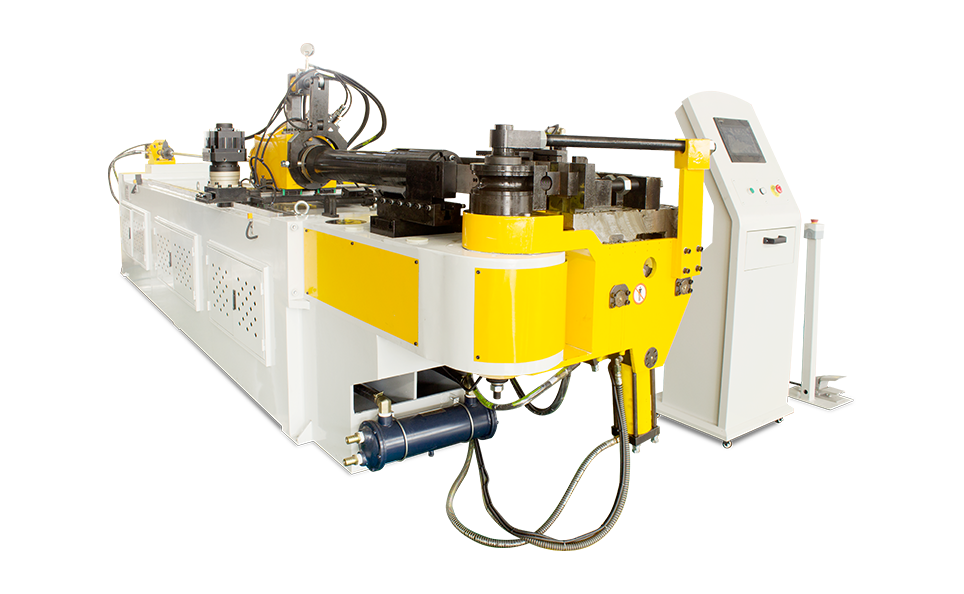 Полностью автоматический многорадиусный трубогибочный станок с ЧПУ серии M Для обработки труб с разными радиусами модель SB-75CNC обеспечивает три программируемые оси, гидравлическую и сервоприводную гибку с ЧПУ, смазку оправки и управление ПЛК с сенсорным экраном. Посмотреть продукт →
Тонкостенные трубы с коэффициентом стенки выше 25 или 30 сильно увеличивают геометрию, и именно здесь поддержка оправки перестает быть необязательной. Гибочный станок, управляемый оправкой, позволяет точно настроить положение оправки и расход смазки, что часто составляет разницу между оценкой утонения на 14 процентов и деталью, проходящей проверку. Для объемной работы в таких секторах, как автомобильное производство , что повторяемость имеет большее значение, чем немного более низкая цена машины.
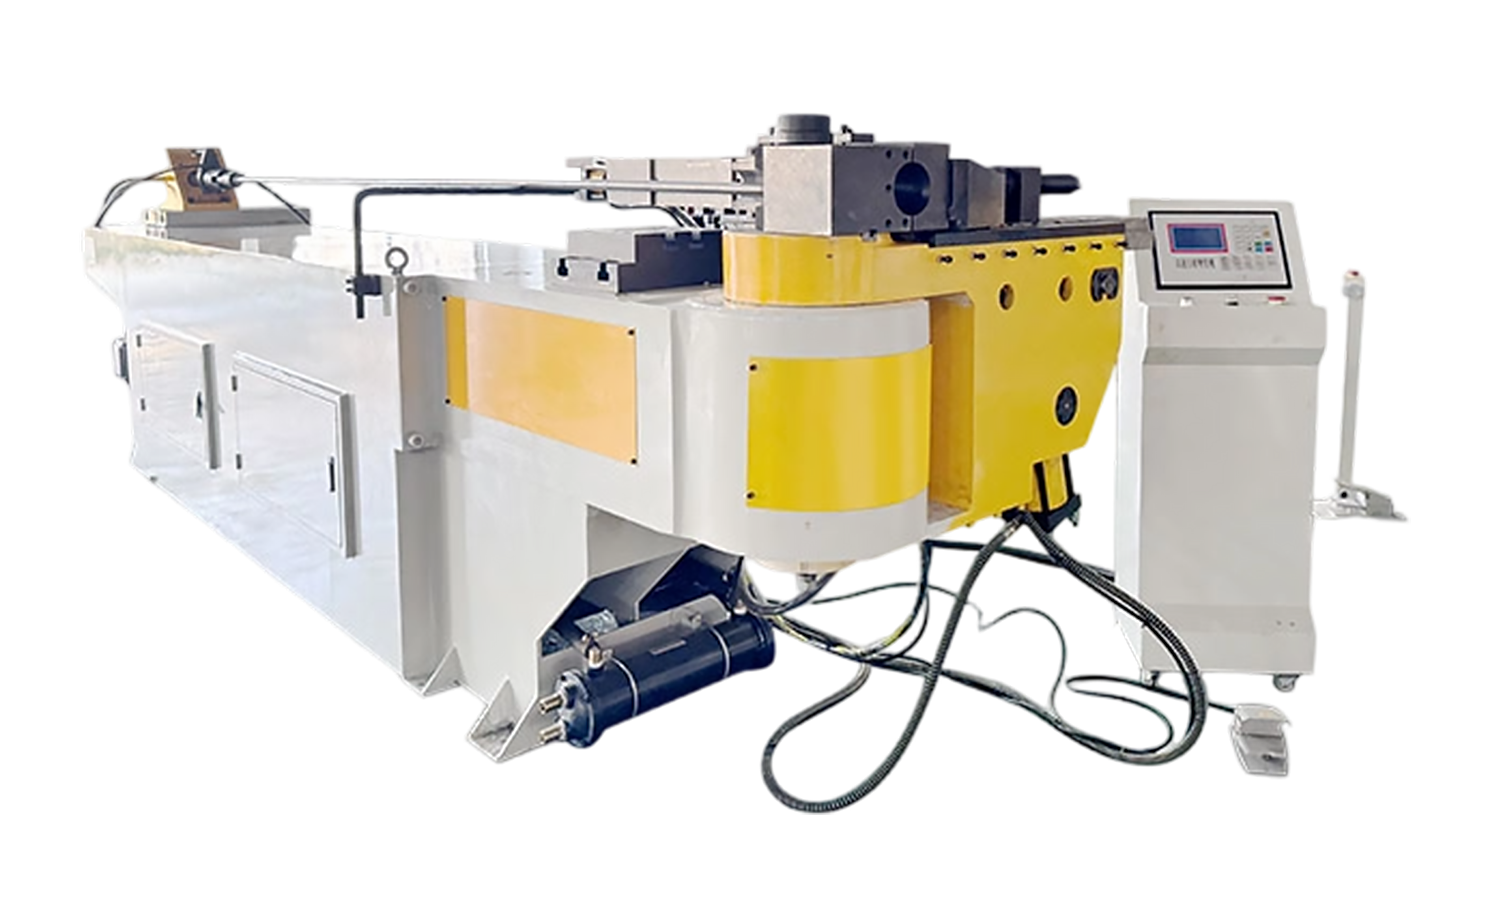 Гидравлический трубогибочный станок серии NC M с управлением оправкой Для повторяемых изгибов стали, нержавеющей стали, алюминия, титана и латуни этот полуавтоматический гибочный станок хранит 16 программ с 16 изгибами и программируемой компенсацией пружинения. Посмотреть продукт →
Практические проверки перед резкой трубы
- Убедитесь, что радиус на чертеже относится к осевой линии или к внутренней части изгиба, и отрегулируйте его перед расчетом.
- Убедитесь, что указанный угол изгиба соответствует градусам изгиба, а не углу между опорами.
- Рассчитайте развернутую длину, отступ и вычет за изгиб для каждого изгиба, а не только для первого.
- Прежде чем принимать решение о радиусе, оцените утончение и овальность стенки в соответствии со спецификациями заказчика.
- Отрежьте один тестовый образец, согните его и измерьте результат по чертежу, прежде чем запускать партию.
- Запишите использованную вами коррекцию упругого возврата, чтобы следующая идентичная работа начиналась с известного значения, а не с предположения.
Формулы гибки труб являются отправной точкой, а не гарантией. Они сообщают вам, сколько материала потребуется на кривую, где находятся точки касания и насколько тонкой может стать внешняя стенка. Чего они не могут вам сказать, так это того, как ваша удельная плавка нержавеющей стали, состояние вашего инструмента и смазка будут вести себя в тот день. Относитесь к расчетам как к первому тесту, а к измерениям – как ко второму, и разрыв между тем, что вы нарисовали, и тем, что вы отправили, с каждым разом будет уменьшаться.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу