 English
 русский
 Español
Формирование труб: резка, гибка, формовка, обработка. Подробные сведения
Дата:Sep 24, 2026
Контент
Формирование труб – это широкий термин, и именно поэтому поначалу он может сбить с толку. В реальной производственной среде он охватывает все: от резки трубы по длине и ее гибки до определенного радиуса, до формирования концов, снятия фасок с кромок, пробивания отверстий и увеличения диаметра. Каждая операция незначительно меняет материал, поэтому порядок имеет значение. Если вы ошибетесь в последовательности, вы потратите больше времени на исправление деталей, чем на их изготовление.
Что на самом деле включает в себя формование труб в производстве
Большинство людей приходят в формирование трубки потому что им нужно согнуть трубку. Это очевидная отправная точка, но только сгибание редко дает готовую деталь. Типичный рабочий процесс включает в себя обрезку трубки нужной длины, подготовку концов, сгибание ее по форме и последующую обработку деталей. Если какой-либо шаг выходит за пределы допуска, окончательная сборка не подойдет.
С нашей стороны отрасли мы рассматриваем формование труб как цепочку, а не как единое действие. Непрямоугольный разрез приведет к отклонению угла изгиба. Изгиб, не компенсированный пружинением, не будет соответствовать приспособлению. Слишком грубая фаска испортит сварной шов. Это не теоретические проблемы. Они каждый день появляются в магазинах, которые настаивают на сокращении времени цикла и более жестких допусках.
Карта процесса для цеха
Когда поступает новая деталь трубы, наиболее полезным первым шагом является сопоставление операций по порядку. В таблице ниже показана упрощенная версия, охватывающая большинство работ с металлическими трубками.
| Процесс | Типовое оборудование | Что это дает |
|---|---|---|
| Резка | Ручные, пневматические, гидравлические пилы или пилы с ЧПУ; лазерные резаки | Точные длины с контролируемыми заусенцами |
| Гибка | NC, CNC, валкогибочные станки, станки с двойной головкой | Углы, радиусы и геометрия нескольких изгибов |
| Формирование конца | Машины для формования одинарных или двойных головок | Расширенные, уменьшенные или запечатанные концы |
| Снятие фасок | Машины для снятия фасок с одной или двумя головками | Чистая подготовка к сварке и зачистка кромок. |
| Штамповка | Гидравлические или дуговые штамповочные машины | Отверстия, прорези и выемки |
| Расширение | Горизонтальные или вертикальные расширительные машины | Контролируемое изменение диаметра фитингов |
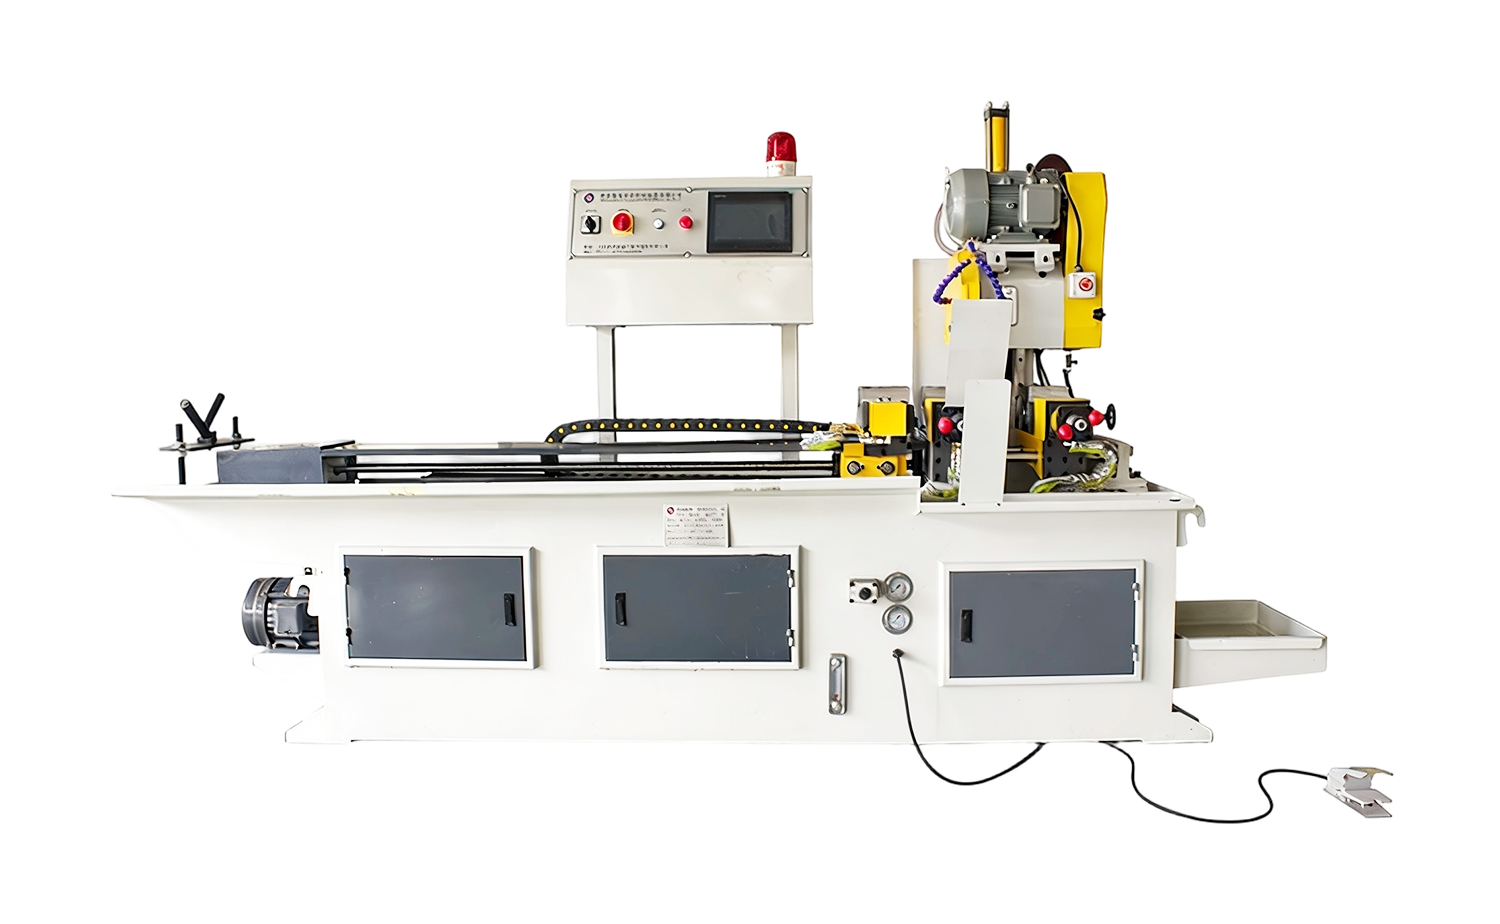 Полностью автоматический станок для резки труб с сервоприводом серии с ЧПУ Полностью автоматический станок для резки труб и прутков с управлением от ПЛК для промышленных предприятий, нуждающихся в прямоугольной резке без заусенцев перед гибкой и формовкой концов. Просмотреть продукт →
Шаг резки задает тон. Если срез непрямоугольный или заусенец тяжелый, каждую последующую операцию приходится компенсировать. Вот почему многие магазины инвестируют в надежный режущий станок, прежде чем модернизировать что-либо еще. Хороший рез делает гибку и формирование концов более предсказуемыми.
Как разные отрасли промышленности формируют свои трубки
В разных отраслях происходят одни и те же базовые процессы, но приоритеты меняются. В автомобильное производство , время цикла и повторяемость обычно являются основными проблемами. При работе с системами отопления, вентиляции и кондиционирования воздуха при формировании труб часто основное внимание уделяется чистым изгибам и надежным соединениям. В строительных и структурных работах приоритет отдается долговечности и способности выдерживать стены большой толщины.
Мы также видим формирование трубок в оборудовании для фитнеса, бытовой технике, системах охлаждения центров обработки данных и сельскохозяйственной технике. Каждая из этих областей имеет свои собственные ожидания по допускам и требованиям к объему. Цех, производящий несколько сотен деталей в месяц, выберет другое оборудование, чем завод, работающий в три смены. Карта процессов остается прежней, но меняется уровень автоматизации.
Распространенные проблемы с формованием трубок и как их решить
После нескольких лет работы с производителями трубок вы начинаете замечать, что одни и те же проблемы возникают снова и снова. Большинство из них не являются загадочными. Это сигналы о том, что этап процесса требует внимания.
Пружинный возврат
Каждая изогнутая трубка немного пружинит, когда давление сбрасывается. Если угол изгиба постоянно отклоняется, решение обычно состоит в том, чтобы компенсировать его в системе управления или отрегулировать инструмент. Современные гибочные станки с ЧПУ хорошо справляются с этой задачей, но это все равно помогает понять, с каким материалом вы работаете. Толщина стенки, сплав и закал влияют на скорость перемещения трубки.
Заусенцы и концевая деформация
Заусенец на срезанном конце – это больше, чем косметическая проблема. Это может привести к сбою в измерении, повреждению приспособления или созданию слабого места в сварном шве. Стандартным ответом являются станки для снятия фасок и снятия заусенцев, но правильное режущее лезвие и скорость подачи также имеют значение. Если конец трубы деформируется во время резки, проблема может быть в зажиме или состоянии лезвия, а не в самом станке.
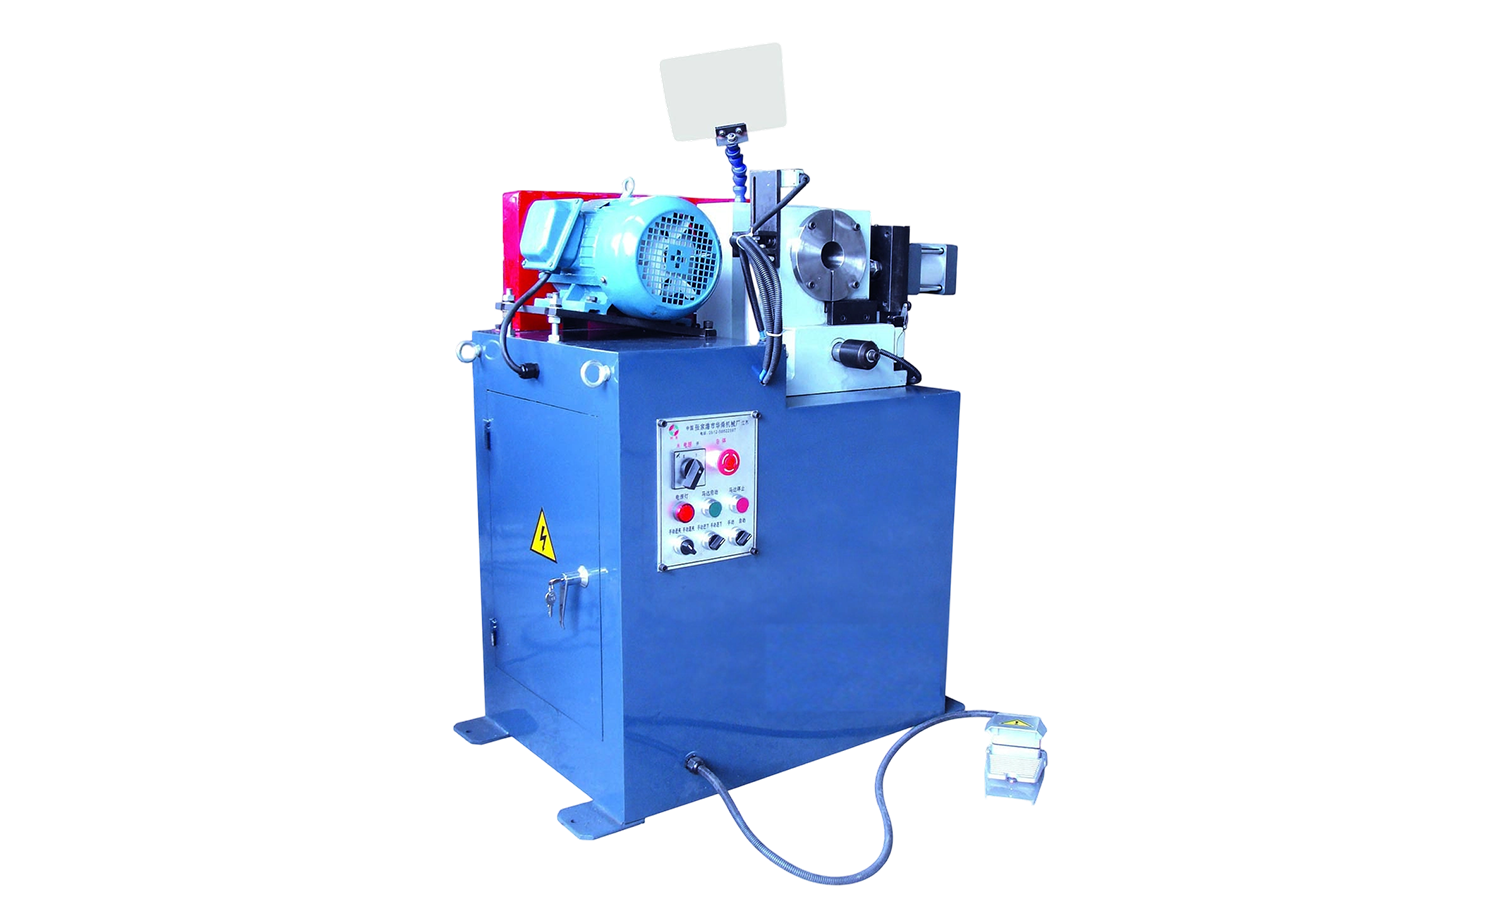 Высокоточный станок для снятия фаски с одной головкой серии EF AC Полуавтоматический пневматический станок для снятия фасок с труб, который обрабатывает плоские, внутренние и внешние кромки для устранения заусенцев перед дальнейшей формовкой. Просмотреть продукт →
Концевые трещины
Когда конец расширяется или сужается, материал должен течь, не разрываясь. Трещины обычно указывают на слишком большую деформацию за один проход, неправильную смазку или материал, требующий отжига. Запуск испытательного образца и проверка толщины стенки после формовки — простая привычка, позволяющая сэкономить много отходов.
Выбор оборудования без перекупов
Один из наиболее частых вопросов, которые мы слышим, заключается в том, следует ли цеху начинать с ручного станка или сразу переходить к модели с ЧПУ. Честный ответ зависит от объема, сложности детали и наличия у вас навыков оператора. Ручной гибочный станок идеально подходит для небольших объемов работ и создания прототипов. Станок с ЧПУ оправдывает свою стоимость, когда вам нужна повторяемость тысяч деталей.
- Подберите машину в соответствии с вашей текущей рабочей нагрузкой, а не с прогнозом, который может никогда не осуществиться.
- Рассмотрим всю технологическую цепочку, потому что хороший гибщик не сможет исправить плохой рез.
- Подумайте о времени переналадки, если вы используете много разных номеров деталей.
- Оставьте место для роста, но не платите за мощности, которые вы не будете использовать.
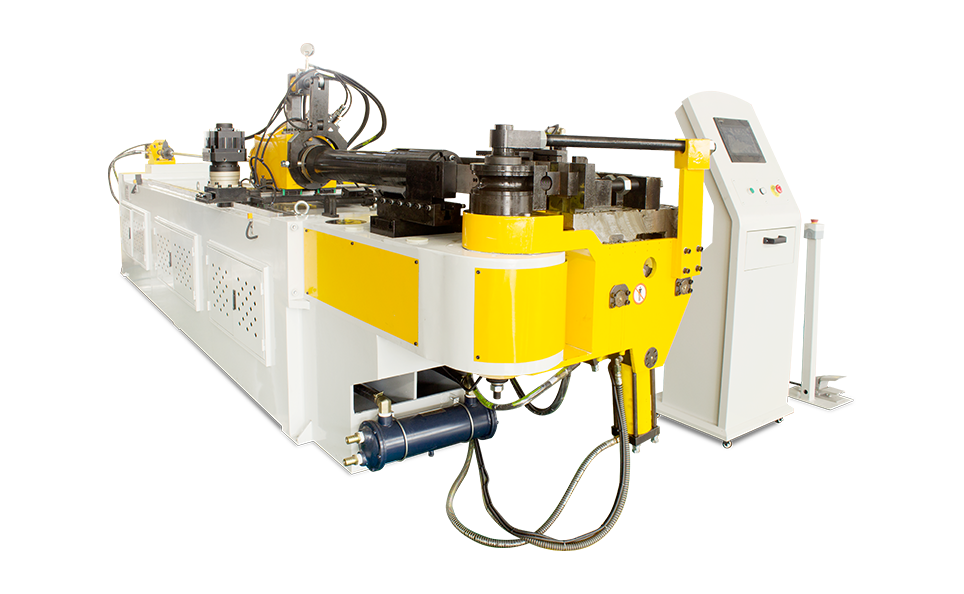 Полностью автоматический многорадиусный трубогибочный станок с ЧПУ серии M Полностью автоматический трубогибочный станок с сервоприводом, программируемыми осями и сенсорным управлением ПЛК, подходящий для повторяемой высокоточной гибки в больших объемах производства. Просмотреть продукт →
Также полезно поговорить с кем-то, кто уже видел детали вашего типа раньше. Короткий разговор о толщине стенки, радиусе изгиба и годовом объеме может предотвратить дорогостоящую ошибку.
Объединение процесса
Формирование трубок работает лучше всего, когда этапы рассматриваются как одна система. Резка, изгиб, формовка, снятие фасок, штамповка и расширение — все это влияет друг на друга. Наилучшие результаты обычно получают те цеха, которые уделяют внимание переключению операций между операциями, а не только производительности одной машины.
Если вы планируете построить новую линию или заменить старую машину, начните с четкой карты процесса и реалистичной оценки объема. После этого выбор оборудования становится гораздо легче обосновать. Для более глубокого взгляда на одну часть цепочки, наш Полное руководство по резке труб более подробно описывает варианты и компромиссы.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу