 English
 русский
 Español
Радиус изгиба электропроводки: минимумы, правила и советы по изгибу для электриков
Дата:Oct 12, 2026
Контент
- 1 Что на самом деле измеряет радиус изгиба электрического кабелепровода
- 2 Минимальный радиус изгиба в зависимости от типа кабелепровода
- 3 Почему минимальный радиус изгиба имеет значение на практике
- 4 Как метод изгиба определяет, чего вы можете достичь
- 5 Контрольный список перед изгибом
- 6 Согласование чисел и машины
Спросите комнату, полную электриков, насколько сильно вы можете согнуть кабелепровод, и вы получите дюжину уверенных ответов. Правильный вариант — это расстояние: измеренное до конкретной точки, опубликованное в таблице и проверенное тем, кто подписывает установку. Если вы сделаете что-то неправильно, натяжение превратится в драку, изоляция потерется, или инспектор попросит вас вырезать изгиб, на формирование которого ушло двадцать минут.
В этом руководстве рассказывается, что такое электрический кабелепровод. радиус изгиба на самом деле измеряет, откуда берутся минимальные числа, как материал меняет ответ и почему выбранный вами метод гибки решает, сможете ли вы вообще достичь этого числа.
Что на самом деле измеряет радиус изгиба электрического кабелепровода
Радиус изгиба — это длина, а не угол. Два изгиба могут повернуться на 90 градусов и при этом оставаться на расстоянии друг от друга.
мягко скользил по длинному отрезку пути, а другой почти дошел до угла. Радиус — это расстояние от центра кривой до контрольной линии на кабелепроводе, и то, какая линия вы выберете, изменит указанную вами цифру.
- Радиус осевой линии (CLR): от центра кривизны до середины стенки трубопровода. Гибочные башмаки, формовочные машины и характеристики машин почти всегда указываются таким образом.
- Внутренний радиус: измеряется до внутренней поверхности изгиба, который является более крутым из двух. Правила защиты кабеля действуют от этого края, включая известное требование, чтобы внутренний край был как минимум в пять раз больше диаметра кабеля.
- Внешний диаметр кратный: сокращение, используемое в таблицах технических данных гибких кабелепроводов и кабелей, например, указанный минимум 6 x наружный диаметр. Полезно, если вы знаете, какой диаметр умножается.
Одна ловушка ловит почти всех: размер сделки не зависит от ее внешнего диаметра. Полудюймовый ЕМТ имеет размер около 0,71 дюйма снаружи, и этот разрыв увеличивается по мере увеличения размеров. Рассчитайте радиус номинального размера сделки, и вы сможете оказаться ниже реального минимума до того, как будет сделана первая отметка.
Два сопутствующих номера живут в одном ящике. Прирост — это длина, которая исчезает в кривой, поэтому готовый пробег немного короче, чем предполагает прямая арифметика. Взятие, иногда называемое вычетом, — это значение, вычитаемое из вашей отметки, чтобы изгиб оказался там, где вы хотите. Оба зависят от радиуса колодки, и это еще одна причина, по которой радиус изгиба нельзя рассматривать как догадку.
Минимальный радиус изгиба в зависимости от типа кабелепровода
Минимум устанавливается лицом, имеющим полномочия на установку, и эти полномочия различаются для жесткой стали, ПВХ и гибких изделий. В таблице ниже показано, как обычно управляется каждая семья, и как выглядит разумная отправная точка.
| Семья проводников | Откуда берется минимум | Типичная отправная точка |
|---|---|---|
| ЕМТ (тонкостенная сталь) | Таблицы сгибов в главе 9 норм по размерам изделий, а также данные о башмаках гибочных устройств. | Обычно упоминаемые минимальные значения начинаются примерно с 4 дюймов для размера сделки 1/2 и с 5 дюймов для размера сделки 3/4 дюйма. |
| Жесткий металлический кабелепровод и IMC | таблицы главы 9; геометрия резьбы и муфты | Растет с размером сделки; более толстая стенка выдерживает относительно более крутые изгибы |
| Алюминиевый жесткий кабелепровод | Таблицы главы 9 и данные производителя | Похож на сталь того же размера, но более мягкая стенка быстрее приобретает овальную форму. |
| ПВХ кабелепровод | Инструкции производителя по термогибке | Часто кратно наружному диаметру, обычно от 5 до 10 x наружный диаметр. |
| Гибкий и герметичный кабелепровод | Опубликованные данные о листинге для конкретного продукта | Обычно от 4 до 7 x OD; никогда не острее, чем позволяет листинг |
| Кабель внутри кабельной трассы | Правила защиты кабеля, применяемые к внутренней кромке изгиба | В пять раз больше диаметра кабеля, чем у широко применяемого пола. |
Две ноты значат больше, чем сами цифры. Минимальный код — это пол для установки, а не цель проектирования; радиус, удобно расположенный выше него, тянет гораздо легче. А колонны с одним выстрелом и с полным башмаком существуют, потому что ручной гибочный станок одновременно формирует только часть кривой, поэтому инструмент в вашей руке решает, какой предел применим к вам.
Почему минимальный радиус изгиба имеет значение на практике
Тянуть становится сложнее и быстрее
Каждый изгиб увеличивает трение вдоль внутренней стенки, и напряжение увеличивается с каждым изгибом, а не по прямой линии. Самый острый радиус разбега доминирует над усилием, а небольшие повороты являются обычной причиной того, что тяга, которая должна быть легкой, останавливается на полпути.
Изоляция и защита кабеля
Когда крутой изгиб встречается с высоким натяжением, трос сильно прижимается к внутренней части изгиба. Именно это давление на боковую стенку повреждает изоляцию, а в кабелях передачи данных и кабелях управления изменяет электрические характеристики настолько, что это имеет значение.
Проверка и документация
Готовые изгибы проверяются по опубликованным таблицам, а не по мнению, поэтому знание того, какое издание применяется и ужесточают ли его местные поправки, может сэкономить повторное посещение объекта.
Сохранение формы самого трубопровода
Изгиб сильнее, чем позволяет материал, выглядит не просто неправильно: поперечное сечение становится овальным, а эффективная внутренняя площадь падает. Тонкостенные ЕМТ — обычная жертва, а опора на оправке или больший радиус башмака — обычное решение.
Как метод изгиба определяет, чего вы можете достичь
Наименьший радиус, который вы можете создать, является свойством как инструмента, так и кабелепровода. Радиус, который гидравлическая машина формирует за один проход, может быть невозможен с помощью ручного гибочного станка, и обратное также верно.
Ручные изгибы и одноразовые изгибы
Ручной гибочный станок формирует фиксированный радиус, заданный его башмаком, поэтому минимальный радиус для этого инструмента также является единственным радиусом, который он создает за один ход. Точность достигается за счет маркировки с правильным значением натяжения и небольшого перегиба, чтобы обеспечить пружинение, которое более выражено на алюминии, чем на стали.
Гидравлические гибочные станки и станки с ЧПУ с опорой оправки
Если стенка тонкая или трубка большая, оправка внутри отверстия поддерживает поперечное сечение изгиба и позволяет работать ближе к теоретическому минимуму, не сглаживая его. Настройки управления оправкой и давления превращают самый малый полезный радиус в то, что вы можете установить, повторить и записать, а не в то, что вы обнаруживаете путем проб.
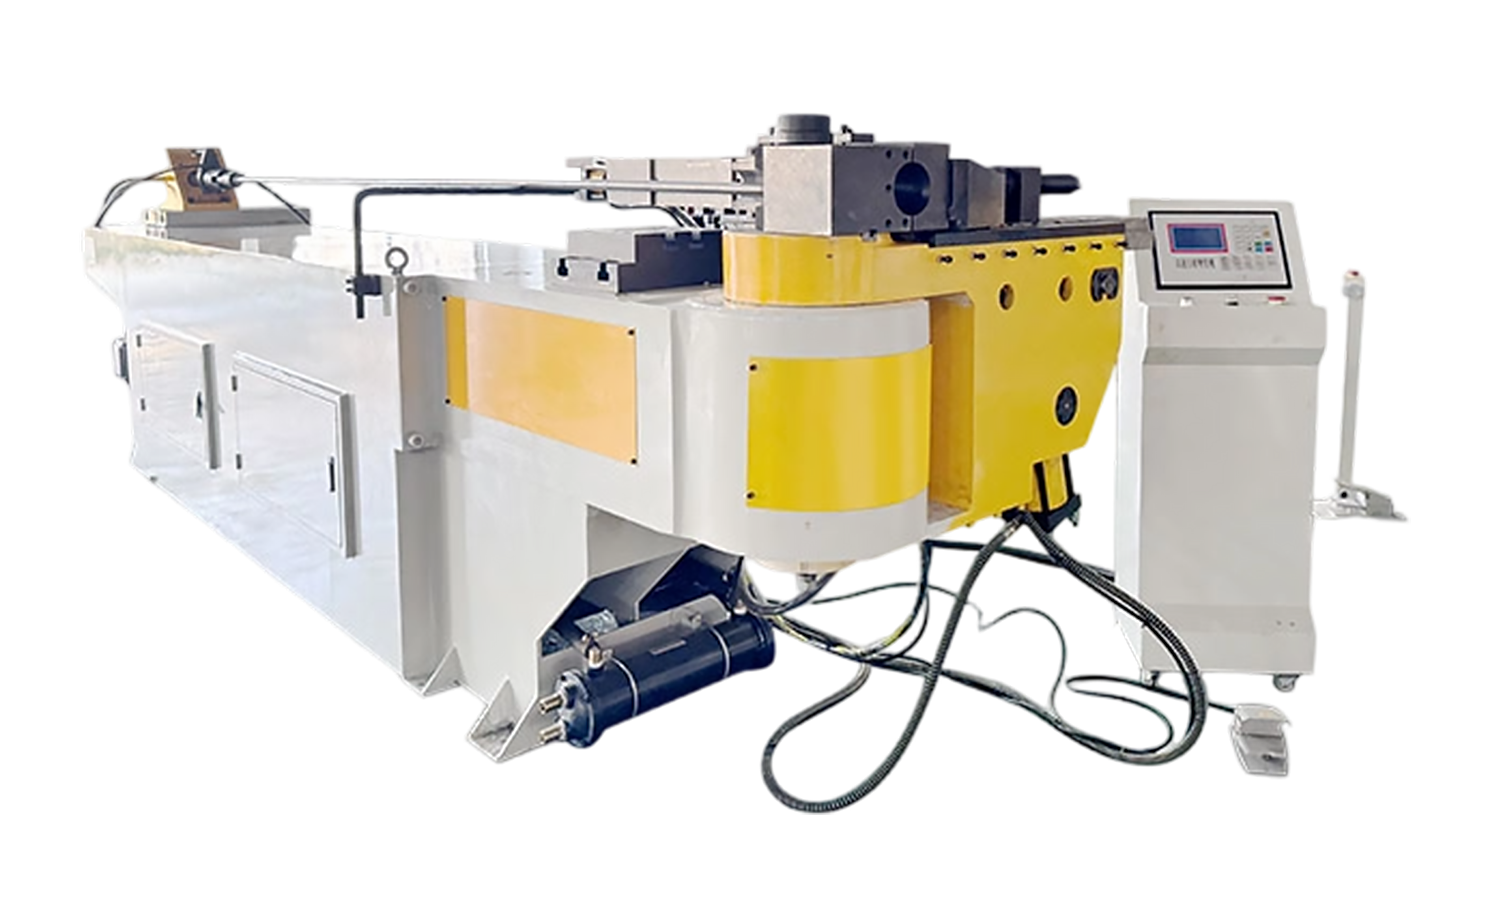 Гидравлический трубогибочный станок серии NC M с управлением оправкой Полуавтоматический одноголовочный гибочный станок с управлением оправкой для поддерживаемых изгибов, гидравлическим зажимом, сохраненными программами и воспроизводимыми результатами обработки стали, нержавеющей стали, алюминия, титана или латуни. Посмотреть продукт →
Машины с несколькими радиусами идут еще дальше: штабелированные матрицы и программируемое позиционирование позволяют использовать несколько радиусов в одной детали, а система управления обеспечивает согласованность данных гибки от первой до тысячной детали. Когда для работы требуется развертка, смещение и резкий поворот на 90 градусов на одной и той же трубе, именно эта последовательность обеспечивает взаимозаменяемость деталей.
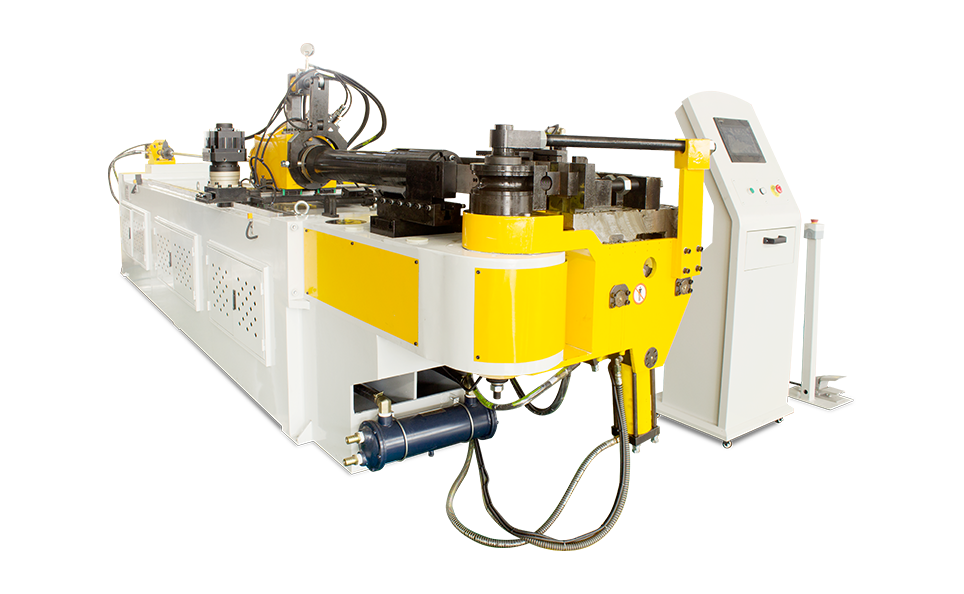 Полностью автоматический многорадиусный трубогибочный станок с ЧПУ серии M Полностью автоматический многорадиусный гибочный станок SB-75CNC с сервоприводом подачи и вращения, сенсорным управлением ПЛК, смазкой оправки и гидравлическим или серворежимом для высокоточной повторяемой гибки труб. Посмотреть продукт →
Гибка роликами и прессами для длинных проходов
Там, где радиус измеряется в метрах, а не в дюймах, на смену приходят роликовые машины. Трехвалковые гибочные станки образуют непрерывную кривую, пропуская трубу между валками, что подходит для подметания трубопроводов, архитектурных работ большого радиуса и любого изгиба, которого не может достичь башмак. Компромисс заключается в меньшем контроле над тем, где именно заканчивается кривая, поэтому макет по-прежнему сначала выполняется на бумаге.
Контрольный список перед изгибом
Прежде чем первая отметка появится на кабелепроводе, пройдитесь по ним по порядку:
- Подтвердите, какая редакция норм и какие местные поправки применяются к установке.
- Измерьте действительный внешний диаметр кабелепровода и диаметр входящих в него кабелей.
- Подбирайте обувь или штамп в соответствии с фактическим размером товара, а не с тем, что оказалось на полке.
- Решите, нужна ли оправка; тонкие стенки и большой диаметр обычно отвечают утвердительно.
- Сначала согните короткий кусок и измерьте результат, а не доверяйте только диаграмме.
- Перед обрезкой учтите упругость и отметьте значение натяжения для этого башмака.
- Проверьте готовую деталь на соответствие минимуму, прежде чем она отправится в производство.
Согласование чисел и машины
Радиус изгиба находится там, где встречаются три вещи, которые редко общаются друг с другом на площадке: кодовая таблица, кабель внутри кабелепровода и инструмент на верстаке. Когда они соглашаются, установка проходит гладко, проходит проверку и выглядит запланированной от начала до конца. Когда они этого не делают, проблема имеет тенденцию проявляться в дальнем конце пробега.
Мы, HuaShun Machinery, производим оборудование для гибки, резки и формовки труб для мастерских, которые ежедневно сталкиваются с этим балансирующим действием, от небольших мастерских до крупносерийных заводов. Большая часть этих работ носит архитектурный характер: внутри видны трубопроводы и трубы. строительные и декоративные металлоконструкции должны соблюдать те же пределы радиуса, но при этом выглядеть продуманно. Также мы пишем о том, как меняется технология формовки в цехах в наши взгляды на гибку труб .
Если радиус на вашем рисунке кажется невозможным, обычно это не так; ему просто нужен правильный башмак, соответствующая опора оправки и станок, способный удерживать заданные настройки. Отправьте нам необходимый вам размер трубы, толщину стенки, материал и радиус, и мы честно скажем вам, можно ли ее согнуть и на что.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу