 English
 русский
 Español
Гибка круглых труб: методы, инструменты и выбор под станки для вашего цеха
Дата:Sep 24, 2026
Контент
- 1 Что на самом деле включает в себя гибка круглых труб
- 2 Основные способы гибки круглой трубы
- 3 Работа с большим радиусом: гибка круглых труб валками
- 4 Выбор инструментов, определяющий качество гибки
- 5 Согласование управления машиной с объемом производства
- 6 Чтение дефектов: сморщивание, сплющивание и пружинение
- 7 Поведение материалов в различных марках труб
- 8 Где проявляется изгиб круглой трубы
- 9 Вопросы, которые стоит задать перед покупкой
Гибка круглой трубы на чертеже выглядит простой, но становится сложной в тот момент, когда металл встречается со штампом. Изгиб на 90 градусов трубы диаметром 25 мм со стенкой 2 мм должен быть обычным делом, однако одна и та же работа может сморщиться на одной машине и остаться чистой на другой. Разница редко заключается только в навыках оператора. Все зависит от метода, инструмента, материала и того, насколько оборудование соответствует размеру партии, которую вы фактически запускаете.
Мы производим оборудование для обработки труб — гибочные станки, резаки, машины для формовки концов, машины для снятия фасок, штамповки и развальцовки — для мастерских, которые варьируются от мастерских, где работают два человека, до крупных поставщиков автомобилей. Далее следует одно и то же объяснение, которое наши инженеры дают клиентам каждую неделю: как работает гибка круглых труб, от чего зависит качество гибки и как выбрать станок, не переплачивая.
Что на самом деле включает в себя гибка круглых труб
Круглая труба определяется по наружному диаметру и толщине стенки, а труба заказывается по номинальному отверстию и графику. Это различие имеет значение, поскольку каждый расчет изгиба — радиус, усилие, размер оправки — основан на фактическом наружном диаметре и стенке трубы, а не на номинальном размере трубы.
Прежде чем назвать какую-либо работу, четыре цифры сообщают вам, насколько она проста, сложна или невозможна на данной машине:
- Радиус осевой линии (CLR) — радиус, измеренный до середины стенки трубы.
- Угол изгиба — как далеко трубка проходит вокруг матрицы.
- Соотношение CLR и OD — ниже примерно 1,5 для большинства круглых труб требуется оправка и зачистная матрица.
- Фактор стены — наружный диаметр, разделенный на толщину стенки; тонкие стены сплющиваются и морщатся гораздо раньше, чем толстые.
Спрингбэк также должен быть запланирован. Каждый металл слегка пружинит, когда матрица открывается, и это количество меняется в зависимости от материала, толщины стенки и радиуса. Машины с ЧПУ компенсируют это автоматическим перегибом, что является одной из практических причин, по которым автоматизированная гибка лучше сохраняет допуски в течение длительного производственного цикла.
Основные способы гибки круглой трубы
Роторная гибка вытяжкой является «рабочей лошадкой» отрасли, и на то есть веские причины. Труба прижимается к вращающейся гибочной матрице, за ней следует нажимная матрица, а оправка поддерживает внутреннюю часть стенки, поэтому материал течет, а не разрушается. Это единственный практичный метод для узких радиусов, тонких стенок и деталей с множеством изгибов, которые должны быть повторяемыми.
| Метод | Типичный радиус | Оснастка | Лучше всего подходит |
|---|---|---|---|
| Ротационная гибка | Плотный, 1D и выше | Гибочная матрица, зажимная матрица, матрица под давлением, оправка | Многогибочные детали, тонкостенные, большого объема. |
| Гибка валков | Большой, 5D и выше | Три или более активных рулона | Дуги и развертки для строительных и архитектурных работ |
| Пресс-гибка | Большой | Радиусная матрица с толкателем | Толстая стенка, большой диаметр, малый объем. |
| Изгиб на сжатие | От среднего до большого | Фиксированная матрица и башмак стеклоочистителя | Простые детали, небольшие партии, небольшой бюджет на оснастку |
| Змеевидный изгиб | Средний | Программируемая многоизгибная головка | Змеевики и трубки теплообменника |
Если ваши детали подвергаются нескольким изгибам и должны упасть в приспособление, почти всегда ответом является ротационная гибка на станке с ЧПУ. Если вы изготавливаете плавные дуги для поручней, арок или рам, гибка валками выполняется быстрее и намного дешевле в обработке.
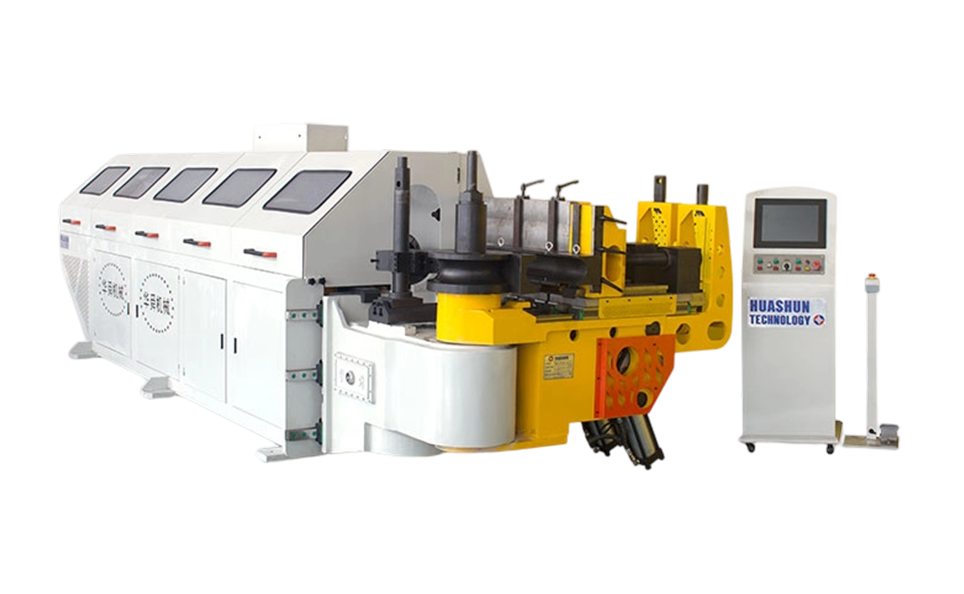 Сервогидравлический трубогибочный станок с ЧПУ серии L с сенсорным экраном В этом полностью автоматическом гибочном станке используются серводвигатели для подачи и вращения, а также ПЛК с сенсорным экраном для точной многократной гибки деталей, что делает его идеальным для повторяемых работ с малым радиусом. Посмотреть продукт →
Сервогидравлические ротационные волочильные станки справляются с работой с тонкими стенками малого радиуса, которую ручные гибочные станки просто не могут повторить, а набор инструментов позволяет одной установке производить несколько разных радиусов на одной и той же детали.
Работа с большим радиусом: гибка круглых труб валками
Не каждый изгиб круглой трубы представляет собой крутой угол. Перила, арочные рамы, конвейерные направляющие и конструкции игровых площадок требуют длинных, широких дуг постоянного радиуса, и их изготавливают методом прокатки, а не волочения.
Трехвалковые машины пропускают трубу между приводными валками и постепенно изгибают ее по мере приближения валков. Версии с семью и девятью валками поддерживают тонкостенную трубу более равномерно, уменьшая сплющивание, которое возникает, когда легкая стенка проталкивается через простую установку с тремя валками. Двунаправленные машины меняют направление прокатки для формирования S-образных профилей и разверток с несколькими радиусами в одной последовательности.
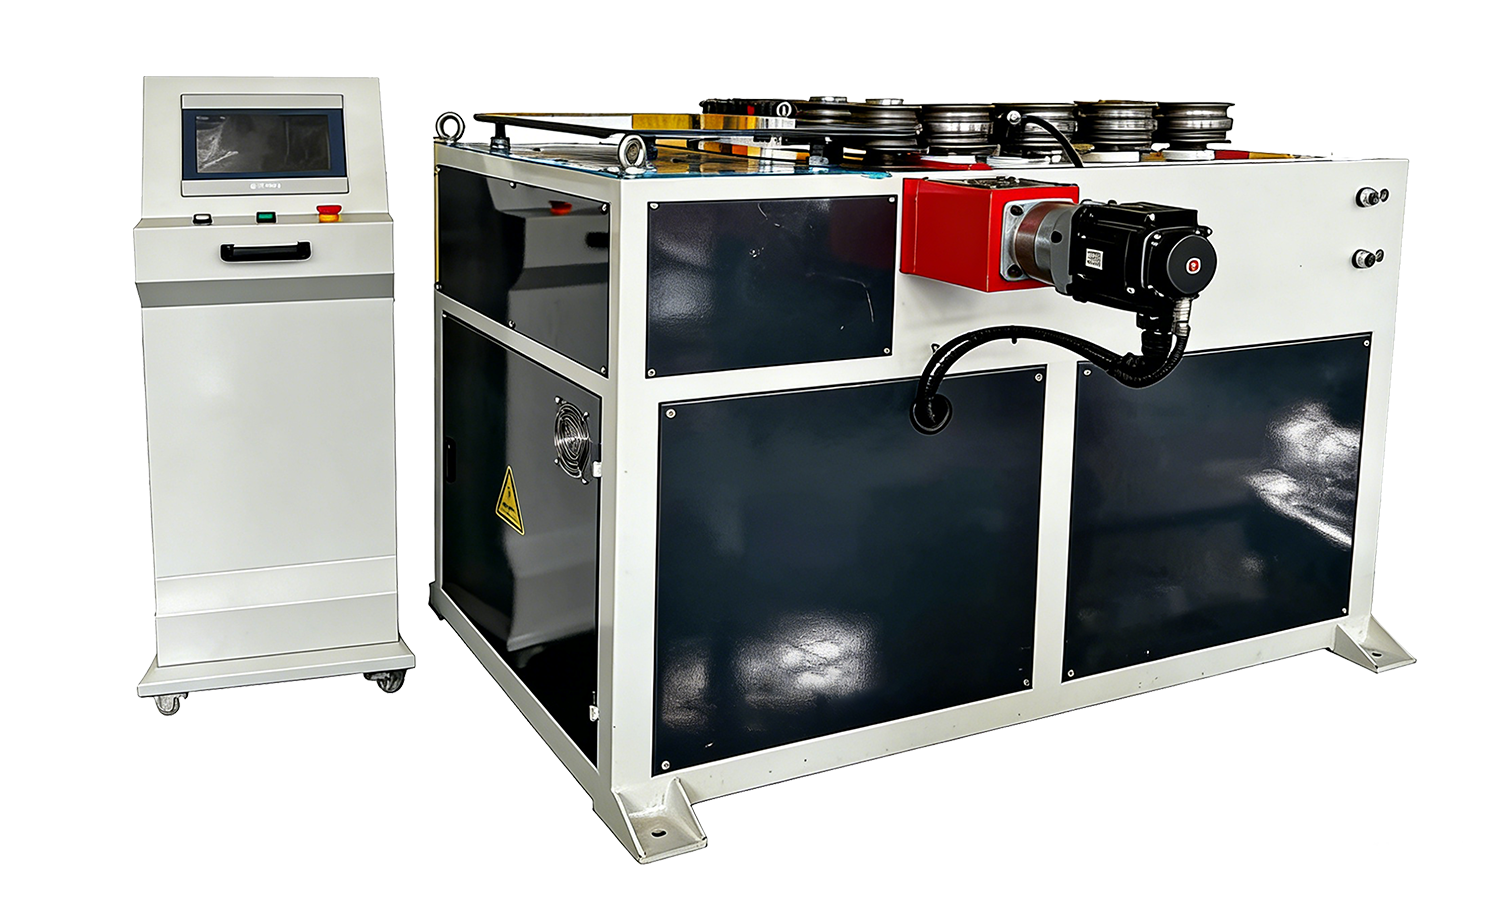 Машина для прокатки круглых труб серии GY S Shape для гибки нескольких радиусов Эта трехвалковая машина использует сервоуправляемое положение роликов и двунаправленную формовку для получения S-образных изгибов, дуг и спиралей на тонкостенных трубах без чрезмерных затрат на инструмент. Посмотреть продукт →
Для гибки валков редко требуется оправка, поэтому стоимость оснастки остается низкой, но она не может обеспечить малые радиусы или сквозную повторяемость, как у ротационного гибочного станка. Во многих магазинах оба типа располагаются на полу и разделяют работу по радиусу.
Выбор инструментов, определяющий качество гибки
Выбор оправки
Оправки-пробки достаточно для больших радиусов толстых стенок. По мере того как стенка становится тоньше или радиус сжимается, шарик или сегментная оправка — серия связанных шариков, притянутых к точке касания изгиба — поддерживает внутреннюю стенку и контролирует овальность. Расположите его слишком далеко вперед, и трубка вырастет; слишком далеко назад, и он сплющивается.
Стеклоочиститель и пресс-формы
Пластина Wiper поддерживает внутренний радиус и является самым эффективным оружием против складок. Усилие пресс-формы имеет такое же большое значение: слишком малое — и трубка скользит, слишком большое — она утягивает материал, утончая внешнюю стенку изгиба.
Дисциплина по смазке и настройке
Гибка круглых труб зависит от контроля трения. Постоянная смазка, чистые штампы и документированная карта настройки для каждого номера детали сделают больше для качества, чем любое отдельное обновление оборудования.
Согласование управления машиной с объемом производства
Как только метод будет определен, уровень автоматизации определит вашу реальную стоимость одного изгиба.
| Класс машины | Контроль | Лучше всего подходит для |
|---|---|---|
| Ручной гибочный станок | Ручной рычаг, механический стопор | Единичные экземпляры, прототипы, ремонтные работы |
| полуавтоматический с ЧПУ | Гидравлический, угол устанавливается программой | Маленькие и средние партии, частая смена работ. |
| ЧПУ автоматический | Сервооси, многорадиусное штабелирование | Большой объем, жесткие допуски, тонкие стенки |
| Двухголовочный гибочный станок | Две сгибающиеся головы | Симметричные рамы, мебель, детали системы вентиляции и кондиционирования. |
| Змеевидный изгиб | Непрерывная подача и изгиб | Змеевики и трубки теплообменника |
| Рулонный гибочный станок | Приводные валки, без оправки | Большой radius arcs and sweeps |
Полуавтоматические гидравлические гибочные станки остаются оптимальным выбором для предприятий, которые производят несколько сотен изделий одновременно, часто меняют рабочие места и не нуждаются в сервопозиционировании. Настройка угла происходит быстро, инструменты доступны по цене, а время обучения измеряется днями, а не неделями.
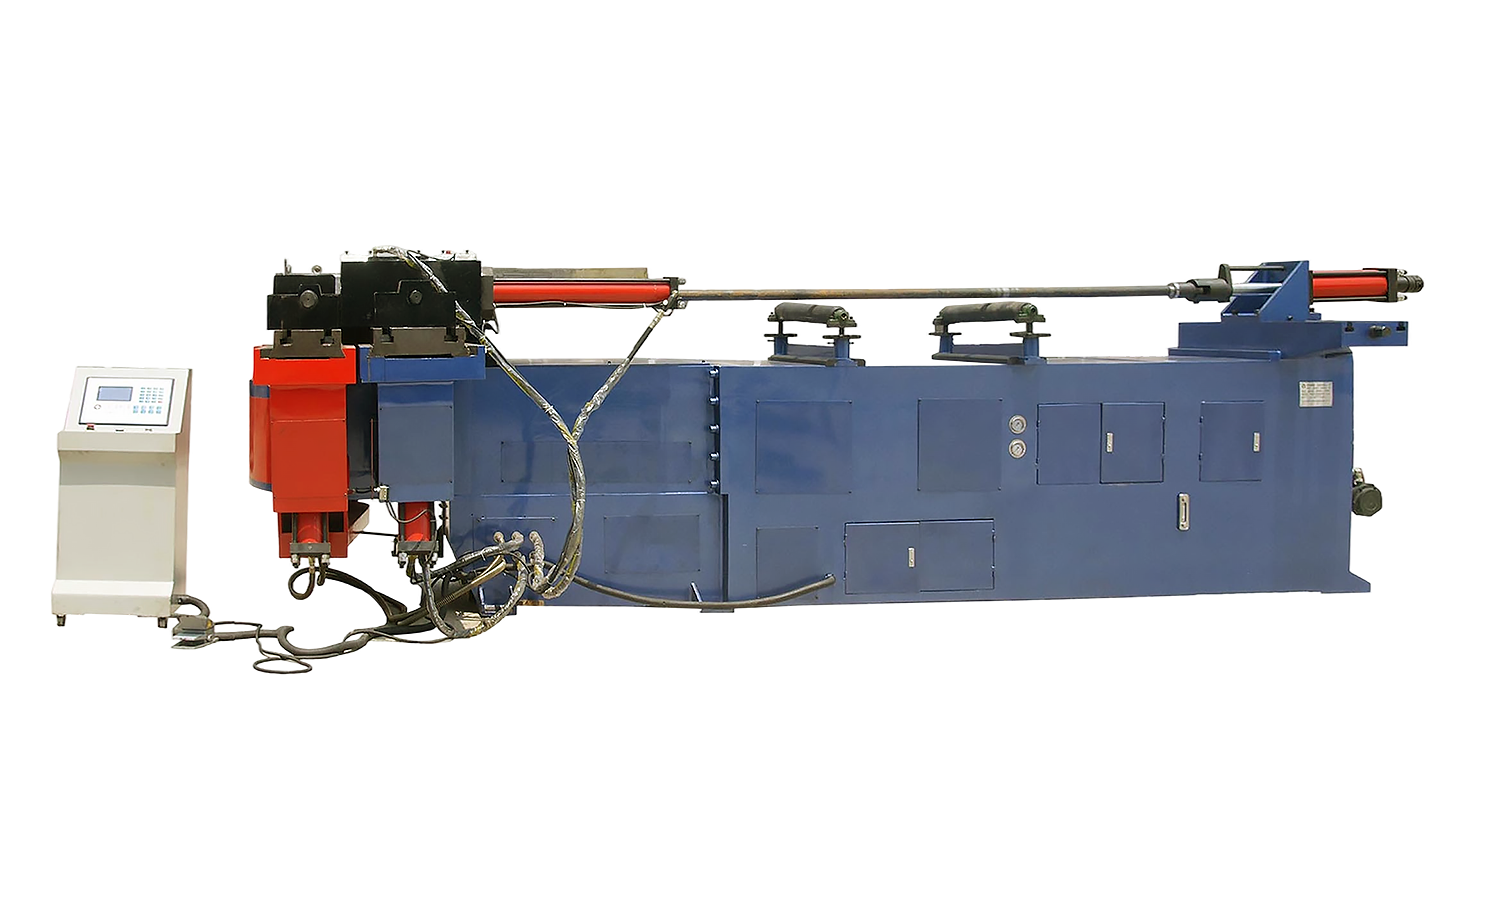 Гидравлический трубогибочный станок серии NC L с памятью на 16 программ Полуавтоматический гидравлический гибочный станок с быстрой настройкой угла, ручной подачей и осями вращения, а также программируемой компенсацией упругого возврата — практичный вариант для частой смены работ. Посмотреть продукт →
Когда объемы растут и семейства деталей повторяются, станки с ЧПУ окупаются за счет времени наладки, а не за счет чистой скорости. Именно здесь обычно принимается решение, и стоит смоделировать свои собственные цифры, прежде чем предполагать, что большая автоматизация автоматически означает лучше.
Чтение дефектов: сморщивание, сплющивание и пружинение
- Морщины на внутреннем радиусе — обычно отсутствует или плохо установлена матрица стеклоочистителя или оправка расположена слишком далеко назад.
- Уплощение и овальность — недостаточная поддержка оправки, слишком малое усилие пресс-формы или радиус меньше, чем может выдержать стена.
- Утончение внешней стенки — чрезмерное сопротивление пресс-формы или радиус гибочной матрицы слишком мал для толщины стенки.
- Угловой дрейф в партии — пружинение осталось некомпенсированным, или изменение материала у поставщика.
- Забивание и раздражение — изношенные или грязные матрицы, неподходящая смазка или радиус инструмента больше не соответствует трубке.
Почти каждая проблема с изгибом, о которой нас спрашивают, связана с одной из этих пяти причин. Сначала исправьте оснастку и наладочную карту, а только потом проверяйте станок.
Поведение материалов в различных марках труб
Мягкая сталь щадящая и предсказуемая, поэтому большинство стандартных таблиц гибки предполагают это. Нержавеющая сталь затвердевает по мере изгиба, сильнее пружинит и требует большей компенсации радиуса. Алюминий мягок и склонен к истиранию, поэтому он требует полированного инструмента и обильной смазки. Медь и латунь легко гнутся, но быстро оставляют следы. Оцинкованная труба с покрытием добавляет еще одно ограничение: инструмент должен защищать поверхность, а также формировать изгиб.
Где проявляется изгиб круглой трубы
Гибка круглых труб позволяет производить больше продукции, чем ожидает большинство людей. Автомобильное производство полагается на него при разработке выхлопных систем, каркасов сидений, каркасов безопасности и трубопроводов для жидкости. Подрядчики по системам отопления, вентиляции и кондиционирования сгибают медь и сталь для контуров хладагента и отопления. Оборудование для фитнеса, мебель, сельскохозяйственный инвентарь, охлаждающие коллекторы центров обработки данных и поручни – все зависит от контролируемых изгибов круглых труб.
Изменения между этими отраслями редко являются принципиальными — это допуск, требования к качеству поверхности и объем. Поставщик перил и поставщик автомобильной продукции первого уровня могут согнуть трубку одинакового диаметра на совершенно разном оборудовании, и оба правы.
Вопросы, которые стоит задать перед покупкой
- Каков наибольший диаметр трубы и толщина стенки, которую я реально смогу использовать?
- Каково самое узкое соотношение CLR и OD в моем ассортименте деталей?
- Сколько изгибов на деталь и сколько деталей в месяц?
- Нужен ли мне набор инструментов для компонентов с несколькими радиусами?
- Сколько времени занимает переналадка и кто ее будет выполнять?
- Какой инструмент поставляется вместе со станком и что мне нужно будет купить позже?
Ответьте честно на эти шесть вопросов, и список обычно сужается до двух или трех моделей. Наш трубогибочные машины охватывают ручное управление, ЧПУ и полные классы ЧПУ, поэтому один и тот же разговор может охватывать работу прототипа с одним изгибом и производственную линию с несколькими радиусами.
Гибка круглых труб вознаграждает подготовку больше, чем грубую силу. Сопоставьте метод с радиусом, инструмент со стеной, а станок с партией, и морщины, овальность и угловой сдвиг, которые беспокоят многие магазины, просто перестанут появляться. Если вы не уверены, какая конфигурация подходит для ваших деталей, отправьте нам чертеж с указанием диаметра трубы, толщины стенки и заданного радиуса — мы подробно расскажем вам, что нужно для работы, а что нет.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу