 English
 русский
 Español
Пайка меди с нержавеющей сталью: процесс, советы и подготовка труб
Дата:Oct 16, 2026
Контент
- 1 Что делает медь и нержавеющую сталь сложной парой
- 2 Ключевые переменные процесса для надежного соединения
- 3 Подготовка трубок: реальная разница между хорошими и плохими соединениями
- 4 Формирование концов и подгонка
- 5 Распространенные дефекты и как их избежать
- 6 Выбор правильного оборудования для подготовки
Пайка меди с нержавеющей сталью — одна из тех производственных задач, которая кажется простой, пока вы ее не попробуете. Эти два металла по-разному реагируют на тепло, и соединение, которое снаружи кажется прочным, может скрывать пористость, окисление или утечку, которая проявляется только после приложения давления. За годы работы с оборудованием для обработки труб мы видели, как многие цеха боролись с этим соединением, и картина почти всегда одна и та же: дело не в самой пайке, а в подготовке перед выходом горелки. В этой статье процесс рассматривается с практической точки зрения, с точки зрения цеха: какой наполнитель выбрать, как справляться с нагревом и, прежде всего, как подготовить концы труб из меди и нержавеющей стали, чтобы соединение имело реальный шанс стать прочным и герметичным.
Что делает медь и нержавеющую сталь сложной парой
Медь и нержавеющая сталь встречаются чаще всего в Комплекты линий отопления, вентиляции и кондиционирования воздуха и охлаждения , автомобильные жидкостные системы и контрольно-измерительные трубки, где важны как устойчивость к коррозии, так и удобство соединения. Проблема в том, что эти два металла имеют мало общего в металлургическом отношении. Медь очень хорошо проводит тепло и быстро расширяется; нержавеющая сталь плохо проводит ток и защищена прочным слоем оксида хрома. Если подход неправильный, поверхность нержавеющей стали сопротивляется намоканию, в то время как медная сторона теряет тепло так быстро, что наполнитель замерзает, прежде чем он растечется.
Пайка является подходящим процессом для этой пары материалов, поскольку она создает соединение без плавления основных материалов. Это сохраняет микроструктуру нержавеющей стали неповрежденной и позволяет избежать хрупких интерметаллических фаз, характерных для сварки плавлением. Он также подходит для тонкостенных трубок, полное расплавление которых может привести к повреждению. Компромисс заключается в том, что при пайке особое внимание уделяется чистоте, посадке и контролю температуры.
Ключевые переменные процесса для надежного соединения
Хорошие результаты начинаются с понимания того, что на самом деле требуется для пайки: чистые металлические поверхности, контролируемый зазор между соединениями и достаточное количество тепла, чтобы наполнитель растекался и смачивал оба основных металла. При выборе меди и нержавеющей стали особого внимания заслуживают три вещи:
- Чистота. Обе поверхности должны быть очищены от масла, смазки, оксидной окалины и остатков маркировки. На нержавеющей стали даже легкий отпечаток пальца может нарушить смачивание некоторых наполнителей.
- Совместное оформление. Для большинства серебряных припоев идеальным является радиальный зазор от 0,002 до 0,005 дюйма. Слишком туго, и наполнитель не сможет проникнуть; слишком рыхлый, и капиллярное действие нарушается.
- Отопительный баланс. Медь быстро отводит тепло, а нержавеющая сталь его удерживает. Доведите обе стороны соединения до температуры пайки, обычно направляя большую часть пламени на более проводящий элемент.
Выбор наполнителя связывает все воедино. Припои на основе серебра обычно являются «рабочей лошадкой», поскольку они хорошо смачивают как медь, так и нержавеющую сталь. Медно-фосфорные сплавы прекрасно смачивают медь, но не могут надежно смачивать нержавеющую сталь без флюса, содержащего серебро, поэтому они редко являются правильным выбором для прямого соединения меди с нержавеющей сталью. Наполнители на основе никеля предназначены для эксплуатации при более высоких температурах и требуют значительно большего количества тепла.
| Семейство наполнителей | Типичный рабочий диапазон | Лучше всего подходит для |
|---|---|---|
| На основе серебра (BAg) | 620-870°С | Большинство соединений меди и нержавеющей стали; отличное смачивание обоих основных металлов |
| Медно-фосфорный (BCuP) | 700-800°С | Соединения, содержащие только медь; ограниченное смачивание нержавеющей стали без флюса, содержащего серебро |
| На основе никеля (BNi) | 925-1200°С | Высокотемпературное обслуживание; требует тщательного контроля тепла и инертной атмосферы |
Подготовка трубок: реальная разница между хорошими и плохими соединениями
На производстве наиболее частым источником неудачной пайки меди с нержавеющей сталью является не пламя; это конец трубки. Разрез, оставляющий шероховатую или перекошенную грань, создает переменный зазор, который приводит к образованию пустот. Тяжелый заусенец может блокировать поток наполнителя или задерживать флюс. Остатки смазочно-охлаждающей жидкости загрязняют соединение независимо от квалификации оператора.
Первый шаг — ровный, чистый срез. Для труб из меди и нержавеющей стали как минимум необходима пила в хорошем состоянии; Для более высокой производительности специальный отрезной станок обеспечивает повторяемую геометрию торцов, с которой не может сравниться ручная резка.
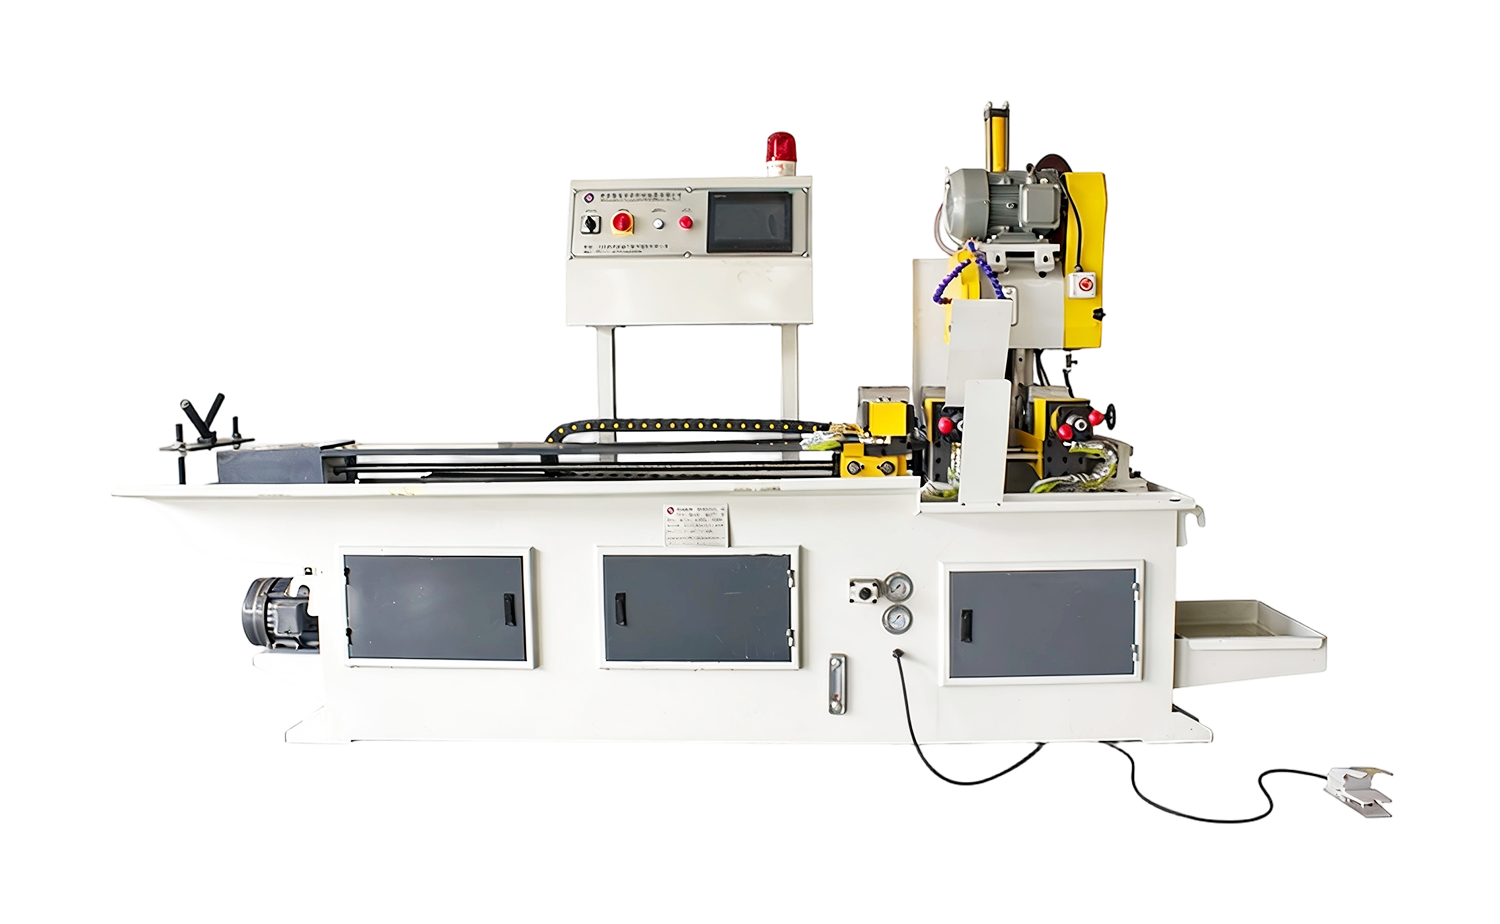 Полностью автоматический станок для резки трубчатой подачи с сервоприводом для точных концов Этот отрезной станок с ЧПУ автоматизирует подачу, зажим и резку для получения квадратных концов без заусенцев — идеальная подготовка перед снятием фасок и пайкой. Посмотреть продукт →
После того как трубка будет разрезана, удалите заусенцы внутри и снаружи. А машина для снятия фасок быстро окупается, если ежедневно обрабатывается множество концов. Снятие фаски обеспечивает равномерную входную кромку, помогая наполнителю проникать в шов и не позволяя острым кромкам действовать как концентраторы напряжений при вибрации и термоциклировании. Он также удаляет фрагменты оксидов, которые могут загрязнить припой.
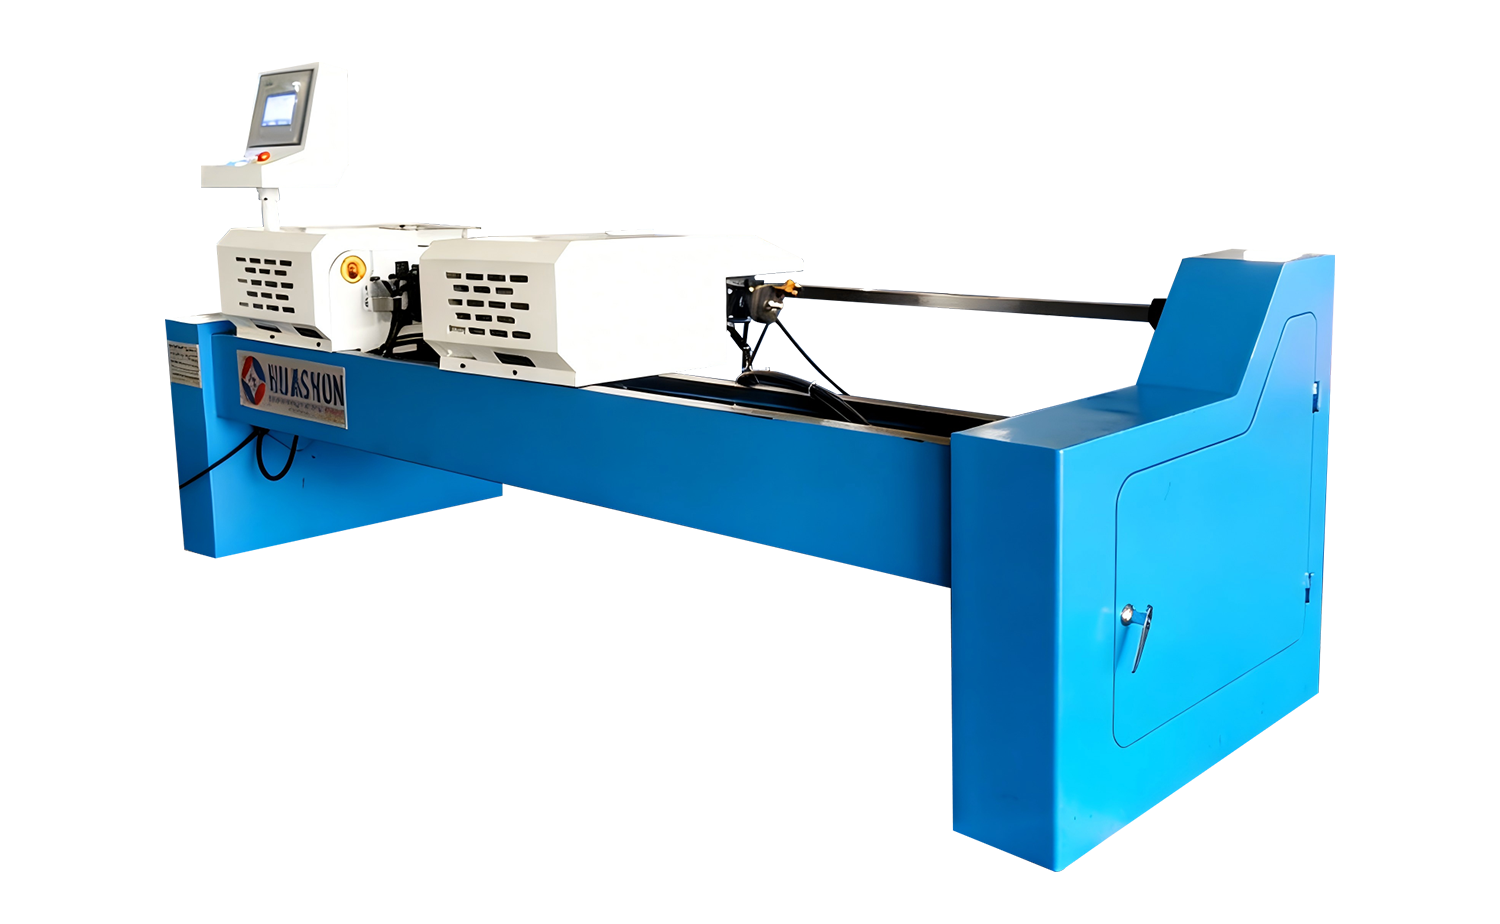 Многосторонний станок для снятия фасок с двойной головкой для равномерной обработки кромок Полуавтоматическая пневматическая система снятия фаски, которая работает с трубами и стержнями из различных материалов, создавая чистые входные кромки за один проход. Посмотреть продукт →
Если вы оцениваете различные стили машин, наш руководство по станкам для резки труб дает обзор ручных, полуавтоматических и полностью автоматических вариантов.
Формирование концов и подгонка
Третий этап подготовки — убедиться, что две детали действительно подходят друг к другу. В раструбном соединении зазор между внутренней и внешней поверхностями трубы должен оставаться в пределах зазора при пайке, а этого трудно достичь при использовании стандартной трубы, когда ее размеры различаются. Многие цеха используют машины для формования концов труб для расширения, уменьшения или развальцовки одного конца, чтобы соединение попадало в рекомендуемый зазор.
Типичный подход заключается в расширении конца медной трубки, чтобы он мог надевать трубку из нержавеющей стали, или уменьшении конца из нержавеющей стали, когда этого требует сборка. Какой бы путь вы ни выбрали, формование следует выполнять до окончательного протирания растворителем, а после этого с деталями следует обращаться осторожно, чтобы поверхности оставались чистыми до момента пайки.
Распространенные дефекты и как их избежать
Большинство дефектов пайки могут быть связаны с подготовкой, тепловым балансом или и тем, и другим. Обратите внимание на следующие типичные режимы отказа:
- Неполное заполнение. Зазор соединения слишком велик или деталь нагревается неравномерно; проверьте схему нагрева и подтвердите зазор между швами.
- Пористость. Захваченный флюс или загрязнение внутри соединения; Тщательно очистите, используйте свежий флюс и избегайте перегрева наполнителя.
- Оксидная окалина. Темный оксид на поверхности нержавеющей стали обычно означает перегрев или недостаточное покрытие флюсом; используйте соответствующий флюс и ограничьте время выдержки при температуре.
- Утечки под рабочим давлением. Почти всегда это связано с проблемами подготовки. Испытайте свои сборки под давлением и используйте тест на утечку гелием на критических линиях для получения окончательного результата.
Выбор правильного оборудования для подготовки
Граница между случайными паяными вручную соединениями и производственной ситуацией имеет значение. Если вы паяете несколько соединений в неделю, достаточно ручных инструментов и тщательной техники. Если вы производите сборки каждый день, этапы подготовки относятся к машине, а не к решению оператора. Именно здесь мы видим самую большую разницу между цехами, которые борются с высоким процентом брака, и цехами, которые относятся к пайке как к стабильному, рутинному этапу.
Наш опыт работы связан с оборудованием для обработки труб и труб, поэтому мы годами наблюдали, как клиенты комбинируют оборудование для резки, формовки концов и снятия фасок для стабилизации своих линий пайки. Принцип прост: подготовленное соединение с квадратными торцевыми срезами, контролируемыми заусенцами и правильной посадкой дает оператору горелки наилучшую возможность выполнить чистую работу на каждом соединении.
Пайка меди с нержавеющей сталью не обязательно должна быть черным искусством. Следите за чистотой поверхностей, соблюдайте правильный зазор, балансируйте тепло и выбирайте наполнитель, который смачивает оба основных металла. На производстве обратите внимание на три этапа подготовки: резка под прямым углом, снятие фаски и формирование торцевых контуров. Если все правильно, пайка становится предсказуемой. Если вы настраиваете или совершенствуете линию пайки и хотите обсудить ее машинную сторону, мы будем рады помочь.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу