 English
 русский
 Español
Таблица толщины стенок трубок: стандартные калибры, дюймовые и метрические размеры трубок
Дата:Oct 02, 2026
Контент
- 1 Как читать таблицу толщины стенок трубок
- 2 Таблица толщины стенок трубок в дюймах, метрических и манометрических значениях
- 3 Труба или труба: два разных способа обозначить стену
- 4 Допуски: число за числом
- 5 Что означает толщина стенки для гибки труб
- 6 Что означает толщина стенки для резки
- 7 Что означает толщина стенки для формирования торцов и снятия фасок
- 8 Передача значений диаграммы производителю станков
Спросите любого, кто зарабатывает на жизнь сгибанием, разрезанием или формованием металлических труб, какая цифра вызывает больше всего сюрпризов на новой работе, и толщина стенки обычно находится в верхней части списка. От него зависит, нужна ли оправка для изгиба, схватывается ли пильное полотно и насколько деформируется пробитое отверстие. Таблица толщины стенок труб на самом деле представляет собой просто таблицу перевода: она преобразует номер калибра или дробное обозначение на чертеже в десятичные значения в дюймах или миллиметрах, с которыми действительно могут работать машина, матрица и инструмент.
Далее следует таблица, к которой мы чаще всего обращаемся, вместе с примечаниями по поводу соглашения о трубах и трубах , допуски фрезерования и то, что означает каждый диапазон стенок в дальнейшем.
Как читать таблицу толщины стенок трубок
Толщина стенки указывается на трех разных языках, и их смешение является наиболее распространенным источником брака.
- Номера датчиков , такие как 16 га, происходят от калибра стальной проволоки и до сих пор часто встречаются на чертежах в Северной Америке для труб из углеродистой и нержавеющей стали.
- Десятичные или дробные дюймы , например 0,065 дюйма или 1/16 дюйма, являются производственным стандартом для заказа и настройки инструментов.
- Метрические миллиметры , например 1,5 мм или 2,0 мм, преобладают в европейских и азиатских чертежах и большинстве спецификаций, основанных на ISO.
Два правила обеспечивают честность конверсий. Во-первых, номера калибра зависят от материала: алюминиевая труба калибра 16 и стальная труба калибра 16 не имеют одной и той же стенки. Во-вторых, толщина стенки и график не являются взаимозаменяемыми, и ни один из них не равен внутреннему диаметру. Зависимость, которая связывает все воедино, проста: внутренний диаметр равен внешнему диаметру минус удвоенная стенка.
Таблица толщины стенок трубок в дюймах, метрических и манометрических значениях
В таблице ниже перечислены толщины стенок, которые чаще всего появляются на чертежах труб, с указанием ближайшего эквивалента толщины стали и вида работ, для которых обычно подходит каждая стенка.
| Стена (дюйм) | Стена (мм) | Стальной калибр (прибл.) | Типичное использование |
|---|---|---|---|
| 0.028 | 0.71 | 22 | Инструментальные и капиллярные трубки, легкие декоративные рамки |
| 0.035 | 0.89 | 20 | Тормозные магистрали, малые гидравлические магистрали, кабельный канал. |
| 0.049 | 1.24 | 18 | Топливо- и воздухопроводы, легкие рамы, руль |
| 0.065 | 1.65 | 16 | Общее изготовление, ограждения, малые сварные рамы |
| 0.083 | 2.11 | 14 | Каркасы безопасности, кронштейны, мебель и фитнес-каркасы |
| 0.109 | 2.77 | 12 | Детали шасси, конструкционная труба среднего размера |
| 0.120 | 3.05 | 11 | Тяжелые рамы, сельскохозяйственные орудия |
| 0.134 | 3.40 | 10 | Основания машин, несущие конструкции |
| 0.165 | 4.19 | 8 | Работа под давлением, тяжелые несущие колонны |
| 0.250 | 6.35 | — | Толстостенные втулки, обработанные втулки и проставки |
Метрические трубы обычно заказываются с круглым шагом, например 1,0, 1,2, 1,5, 2,0, 2,5, 3,0 и 4,0 мм, а не с шагом. Труба идет по третьему маршруту и описывается номинальным размером плюс график, поэтому одна лишь диаграмма редко решает вопрос о трубе.
Труба или труба: два разных способа обозначить стену
Размер трубы определяется по номинальному внутреннему диаметру, NPS в Северной Америке и DN в метрической практике, а размер стенки определяется согласно спецификации. Согласно ASME B36.10M, труба NPS 2 имеет наружный диаметр 60,3 мм в каждом типе, но стенка перемещается от 2,77 мм в типе 10 до 3,91 мм в типе 40 и 5,54 мм в типе 80. Двухдюймовая труба, напротив, имеет внешний диаметр 50,8 мм и заказывается как наружный диаметр по стенке, например 50,8 x 1,5 мм.
Эта разница имеет значение для машины. Инструменты для нарезания канавок, резьбонарезные головки и трубные фитинги строятся вокруг наружного диаметра и формы трубы, а гибочные матрицы, оправки и цанги строятся вокруг наружного диаметра и стенки трубы. Медные трубки для ОВиК и охлаждение соответствует общепринятому стандарту для труб, обозначающему внешний диаметр со стенкой, например 0,040 дюйма, и ведет себя совсем иначе, чем стальная труба с аналогичным внешним диаметром.
Допуски: число за числом
Значение диаграммы является номинальным. Поставляемая трубка может быть тоньше или толще в пределах действующего стандарта, и именно этот разброс нарушает установку. Холоднотянутая сварная нержавеющая труба по стандарту ASTM A269 или A249 обычно имеет допуск на стенку плюс-минус 10 процентов, тогда как для бесшовных изделий часто допускается плюс-минус 12,5 процента. Европейские прецизионные трубы в соответствии с EN 10305-1 указаны по классу допуска, причем более жесткие классы имеют более строгие пределы.
Стоит проверить, а не доверять этикетке:
- Используйте микрометр с шариком или сферической наковальней на изогнутой трубке; плоская наковальня перекрывает изгиб и читается низко.
- Используйте ультразвуковой толщиномер для больших диаметров или когда вам необходимо подтвердить сертификат материала.
- Измерьте четыре точки с интервалом 90 градусов на обоих концах детали, а затем еще раз после первого изгиба, если стена тонкая.
Эксцентричность и овальность скрываются внутри единой выноски на стене. Труба толщиной 2,0 мм в верхней части секции может иметь длину 1,7 мм возле сварного шва, и именно здесь изгиб не удастся.
Что означает толщина стенки для гибки труб
Изгиб – это то место, где толщина стенки проявляется. Практическое правило — это соотношение стенки к наружному диаметру:
- Стенка толщиной 5 процентов от наружного диаметра или более: прямой изгиб при вытяжке часто возможен с помощью простых инструментов.
- Стенка между 2 и 5 процентами наружного диаметра: запланируйте оправку и следите за внутренним радиусом на предмет складок.
- Стенка ниже 2 процентов от наружного диаметра: ожидайте использования оправки и зачистной матрицы и рассмотрите возможность изгиба с наддувом или прокаткой вместо изгиба при вытягивании.
Тонкая стенка также увеличивает упругость, поскольку меньше материала удерживает сформированную форму, поэтому значения перегиба необходимо корректировать. Толстостенная стенка действует в другую сторону: больший крутящий момент, более быстрый износ инструмента и больший минимальный радиус для данного набора штампов. В автомобильное производство , где несколько таких диапазонов стенок могут присутствовать в одной сборке, повторяемое позиционирование оправки и инструменты с несколькими радиусами экономят много времени на настройку.
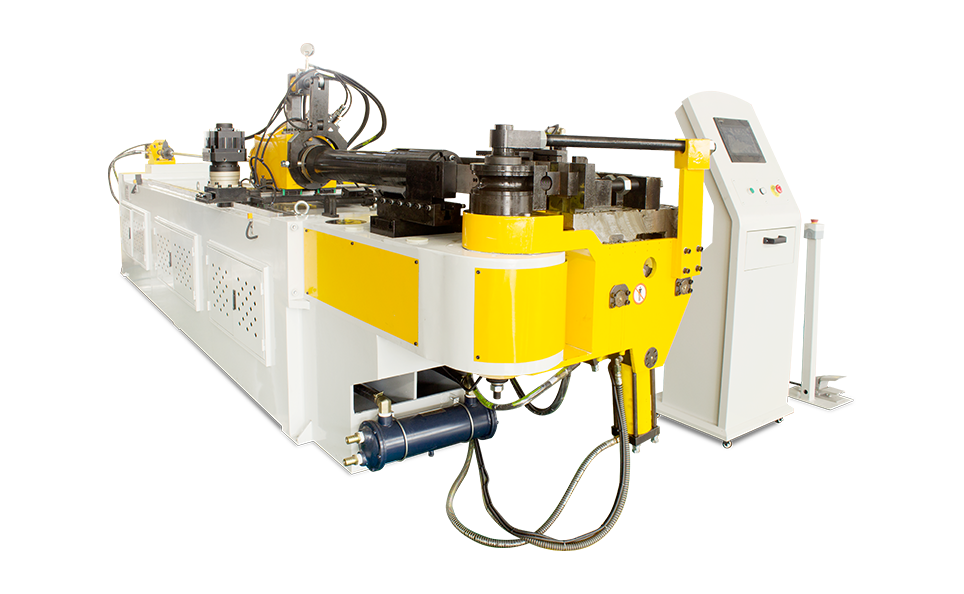 Полностью автоматический многорадиусный трубогибочный станок с ЧПУ серии M Для автомобильных сборок, требующих нескольких диапазонов стенок, этот многорадиусный гибочный станок с ЧПУ предлагает сервоподачу, вращение, смазку оправки и управление ПЛК с сенсорным экраном. Посмотреть продукт →
Что означает толщина стенки для резки
Тонкостенная труба — это классический убийца пилы: зубья зацепляются, трубка отклоняется, и заусенец оказывается хуже, чем разрез. Бесстружечная резка с сервоуправляемой подачей позволяет аккуратно обрабатывать легкие стенки, поскольку материал отделяется контролируемой деформацией, а не зубчатым лезвием, и в результате остается поверхность, которая практически не требует удаления заусенцев. Лазерная резка просто игнорирует толщину стенок после установки параметров, поэтому она подходит для тонкостенного производства с большим количеством смеси. Для тяжелых стен гидравлическая или пневматическая циркулярная пила с прочным зажимом по-прежнему остается самым быстрым и экономичным выбором.
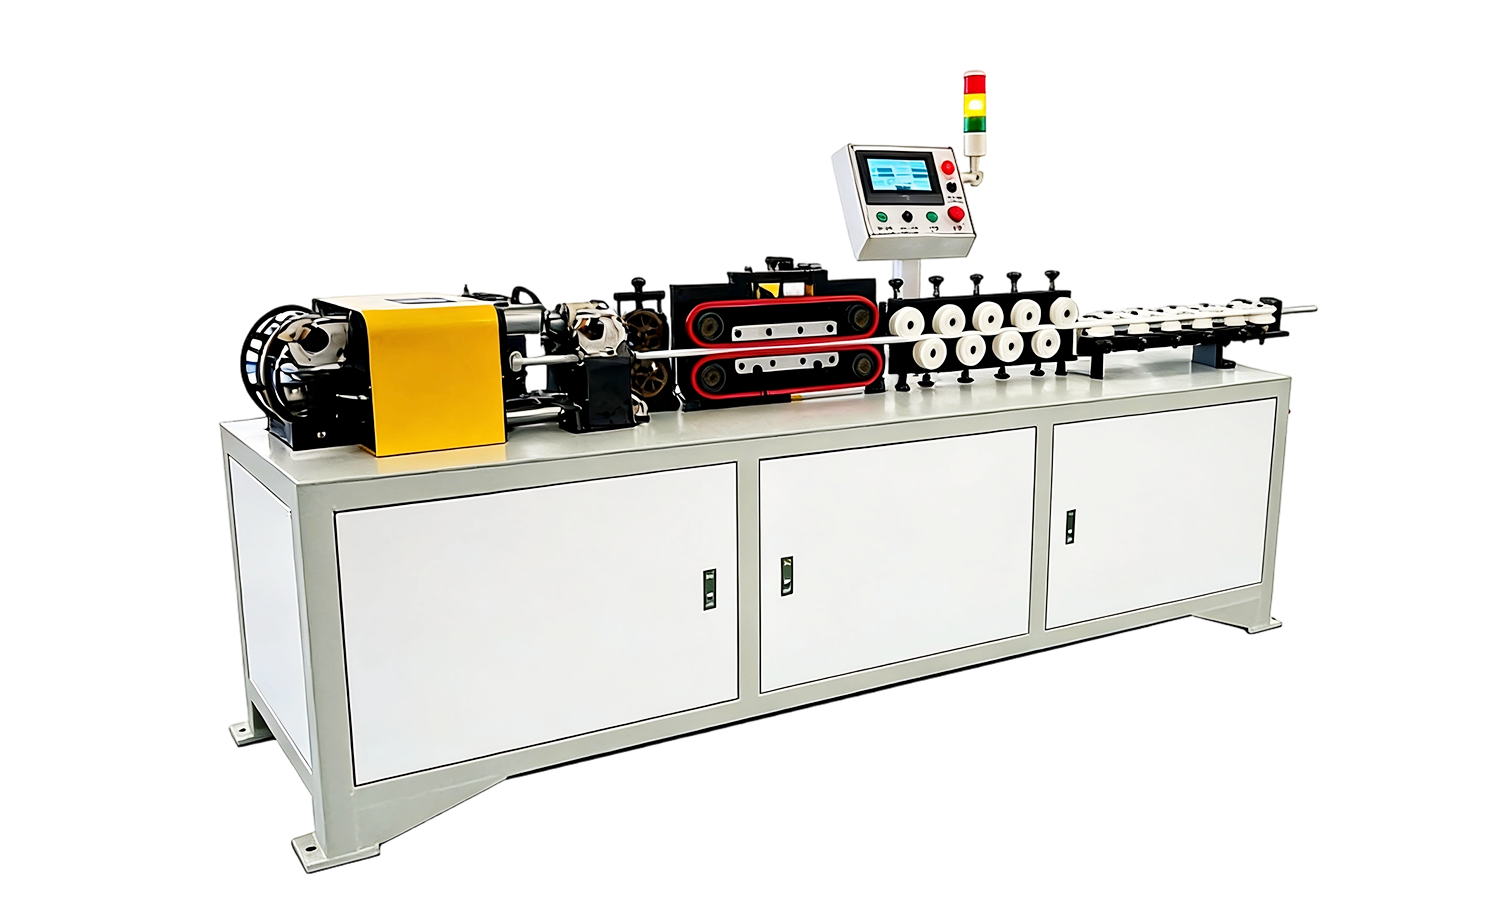 Станок для выпрямления и резки труб без стружки SC-30 Для обработки медных и алюминиевых труб этот станок для правки и резки без стружки использует вращающуюся резку и зажим, чтобы минимизировать деформацию и обеспечить чистые концы. Посмотреть продукт →
Что означает толщина стенки для формирования торцов и снятия фасок
Расширение, уменьшение, расширение и уплотнение — все это приводит к растяжению или сжатию стены. Тонкие стенки мнутся или раскалываются, тогда как толстые стены требуют большего усилия и более жесткого каркаса. Снятие фаски более щадит, но стенка задает максимальную длину фаски и геометрию лезвия, а стенка, которая меняется по окружности, создает неровную поверхность. Последовательность операций также заслуживает размышления: когда форма конца тяжелой стенки встречается с легким изгибом стенки, формовка конца сначала дает цанге и оправке больше материала для захвата, тогда как форма конца с плотной стенкой, близкая к изгибу, часто завершается после изгиба, чтобы не нарушить геометрию изгиба.
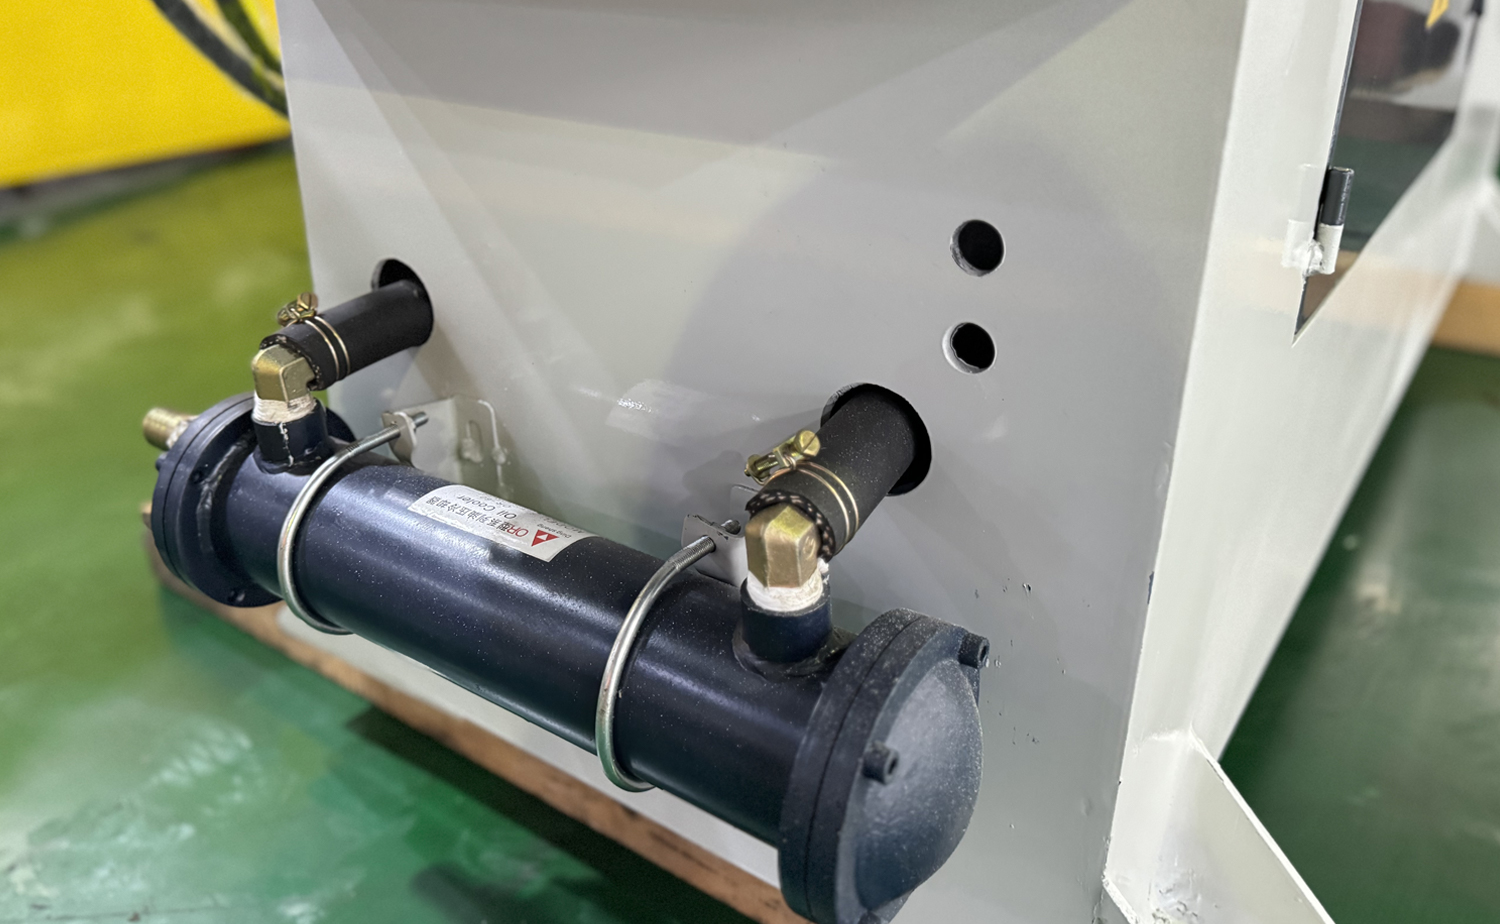 Гидравлическая машина для производства концов труб с одной головкой TM60 Для операций формования концов, таких как расширение, уменьшение, развальцовка и изготовление нестандартных форм, этот гидравлический одноголовочный станок предлагает управление с помощью сенсорного экрана ПЛК и быструю смену штампов. Посмотреть продукт →
Передача значений диаграммы производителю станков
Почти на каждый вопрос об инструментах для гибки, резки или формовки концов можно ответить быстрее, если объединить четыре числа: наружный диаметр, толщину стенки, материал и наименьший требуемый радиус осевой линии. Добавьте класс допуска, если он указан, а также количество партии. Имея эти значения, таблица толщины стенок перестает быть справочной страницей и становится спецификацией, которая выбирает оправку, матрицу, лезвие и давление зажима.
Если на чертеже указан только номер калибра, преобразуйте его в десятичные дюймы или миллиметры и сначала согласуйте систему размеров с заводом или заказчиком. Это пятиминутное электронное письмо предотвращает брак партии, и если вы хотите получить второе мнение об инструментах, подходящих для конкретной стены, наши инженеры будут рады прочитать чертеж вместе с вами.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу