 English
 русский
 Español
Направляющая для тонкостенных труб: толщина стенки, советы по изгибу, резке и формовке
Дата:Oct 01, 2026
Контент
- 1 Что делает трубу тонкостенной?
- 2 Тонкая стена против толстостенной: что на самом деле меняется
- 3 Материалы, с которыми вы, скорее всего, встретитесь
- 4 Гибка тонкостенных труб без разрушения
- 5 Чистая резка тонкостенных труб
- 6 Торцевая обработка: фаска, удаление заусенцев и форма
- 7 Где тонкостенные трубы заслуживают своего внимания
- 8 Краткий контрольный список перед первой частью
Тонкостенные трубы способны унизить даже опытных производителей. Изгиб, который проходит плавно по графику 40, внезапно сминается или трескается, когда толщина стенки падает до 1,5 мм, а лезвие, которое весь день разрезает тяжелую трубу, оставляет заусенцы, которые портят следующую операцию. Материал не изменился. Связь между диаметром и стенкой имеется.
Строим обработку труб оборудование для гибки , резка, снятие фасок, штамповка и формовка концов, и большая часть нашей работы связана именно с трубами этого диапазона. В этой статье собраны практические моменты, которые возникают снова и снова: как определяется тонкостенная труба, почему она ведет себя именно так и как ее сгибать, резать и обрабатывать, не превращая хороший материал в металлолом.
Что делает трубу тонкостенной?
Универсального порога не существует. Толщина стенки что-то значит только в отношении диаметра, который она должна выдерживать, поэтому инженеры говорят о соотношении D/t — наружном диаметре, разделенном на толщину стенки. Как правило, трубы с соотношением D/t выше примерно 20 начинают вести себя как тонкостенные: стенка уже не достаточно жесткая, чтобы противостоять силам, которые на нее воздействуют при изгибе, зажиме и резке. При D/t, равном 40 или 50, каждую операцию приходится планировать, а не предполагать. Стенка толщиной 2 мм на четырехдюймовой трубе из нержавеющей стали является знакомым примером.
Это также помогает разделить номинальный размер и фактическую толщину:
- Номинальный размер — это этикетка, а не измерение. Однодюймовая труба названа в честь традиционного отверстия, а не в честь чего-либо, на что можно поставить штангенциркуль.
- График фиксирует стену. Щ 5, Щ 10, Щ 40 и Щ 80 дают очень разные стенки для одного и того же номинального размера, часто в два или три раза между ними.
- На чертеже должна быть указана стена в миллиметрах. Когда говорится только «труба одного дюйма», один человек предполагает, что труба Sch 40, а другой покупает Sch 10, а разница проявляется позже в виде бракованного изгиба или неудачного сварного шва.
Тонкая стена против толстостенной: что на самом деле меняется
Различия проявляются в весе, формуемости, сварке и инструментах, и они имеют тенденцию усугубляться. Тонкая стенка более чувствительна к нагреву, более склонна к деформации под давлением зажима и менее устойчива к изношенной оправке.
| Аспект | Тонкостенная труба | Толстостенная труба |
|---|---|---|
| Стенка относительно диаметра | Д/т примерно 20 и выше | D/t ниже примерно 20 |
| Вес на метр | Низкая, экономит материал и упрощает обработку. | Высокая, увеличивает стоимость и жесткость. |
| Поведение при изгибе | Сминается, сминается или овалуется без оправки и плашки для очистки. | Часто держит форму с помощью простых инструментов. |
| Пружинный возврат | Больше относительно стены, труднее предсказать | Меньше и более последовательный |
| Резка | Легко деформируется; Предпочтительны мелкие зубья, малая подача, бесстружный или лазерный методы. | Выдерживает более быструю распиловку и более тяжелые подачи. |
| Сварка | Быстро прогорает, требует небольшого тепловложения. | Прощающий, принимает больше тепла |
| Завершить работу | Нужна внутренняя или внешняя поддержка, чтобы остановить обрушение стены. | Стандартного инструмента обычно достаточно. |
Материалы, с которыми вы, скорее всего, встретитесь
Выбор материала меняет рецепт так же, как и толщина стенок.
- Нержавеющая сталь (304, 316) затвердевает при изгибе, поэтому требует большего давления и более мягкого контакта с инструментом, чем мягкая сталь.
- Алюминий мягкий и легкий, легко оставляет следы и имеет тенденцию истираться при нехватке смазки.
- Медь и латунь очень пластичны, но при небрежном зажиме легко повреждаются.
- Углеродистая сталь, включая трубку DOM, предсказуема и прощает ошибки.
- Пластмассы, такие как ПВХ и ПТФЭ, подчиняются своим собственным правилам, обычно толщина стенки указывается непосредственно в миллиметрах.
Гибка тонкостенных труб без разрушения
Большинство неудач при изгибе предсказуемы. Внутренняя часть изгиба сморщивается, внешняя истончается или трескается, или секция приобретает овальную форму. Лечение обычно представляет собой сочетание поддержки и терпения.
- Оправка внутри трубы, расположенная сразу за точкой касания, удерживает стенку от обрушения внутрь.
- Пластина Wiper поддерживает внутренний радиус и предотвращает образование складок.
- Boost подает материал в изгиб, а не растягивает внешнюю стенку.
- Радиус изгиба имеет значение; Труба с тонкими стенками, примерно в два-три раза превышающая наружный диаметр, становится очень трудной.
- Более низкие скорости изгиба и хорошая смазка уменьшают трение и образование следов.
Трубогибочный станок с ЧПУ, сервогидравлическими осями, управлением оправкой и сохраненными рецептами позволяет избежать большей части догадок. После того, как программа проверена, те же настройки снова запускаются в следующей партии, что делает работу с тонкими стенками повторяемой, а не делом удачи.
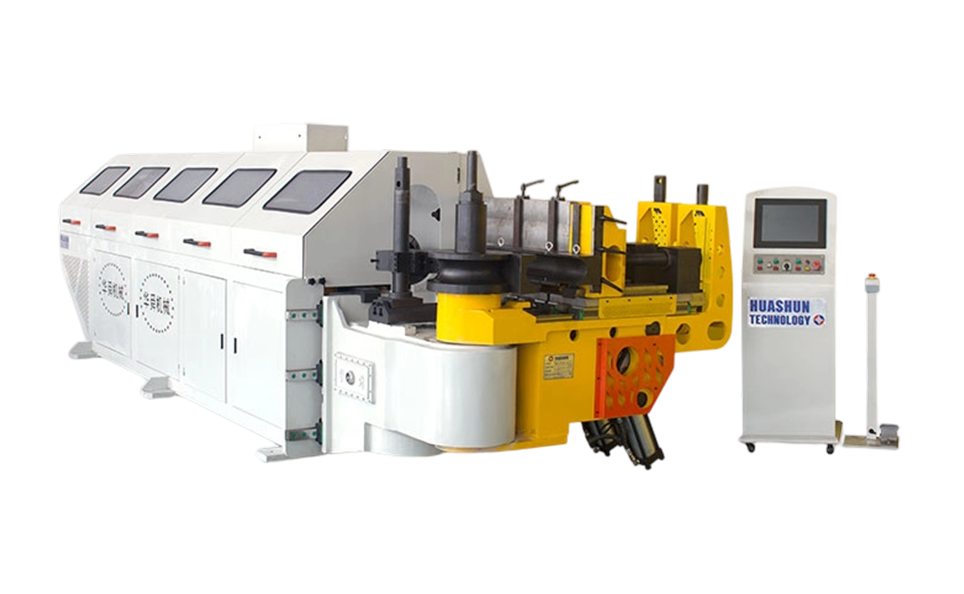 Сервогидравлический трубогибочный станок с ЧПУ серии L SB-219CNC Полностью автоматический трубогибочный станок с ЧПУ с тремя программируемыми осями, управлением оправкой и сохраненными рецептами, подходящий для повторяемой гибки тонкостенных труб перед рассмотрением возможности гибки роликами. Посмотреть продукт →
Для работ с большим радиусом гибка роликами часто является лучшим способом, чем гибка волочением, поскольку труба поддерживается на более широкой площади при прохождении через валки. Благодаря ЧПУ-управлению положениями валков вы можете создавать одинаковые дуги, кольца и S-образные формы без замены инструмента, необходимой для установки оправки.
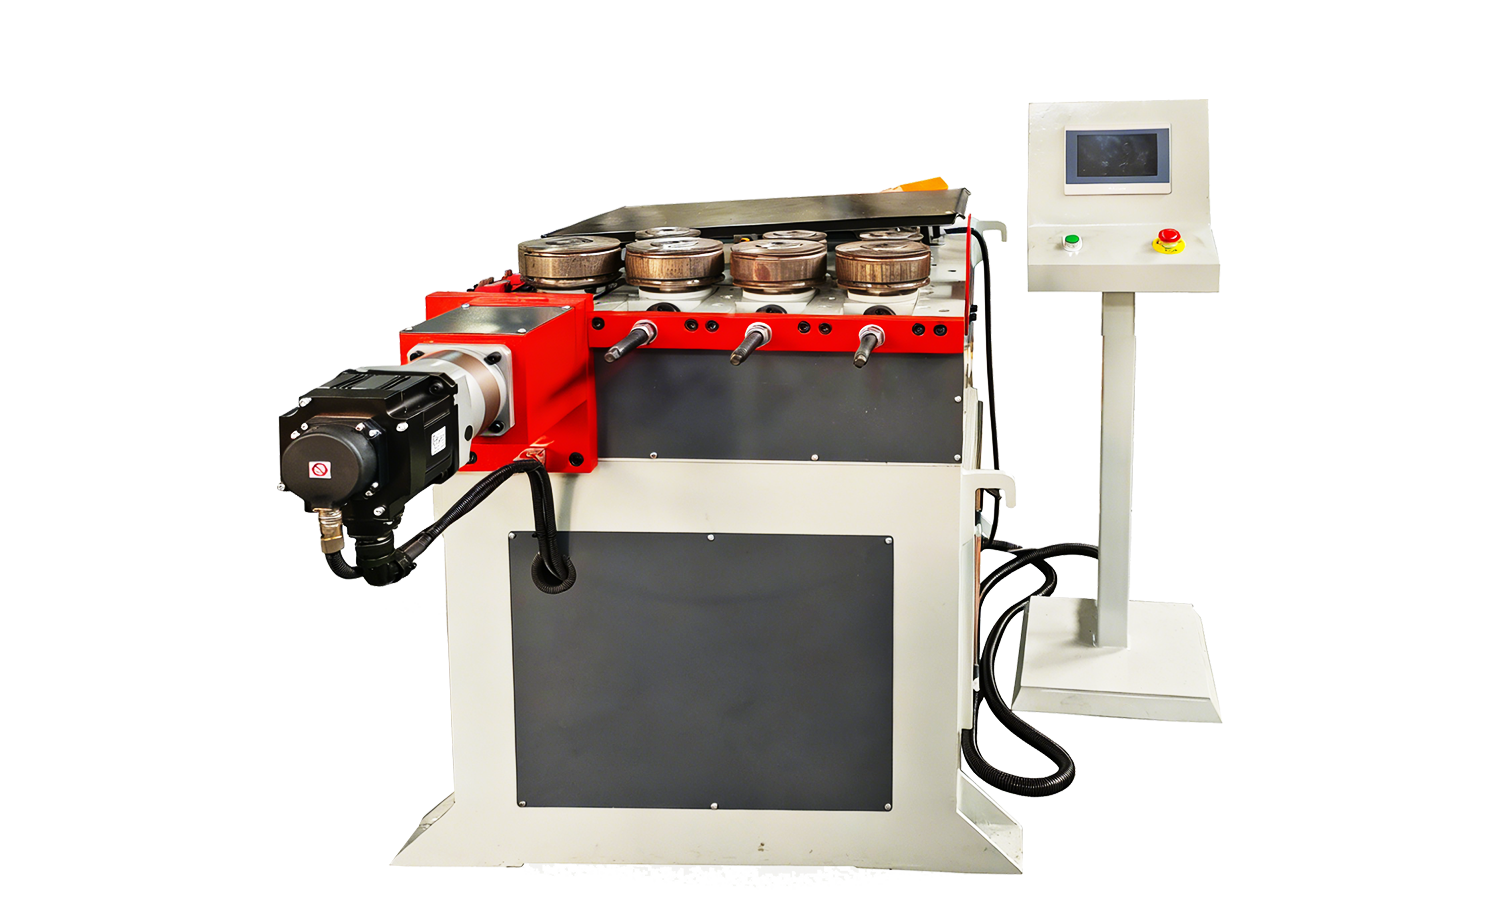 Высокоскоростной станок для гибки тонкостенных труб серии GY40 с ЧПУ Для дуг и профилей большого радиуса этот валкогибочный станок с ЧПУ поддерживает тонкостенные трубы и позволяет избежать использования очень больших форм для гибки труб. Посмотреть продукт →
Чистая резка тонкостенных труб
Резка – это то место, где тонкие стенки заслужили репутацию неприятностей. Грубое лезвие цепляется за стену, трубка отклоняется, и в результате получается косой срез, закругленная кромка или заусенец, который приходится удалять вручную. Полотна с мелкими зубьями, малая подача на зуб, жесткий зажим вблизи реза и поддержка полотна с обеих сторон – все это помогает.
Резка без стружки устраняет проблему в ее источнике. Труба разрезается путем прокатки или надрезания, а не путем удаления материала, поэтому в трубу не попадает стружка — это важный момент для гидравлических, холодильных и медицинских линий, где оставленная внутри стружка впоследствии становится неисправной. Лазерная резка использует противоположный подход, предлагая свободу профилирования и чистые края при другом балансе скорости и стоимости. Наш справочник по типам станков для резки труб более подробно рассматривает эти компромиссы.
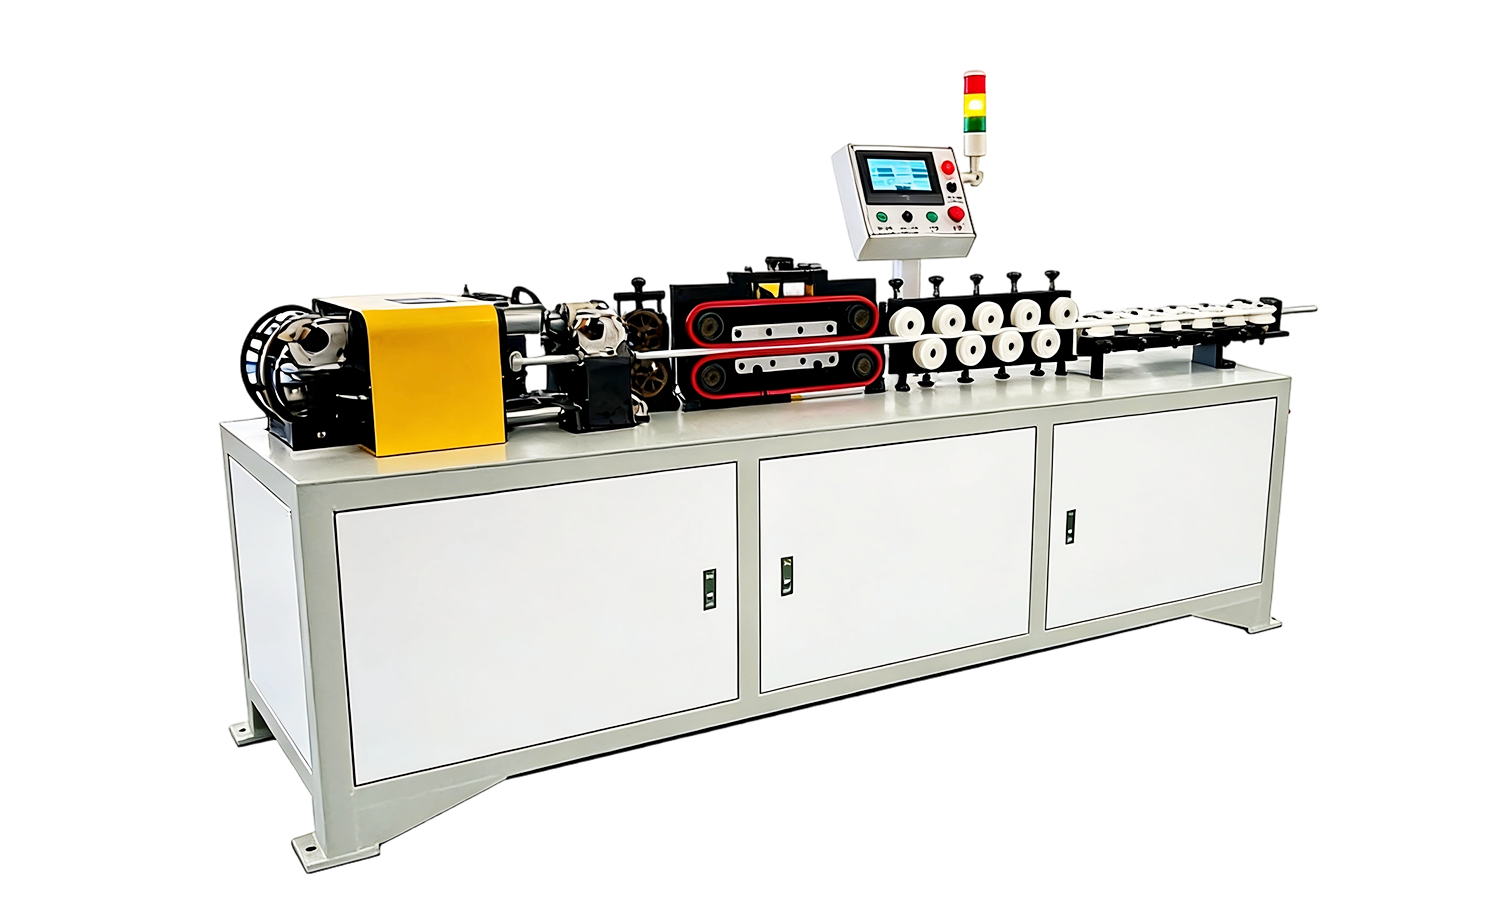 Станок для выпрямления и резки труб без стружки SC-30 Система правки и резки без стружки медных и алюминиевых труб с использованием вращающихся отрезных и защитных кругов для уменьшения искажений и царапин на поверхности. Посмотреть продукт →
Торцевая обработка: фаска, удаление заусенцев и форма
Завершающая работа с тонкостенной трубой – это опора. Инструмент для снятия фаски, который без проблем врезается в толстостенную трубу, мгновенно загнет конец тонкостенной трубы внутрь. Обычными ответами являются внутренняя опора или расширяющаяся оправка, острый инструмент, который режет, а не толкает, и контролируемая подача. Головки для снятия фасок с сервоуправлением обеспечивают повторяемость подачи, что важно, когда толщина стенки слегка меняется от партии к партии.
Формирование концов следует той же логике. Уменьшение, расширение или герметизация тонкостенной трубы хорошо работает, когда операция выполняется постепенно и поддерживается, и плохо, когда она выполняется в спешке. Многоступенчатая формовка с большими радиусами и постоянной смазкой обеспечивает целостность стенки там, где этого не может сделать один агрессивный проход.
Где тонкостенные трубы заслуживают своего внимания
Тонкостенные стенки выбирают по трем причинам: вес, теплопередача и формуемость. Он используется в теплообменниках HVAC и линиях хладагента, автомобильных жидкостных и конструкционных трубах, воздуховодах для аэрокосмической отрасли, каркасах фитнес-оборудования, мебели, поручнях, охлаждающих коллекторах центров обработки данных и компонентах бытовой техники. Каждый из них имеет свои собственные приоритеты: линия хладагента заботится о чистоте канала, рама велосипеда — о внешнем виде и усталостном ресурсе, воздуховод — о стоимости метра. Наш Страница приложения для систем отопления, вентиляции и кондиционирования воздуха описывает, как эти требования действуют для одного конкретного сектора.
Краткий контрольный список перед первой частью
- Подтвердите фактическую толщину стенки в миллиметрах, а не только номинальный размер или график.
- Рассчитайте соотношение D/t, чтобы знать, какая поддержка требуется для работы.
- Сравните радиус изгиба с диаметром и рассмотрите возможность увеличения радиуса, если конструкция позволяет.
- Убедитесь, что оправка, зачистная плашка и зажимные вставки соответствуют диаметру и стенке трубы.
- Выбирайте метод резания исходя из того, что может выдержать отверстие, а не только по времени цикла.
- Перед запуском партии отрежьте один образец и измерьте овальность, утончение стенок и высоту заусенцев.
Тонкостенная труба требует подготовки. Инструменты, скорость и последовательность действий — все это имеет большее значение, чем при работе с тяжелыми стенками, но в этом нет ничего загадочного — все сводится к поддержке стены, контролю сил и ведению учета. Если вы работаете над конкретной работой и хотите получить второе мнение о том, как к ней подойти, наша команда всегда рада обсудить это.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу