 English
 русский
 Español
Руководство по гибке труб диаметром 1/2 дюйма: матрицы, радиус, толщина стенки и выбор станка
Дата:Oct 08, 2026
Контент
Полудюймовая трубка выглядит как одна из самых простых вещей, которые можно согнуть в магазине, вплоть до того момента, пока тонкостенная леска из нержавеющей стали не сломается на полпути. Он встречается повсюду: в обратных топливных и гидравлических линиях, охлаждающих змеевиках, приборных панелях, тренажерах, корпусах приборов и бесчисленных сварных узлах. Диаметр достаточно мал, чтобы его можно было обрабатывать вручную, но толщина стенки часто составляет всего миллиметр или меньше, поэтому быстро появляются морщины, сплющивания и растрескивания, когда инструмент не подходит для материала.
Мы потратили годы, помогая цехам перейти от тисков и горсти песка к правильно оснащенному гибочному оборудованию, и снижение уровня брака обычно является первым, что замечают клиенты. В этом руководстве рассказывается, что на самом деле означает гибка труб диаметром 1/2 дюйма, как выбрать радиус изгиба и комплект матриц, а также какой класс машины подходит для ваших объемов и допусков.
Что на самом деле означает «трубка 1/2 дюйма»
За этой фразой скрывается двусмысленность, которая сбивает с толку людей, заказывающих инструменты. При работе с трубами 1/2 дюйма обычно означает наружный диаметр 1/2 дюйма или внешний диаметр 12,7 мм. В трубопроводах 1/2 дюйма относится к номинальному внутреннему диаметру, а наружная длина трубы NPS 1/2 дюйма составляет около 0,84 дюйма (21,3 мм). Вырубка одного не подойдет к другому, и прилагаемые усилия изгиба совершенно разные. Прежде чем заказывать какой-либо инструмент, убедитесь, что на чертеже указан наружный диаметр или размер трубы.
Толщина стенки имеет такое же значение, как и диаметр. Полудюймовая трубка обычно поставляется со стенками от 0,028 до 0,083 дюйма, примерно от 0,7 до 2,1 мм. Полезным числом является коэффициент стенки: внешний диаметр, разделенный на толщину стенки. Трубка диаметром 12,7 мм со стенкой толщиной 1 мм имеет коэффициент стенки около 13, что уже достаточно тонко, и для обработки малых радиусов требуется оправка. Если эта цифра превысит 20, каждое решение станет критически важным.
Поведение материалов, которое стоит знать
- Медь легко гнется, но затвердевает, поэтому очень узкие радиусы могут нуждаться в предварительном отжиге.
- Алюминий 6061 трескается на малых радиусах, если его не согнуть подходящим способом.
- Нержавеющая сталь 304 и 316 заметно пружинит, и, как правило, требуется оправка и матрица-зачистник ниже примерно 3D.
- Мягкая сталь и латунь прощают ошибки, что делает их полезными для первых образцов.
- Трубы с покрытием, оцинкованные и окрашенные требуют более мягкого контакта с инструментом во избежание образования следов.
Радиус изгиба, плашки и пружина
Каждый изгиб определяется радиусом его центральной линии, записываемым как CLR и обычно выражаемым как кратное наружному диаметру трубы. На полудюймовой трубке изгиб 1D (12,7 мм CLR) представляет собой крутой, почти локтевой поворот, требующий оправки и зачистной матрицы. Трехмерный изгиб (около 38 мм CLR) удобен для большинства материалов и часто может быть выполнен с помощью более простых инструментов. Если чертеж позволяет это, более крупный радиус снижает как стоимость инструмента, так и количество отходов.
В волочильном гибочном станке используются четыре рабочие поверхности: гибочная матрица, которая задает радиус, зажимная матрица, которая прижимает трубу к себе, нажимная матрица, которая следует за трубой по всему периметру, и зачистная матрица, которая поддерживает внутреннюю часть изгиба. Внутри трубы проходит оправка, предотвращающая ее разрушение. Смазка имеет большее значение, чем ожидает большинство людей, поскольку трение между оправкой и отверстием является причиной истирания и следов сопротивления.
Springback — последняя часть головоломки. Нержавеющий и высокопрочный алюминий могут отскочить назад на один-три градуса, как только инструмент освободится, поэтому станку придется слегка перегнуться. Системы ЧПУ и ЧПУ сохраняют эту компенсацию за материал и за радиус, и это во многом объясняет, почему они окупаются при повторной работе.
Варианты станков для гибки труб диаметром полдюйма
Здесь нет единственного правильного ответа. Правильная машина — это та, которая соответствует размеру вашей партии, допускам и навыкам оператора, а четыре семейства, представленные ниже, охватывают большую часть работ, которые мы видим.
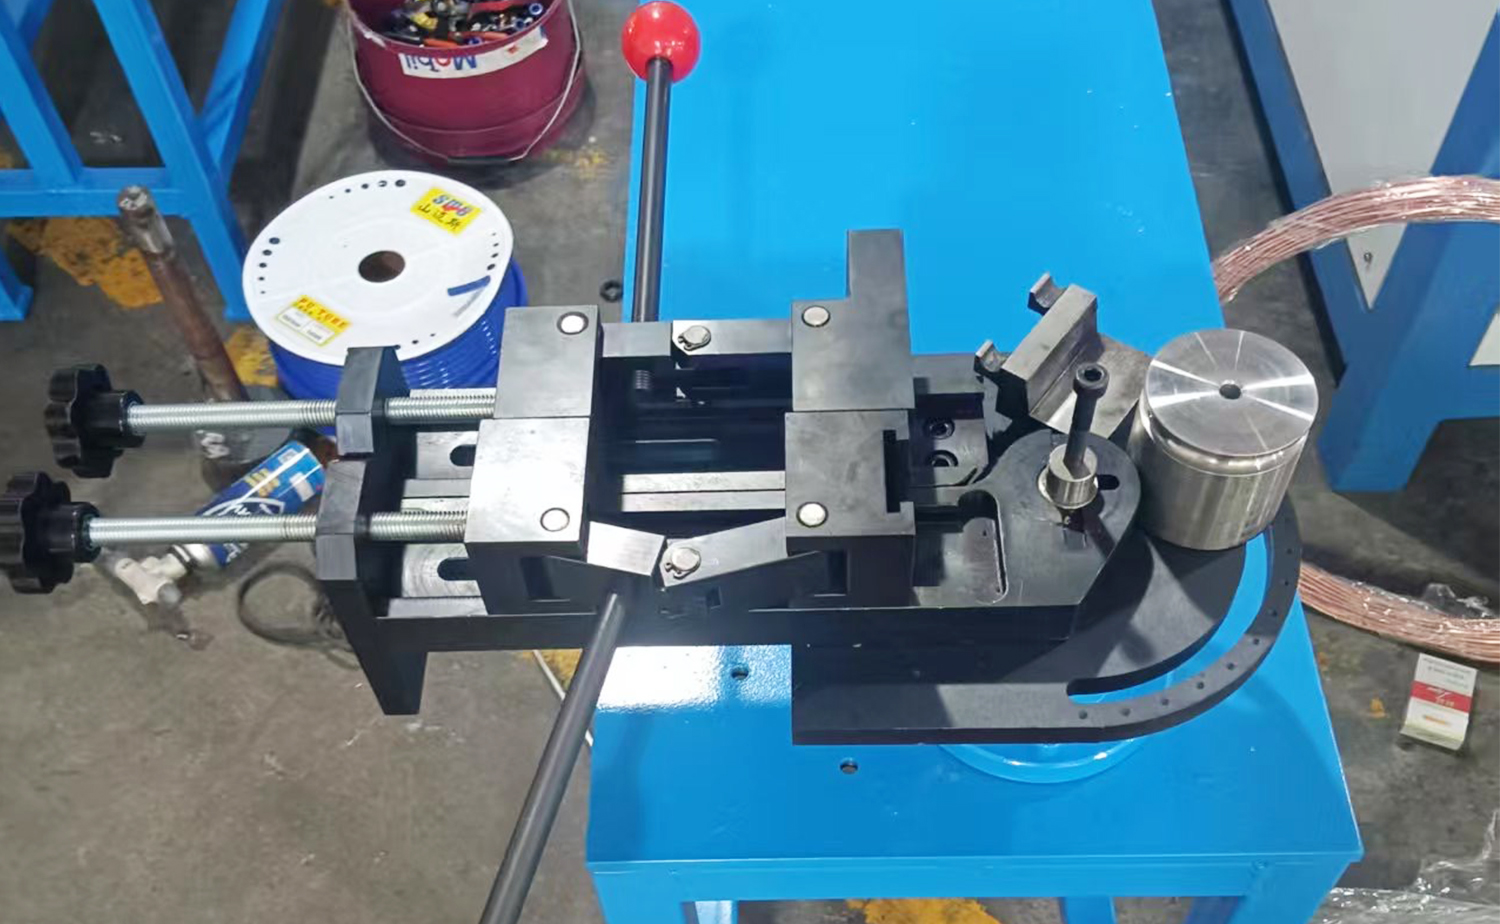 Ручной трубогибочный станок MS-38 для меди и систем отопления, вентиляции и кондиционирования воздуха Ручной MS-38 подходит для прототипов, ремонта и одноразовых гибок меди или тонкой мягкой стали, когда сменные круглые формы охватывают разные радиусы без длительной настройки. Посмотреть продукт →
Ручные гибочные станки являются отправной точкой. Они подходят для прототипов, ремонтных работ и разовых работ, где время наладки будет стоить дороже, чем сам изгиб. Из меди толщиной 1/2 дюйма или тонкой мягкой стали с ослабленным радиусом оператор может изготавливать идеально исправные детали. Ограничения появляются, когда стенки становятся тонкими, радиусы — узкими или одну и ту же деталь приходится повторять сто раз.
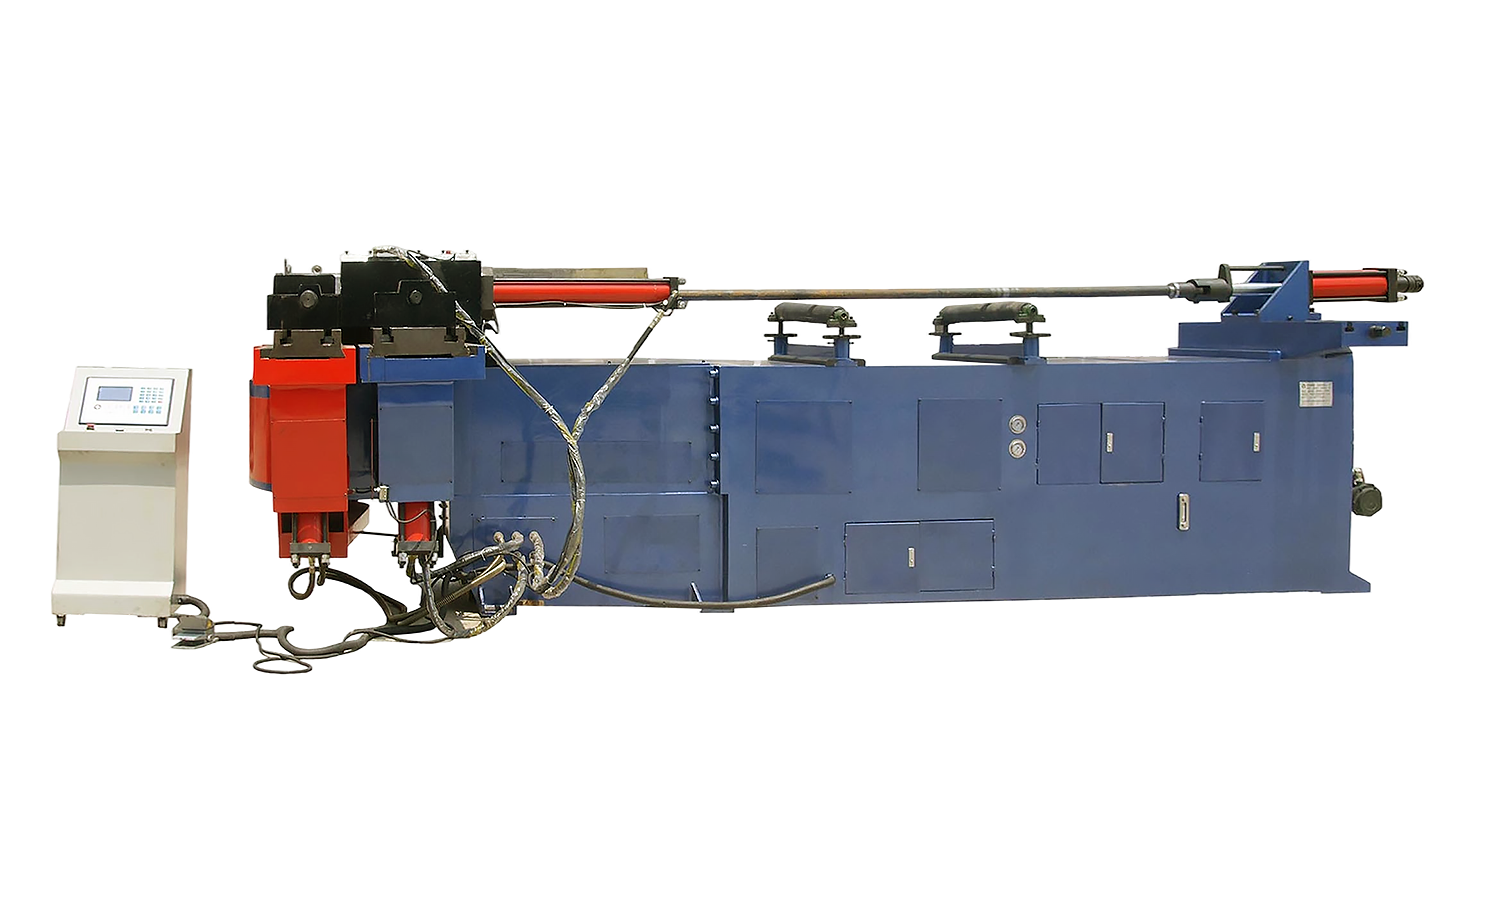 Полуавтоматический гидравлический трубогибочный станок серии NC L SB-219NC Добавляет гидравлический зажим, программируемые углы и сохраненные программы к ручной гибке, что подходит для небольших и средних повторяющихся партий, где важны скорость настройки и контроль оператора. Посмотреть продукт →
Полуавтоматические станки с ЧПУ оснащены гидравлическим зажимом, программируемыми углами изгиба и оправкой, которую можно настроить для работы с тонкими стенками. Они подходят для небольших и средних партий полудюймовых трубок, где важна последовательность, но полная автоматизация была бы излишней. Настройка занимает минуты, а не часы, и оператор постоянно участвует в погрузке и разгрузке.
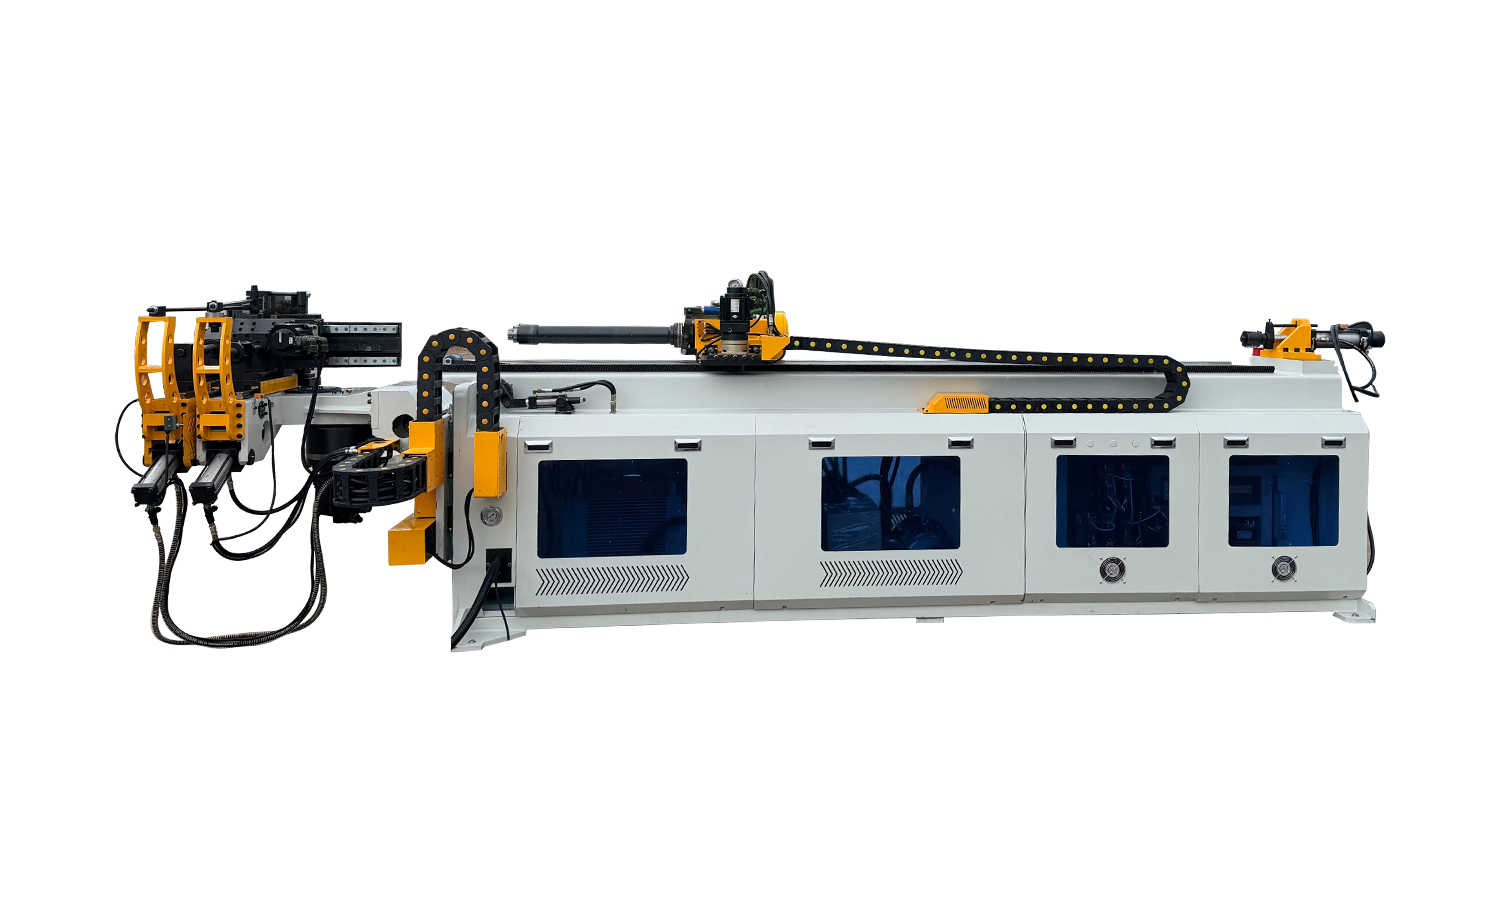 SB-38CNC Полностью автоматический трубогибочный станок с ЧПУ серии S Трехосевая сервоподача и вращение автоматизируют сложные изгибы труб, а дополнительное моделирование помогает проверять программы перед производством для повторяемых прогонов с разными радиусами. Посмотреть продукт →
Гибочные станки с ЧПУ выполняют весь цикл, включая подачу каретки, вращение и последовательность операций с несколькими радиусами, в одной программе. Для полудюймовых трубок в автомобилестроении, системах отопления, вентиляции и кондиционирования воздуха или производстве бытовой техники именно эта повторяемость позволяет сохранять допуски на овальность и углы внутри чертежа. Такие опции, как 3D-моделирование, помогают проверить программу до того, как материал будет израсходован.
Две другие семьи заслуживают внимания. Двухголовочные гибочные станки сделать два изгиба за один цикл, что характерно для симметричных деталей, таких как ручки и рамы. Валковые гибочные машины обрабатывают дуги и рулоны большого радиуса, а не узкие колена, и ведут себя совсем иначе, чем тянущие гибочные машины.
Краткое сравнение методов гибки
| Метод | Типичная партия | Усилия по настройке | Прочность на 1/2 дюйма |
|---|---|---|---|
| Ручной гибочный станок | от 1 до 50 частей | Очень низкий | Тонкие стены и узкие радиусы требуют ухода. |
| полуавтоматический с ЧПУ | от 50 до 5000 | Низкий | Хорошая повторяемость с оправкой |
| ЧПУ автоматический | 500 и выше | Умеренный | Лучше всего подходит для нескольких радиусов и жестких допусков. |
| Двойная головка | Объемные, симметричные части | Умеренный | Быстро, два изгиба за цикл |
| Рулонный гибочный станок | Любой объем, большой радиус | Низкий | Дуги и витки, а не напряженные локти |
Распространенные дефекты и их причины
- Складки на внутренней стороне изгиба: обычно радиус слишком мал для толщины стенки или отсутствует зачистная пластина.
- Сплющивание или овальность: недостаточная поддержка оправки или пресс-форма, которая неправильно следует за трубкой.
- Трещина снаружи: слишком твердый материал, слишком малый радиус или трубка согнута неподходящим способом.
- Избыточная упругость: отсутствие компенсации перегиба или смены поставщика материала между партиями.
- Задиры и истирание в отверстии: сухая оправка или неподходящая смазка для работ с нержавеющей сталью.
- Непостоянные углы: изношенный инструмент, ослабленный зажим или машина, которая недостаточно жесткая для стены.
Где проявляется работа с полудюймовыми трубками
Полудюймовые изгибы встречаются в линиях охлаждения и кондиционирования воздуха, автомобильных жидкостных и тормозных трубопроводах, медицинском и лабораторном оборудовании, тренажерах, корпусах приборов и контурах охлаждения в центрах обработки данных. Каждая область опирается на разные приоритеты. Линия охлаждения заботится о чистоте канала и отсутствии загрязнений, автомобильный кронштейн заботится о повторяемости углов на десятках тысяч деталей, а лабораторная рама часто заботится о внешнем виде и постоянном радиусе. Если вам нравятся строительные услуги, наши заметки по гибка труб для систем отопления, вентиляции и кондиционирования воздуха являются полезной отправной точкой.
Правильная настройка с первого раза
Большинство проблем с гибкой решаются еще до изготовления первой детали. Короткий контрольный список экономит много мусора.
- Подтвердите внешний вид трубы, толщину стенки, состояние, а также то, является ли обозначение трубой или трубой.
- Определите коэффициент стены, затем выберите радиус изгиба, который фактически может выдержать материал.
- Выберите инструмент: гибочную матрицу, зажимную матрицу, нажимную матрицу, зачистную матрицу и подходящую оправку.
- Медленно пропустите первую деталь, затем увеличьте скорость, как только поворот станет чистым.
- Измерьте первые три детали на угол, овальность и утончение стенок и запишите настройки.
- Сохраните один хороший образец в качестве эталона для следующего запуска детали с этим номером.
Как машиностроитель, работающий в Чжанцзягане, мы тратим много времени именно на такие детали вместе с клиентами, потому что качество гибочного станка зависит от его оснастки и настройки. Если вы хотите подробнее узнать, как точность гибки влияет на качество продукции, прочтите нашу статью прецизионное машиностроение в гибке труб идет более глубоко. В противном случае сообщите нам необходимый вам материал, стену и радиус, и мы укажем вам класс машины, соответствующий вашей работе, а не наоборот.
Сгибание трубы диаметром 1/2 дюйма сводится к бережному отношению к материалу. Тонкие стенки, узкие радиусы и высокопрочные сплавы подталкивают процесс к созданию более совершенных инструментов и более управляемых машин, в то время как простые участки меди и мягкой стали легко обрабатываются ручным гибочным станком и осторожным оператором. Сопоставьте метод с деталью, поддерживайте инструменты в хорошем состоянии, и полудюймовая трубка перестанет быть проблемой и станет просто еще одной работой в графике.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу