 English
 русский
 Español
Методы разрушающего и неразрушающего контроля изготовления металлических труб
Дата:Oct 10, 2026
Контент
- 1 Что вам скажет деструктивное тестирование
- 2 Методы неразрушающего контроля в повседневном использовании
- 3 Краткий обзор разрушающего и неразрушающего контроля
- 4 Выбор метода по применению
- 5 Как качество изготовления снижает нагрузку на тестирование
- 6 Где проводится тестирование на линии по производству труб
- 7 Практические моменты перед написанием процедуры тестирования
Трубка может привести к тому, что трубогиб будет выглядеть безупречно, но все равно выйдет из строя. Именно этот неприятный факт объясняет, почему серьезные предприятия по производству металлов работают с двумя типами испытаний: разрушающими и неразрушающими методами. Доказать, на что способен компонент, можно, разбив его образец. Другой проверяет детали, которые вы действительно собираетесь отправить, не оставляя на них следов.
Мы производим оборудование для обработки труб для гибки, резки, формирования концов, снятия фасок, штамповки и расширения, поэтому мы уделяем много времени тому моменту, когда сформированная труба встречается с контролером. Далее следует практический взгляд на обе группы тестов, в чем каждая из них хороша и какое место каждому из них принадлежит в магазине ламп.
Что вам скажет деструктивное тестирование
Разрушающее тестирование продвигает образец до тех пор, пока он не потеряет информацию из-за неудачи. Деталь разрезается, растягивается, сминается или выгибается из формы, поэтому она никогда не возвращается в производство. Взамен магазин получает точные данные о материале и процессе, лежащем в его основе.
- Испытание на растяжение измеряет предел текучести, предел прочности и удлинение, подтверждая, что необработанная труба соответствует техническим характеристикам.
- Тестирование на выравнивание прижимает отрезок трубы ровно между пластинами, чтобы выявить непровары или слабые швы в свариваемой трубе.
- Испытания на обратное сплющивание и управляемый изгиб нагружают зону сварки с противоположной стороны и широко используются для аттестации процедуры.
- Испытания раструба и фланцев расширяйте конец трубы до тех пор, пока он не треснет, выявляя проблемы с пластичностью, которые невозможно пропустить при визуальной проверке.
- Проверка твердости Это быстрый и дешевый метод, который полезен для обнаружения зон термического воздействия, которые стали хрупкими после сварки или лазерной резки.
- Макро и микро исследование разрезает и травит сварной шов, чтобы показать проплавление, зеренную структуру и внутренние дефекты.
- Испытания на разрыв и усталость зарезервирован для критически важных узлов, которые должны выдерживать давление или циклический срок службы.
Ограничение очевидно: разрушающее тестирование проверяет процесс, а не поставляемую деталь. Лучше всего он работает на первых изделиях, образцах сварных швов, образцах партий и входящем материале и становится эталоном, по которому калибруются результаты неразрушающего контроля.
Методы неразрушающего контроля в повседневном использовании
Неразрушающий контроль, обычно сокращенно называемый неразрушающим контролем, позволяет оценить компонент, не повреждая его, поэтому проверяемую деталь все равно можно доставить. Это делает его выбором по умолчанию для готовых трубных сборок, сварных соединений и всего, что дорого утилизировать.
Визуальное тестирование (ВТ)
Все-таки первый и дешевый способ. Обученный инспектор проверяет вмятины, складки внутри изгиба, подрезы, изменения цвета, неполное проникновение и растрескивание поверхности. Хорошее освещение, бороскоп и чистая поверхность способствуют обнаружению дефектов больше, чем ожидает большинство людей.
Ультразвуковой контроль (УЗК)
Высокочастотные звуковые волны проходят через стену и отражаются от любого изменения плотности. UT обнаруживает внутренние пустоты, расслоения, утончение стенок и глубину трещин. Это один из немногих методов, позволяющих измерить остаточную толщину стенок изогнутой или изношенной трубы. Зонды с фазированной решеткой значительно упростили сканирование сложной геометрии.
Радиографическое исследование (РТ)
Рентгеновские или гамма-лучи проходят через деталь и обнажают детектор на дальней стороне. RT позволяет получить изображение внутренней пористости, включений и проплавления сварного шва и часто является обязательным при работе под давлением и в аэрокосмической отрасли. Здесь требуется радиационный контроль и доступ с обеих сторон.
Вихретоковое тестирование (ЭТ)
Переменное магнитное поле индуцирует токи в проводящем материале, и любое нарушение приводит к изменению импеданса катушки. ET работает быстро, не требует контактной жидкости и подходит для тонкостенных трубок, трубок теплообменников и для автоматического поточного контроля.
Капиллярное тестирование (PT)
Цветная или флуоресцентная жидкость втягивается в дефекты поверхности, а затем проявляется. PT прост, портативен и работает с нержавеющей сталью и алюминием, где магнитные методы не помогают, но он видит только то, что достигает поверхности.
Магнитопорошковые испытания (МТ)
В случае ферромагнитной трубки намагничивание детали и припудривание ее частицами железа быстро приводит к появлению поверхностных и приповерхностных трещин. Он остается основным средством контроля сварных швов углеродистой стали.
Менее распространенные, но ценные варианты включают мониторинг акустической эмиссии для систем, находящихся под давлением, инфракрасную термографию для выявления расслоения и горячих точек, а также испытание на утечку с гелием или падением давления.
Краткий обзор разрушающего и неразрушающего контроля
Ни один метод не охватывает всего, поэтому в спецификациях обычно упоминается более одного метода. В таблице ниже сравниваются наиболее часто используемые методы работы с металлическими трубами и трубами.
| Метод | Тип | Что это показывает | Часть выживает |
|---|---|---|---|
| Визуальный (ВТ) | Неразрушающий | Поверхностные дефекты, вмятины, внешний вид сварного шва | Да |
| Ультразвуковой (UT) | Неразрушающий | Внутренние пустоты, утончение стенок, глубина трещин | Да |
| Рентгенографический (РТ) | Неразрушающий | Пористость, включения, проплавление сварного шва | Да |
| Вихревой ток (ET) | Неразрушающий | Поверхностные трещины, проводимость, толщина стенки | Да |
| Краситель-пенетрант (ПТ) | Неразрушающий | Трещины, разрушающие поверхность непористых деталей. | Да |
| Магнитная частица (МТ) | Неразрушающий | Поверхностные и приповерхностные трещины в черной трубе | Да |
| Испытание на растяжение | Разрушительный | Предел текучести, предел прочности, удлинение | Нет |
| Испытание на сплющивание или изгиб | Разрушительный | Пластичность и целостность сварного шва | Нет |
С практической точки зрения, неразрушающий контроль говорит вам, приемлема ли конкретная деталь сегодня, в то время как разрушающее тестирование показывает, пригоден ли вообще процесс, в котором она была произведена. Магазины с жесткими допусками обычно используют оба варианта: купоны для контроля процесса и неразрушающий контроль для очистки груза.
Выбор метода по применению
Требования резко меняются от одной отрасли к другой, а критерии приемки обычно исходят из чертежей заказчика, а не из механического цеха.
В высокоточных аэрокосмических работах тонкостенные титановые и алюминиевые трубчатые сборки обычно требуют радиографического или ультразвукового контроля каждого критического соединения, поддерживаемого растягивающими и сплющивающимися образцами при одном и том же нагреве. На нашей странице в области аэрокосмической и авиационной промышленности перечислены предприятия по производству труб, которые используются в этих программах.
Автомобильное производство склоняется к другому пути: большие объемы, сжатые циклы и статистический контроль процессов. Системы вихретокового контроля и машинного зрения работают поточно, а испытания на разрушающий изгиб и раздувание проводятся на образцах через определенные промежутки времени. Сектор автомобилестроения показывает, как эти объемы меняют выбор оборудования.
Работа с HVAC, конструкционными и декоративными трубами часто останавливается на визуальном осмотре и проверке размеров просто потому, что небольшая отметка на поверхности имеет косметический, а не структурный характер. Чем больше трубка выдерживает давление, вибрацию или безопасность для человека, тем больше уровней испытаний она получает.
Как качество изготовления снижает нагрузку на тестирование
Каждый дефект, который обнаруживает инспектор, был создан где-то выше по течению. Поэтому практика формовки и резки имеет такое же значение, как и сам метод контроля.
Изгиб устанавливает базовую линию. Управляемый оправкой, сервогидравлический гибочный станок удерживает утончение и овальность стенок в жестких пределах, что обеспечивает чистоту ультразвуковых показаний и предотвращает образование складок, которые превращают изгиб в брак.
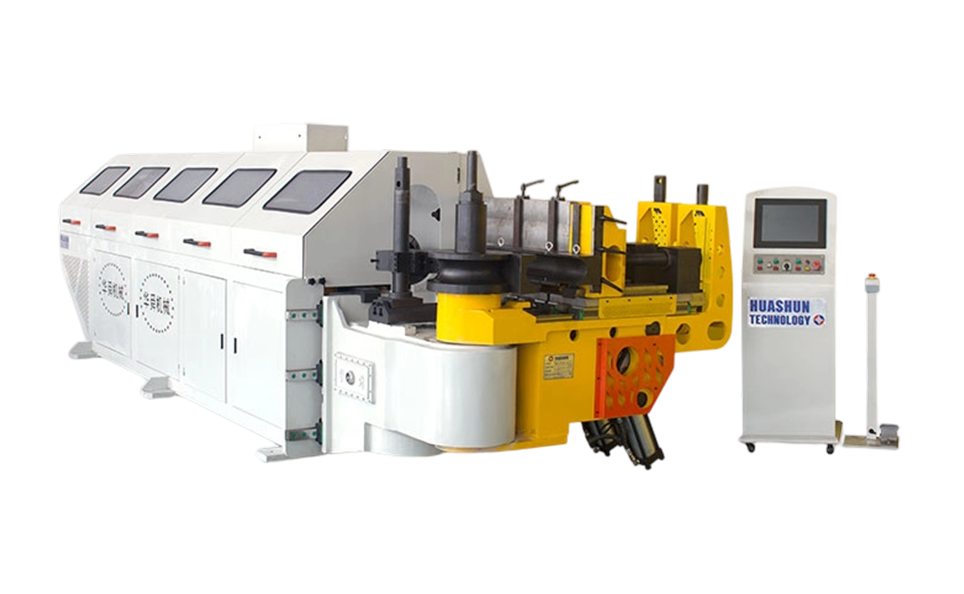 Полностью автоматический трубогибочный станок с ЧПУ серии L с сервогидравлическим управлением Сервогидравлический трубогибочный станок с тремя программируемыми осями и ПЛК с сенсорным экраном, поддерживающий режимы гидравлики и ЧПУ для обеспечения точности гибки перед резкой. Посмотреть продукт →
Резка сопряжена с собственными рисками. Заусенец мешает контакту с датчиком, а перегретый срез оставляет зону термического воздействия, которую при магнитопорошковом контроле можно считать дефектом. Бесчиповые и лазерные процессы решают обе проблемы.
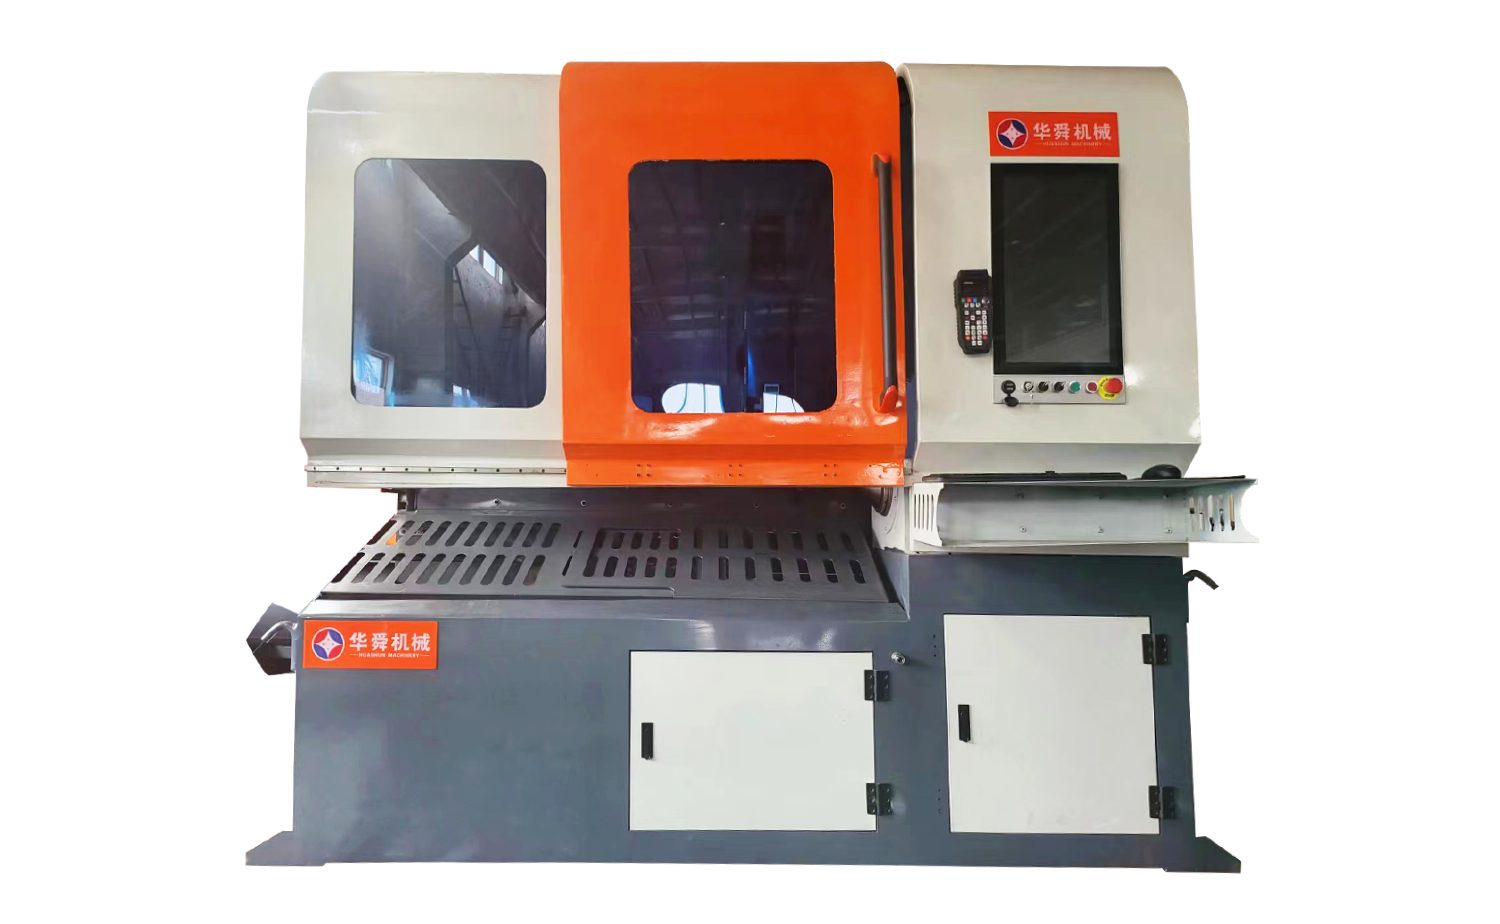 MCJG120 3D-станок для лазерной резки металлических труб Лазерный резак для труб поддерживает толщину до 8 мм, неограниченную длину труб, дополнительную автоматическую загрузку и источники мощностью 1,5–3 кВт, уменьшающие заусенцы при резке. Посмотреть продукт →
Краевое состояние – тихое. Острые заусенцы на конце трубки задерживают пенетрант, искажают результаты пенетранта и делают ультразвуковую связь ненадежной. Контролируемое удаление заусенцев перед проверкой позволяет сохранить аргументы позже.
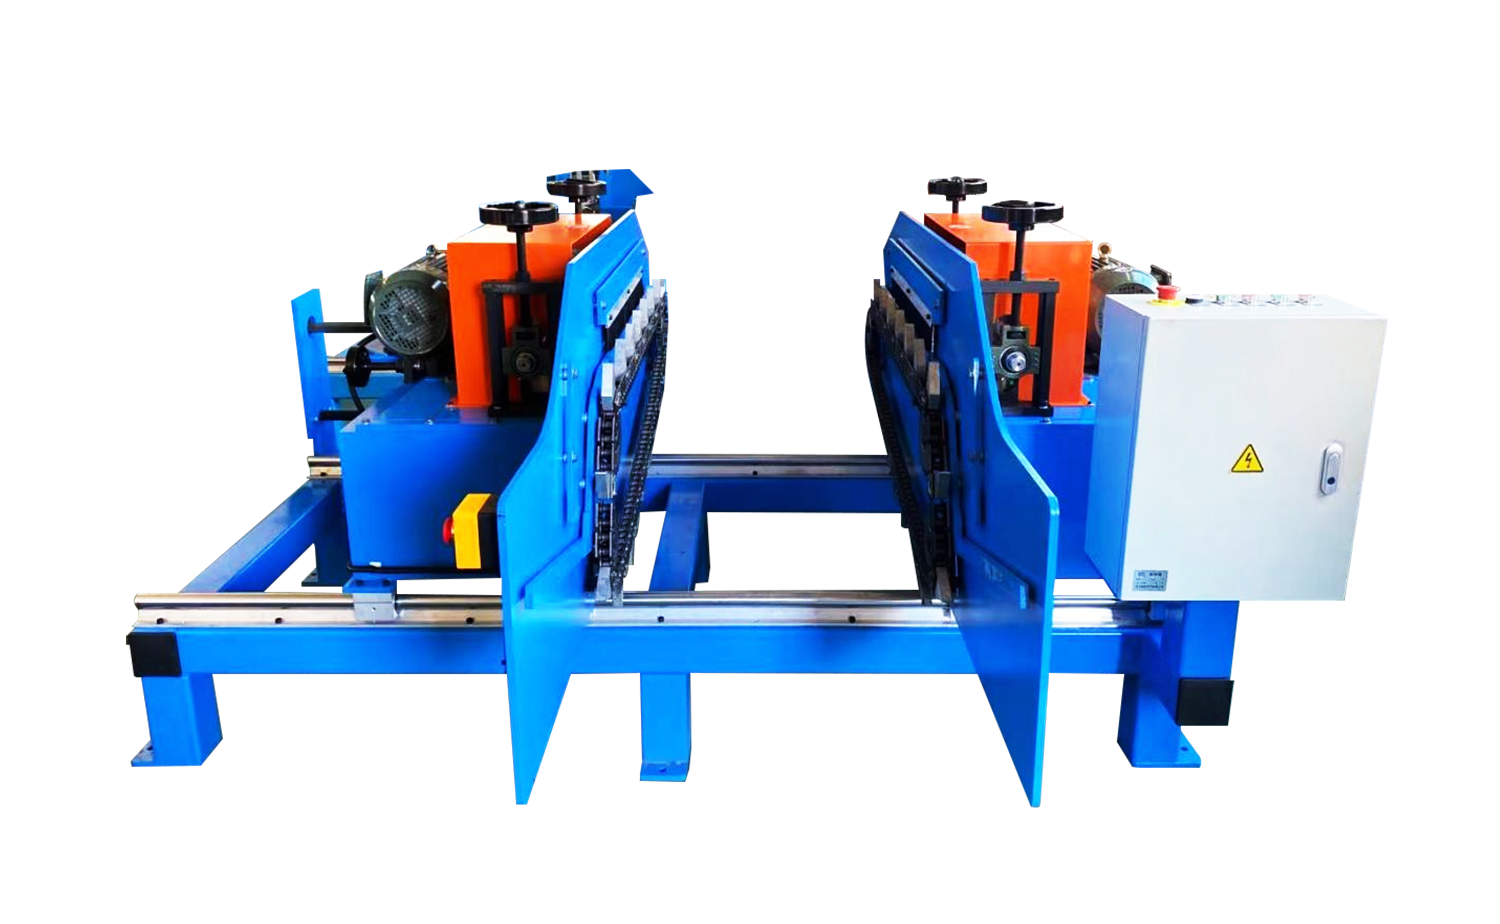 DEF70D Двухголовочный станок для снятия заусенцев с труб с регулируемой скоростью подачи Двухголовочный станок для снятия заусенцев с регулируемой подачей, транспортировкой неметаллических материалов и сбором стружки для подготовки концов труб перед проверкой. Посмотреть продукт →
Где проводится тестирование на линии по производству труб
- Входной контроль материалов: заводские сертификаты, а также выборочные испытания на растяжение и сплющивание.
- Утверждение установки: первая деталь проходит проверку размеров и, если указано, испытание на разрушающий изгиб или развальцовку.
- Текущий контроль: визуальный контроль плюс поточный вихретоковый или ультразвуковой контроль.
- Контроль после сварки: проникающий или магнитно-порошковый контроль соединения, радиографический или ультразвуковой, если требуется полный объемный охват.
- Окончательная проверка: проверка размеров, испытание давлением или герметичностью, а также визуальный осмотр каждой детали.
- Документация: результаты фиксируются по партии, поэтому отслеживаемость сохраняется при доставке.
Практические моменты перед написанием процедуры тестирования
- Сопоставьте метод с вероятным дефектом, а не с привычкой. Пористость и поверхностные трещины требуют разных инструментов.
- Соблюдайте геометрию: малый радиус изгиба ограничивает доступ к датчику, а некоторые соединения просто невозможно рентгенографировать.
- Очистите и подготовьте поверхности, ведь загрязненная сталь больше скрывает дефекты, чем выявляет.
- Квалифицируйте своих инспекторов и постоянно обновляйте сертификаты на методы, которые вы фактически используете.
- Определите критерии приемки до того, как будет изготовлена первая часть, а не после первого отклонения.
- Никогда не используйте проверку для компенсации неэффективного процесса формовки или резки.
Разрушающий и неразрушающий контроль не являются конкурентами. Один устанавливает, чего может достичь ваш процесс; другой подтверждает, что каждая поставленная трубка соответствует этому требованию. Найдите правильный баланс, и вы сразу обнаружите реальные проблемы, не тратя часы на осмотры в поисках дефектов, которые никогда бы не возникли на хорошо отрегулированной машине.
Если вы указываете оборудование и хотите понять, как поведение машины при штамповке влияет на результаты проверки, наши инженеры будут рады обсудить это с вами.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу