 English
 русский
 Español
Материал для формования труб: применение, критерии выбора и практическое руководство.
Дата:Sep 17, 2026
Контент
- 1 Почему выбор материала имеет значение при формовке труб
- 2 Распространенные материалы для формования труб
- 3 Свойства материала, определяющие поведение при формовке
- 4 Инструментальные материалы: подберите инструмент к трубке
- 5 Выбор подходящей машины для вашего состава материалов
- 6 Резка и формирование концов также зависят от материала
- 7 Практические советы по выбору материала для формовки труб
Когда производитель спрашивает нас о материале для формирование труб , мы обычно отвечаем другим вопросом: что вы пытаетесь построить и насколько крутые изгибы? Материал, который вы загружаете в гибочный станок, определяет срок службы инструмента, время цикла, качество гибки и то, пройдет ли готовая деталь контроль. Не существует универсального лучшего материала для формования труб; есть только подходящий материал для конкретной работы.
Почему выбор материала имеет значение при формовке труб
Формирование труб включает в себя множество операций: гибку волочением, гибку валками, резку, формовку концов, снятие фасок и штамповку. Каждый процесс по-разному взаимодействует с материалом заготовки. Трубку, которая красиво сгибается, сложно аккуратно разрезать. Сплав, торцы которого формируются без растрескивания, может пружинить настолько агрессивно, что каждый угол изгиба требует компенсации. Понимание поведения материала – это разница между бесперебойным производством и кучей металлолома.
Наибольшее значение имеют три свойства: предел текучести, удлинение и нагартование. Предел текучести определяет, какое усилие необходимо, прежде чем труба начнет пластически деформироваться. Удлинение показывает, насколько материал может растянуться, прежде чем он сломается, что имеет решающее значение для изгибов с малым радиусом. Нагартование описывает, насколько быстро материал становится прочнее по мере его деформации, влияя на гибкость, износ инструмента и количество проходов формовки, которые вы можете сделать.
Распространенные материалы для формования труб
Это материалы, которые мы чаще всего видим в цехах формовки труб, а также поведение, которое можно ожидать от каждого из них.
| Материал | Типичные применения | Примечания по формуемости |
|---|---|---|
| Мягкая сталь ДОМ 1020/1026 | Каркасы безопасности, шасси, структурные рамы | Отличный универсальный выбор; предсказуемо сгибается благодаря опоре на оправку |
| 4130 хромомолибден | Аэрокосмическая промышленность, автоспорт, легкие конструкции | Мощный, но требует большей силы и тщательной компенсации пружинения. |
| Аустенитная нержавеющая сталь (304/316) | Пищевая промышленность, медицинское оборудование, архитектурные работы | Быстро затвердевает; нужны мощные машины и хорошая смазка |
| Алюминий (6061, 6063) | Мебель, теплообменники, перила | Легко трескается на узких радиусах; тщательно выбирайте закалку и оправку |
| Медь и латунь | Сантехника, электрика, декоративные элементы | Мягкий и легко формируемый, но склонен к царапинам и овальности. |
| Титан (класс 2 и 5) | Аэрокосмическая, морская, медицинская имплантация | Очень сложно; требует специального инструмента и низкой скорости изгиба |
Мягкая сталь, особенно DOM 1020 или 1026, остается наиболее распространенным материалом для формовки труб в строительных и автомобильных работах. Он предсказуемо сгибается, хорошо держит форму и стабильно реагирует на изгиб с опорой на оправку. Для цехов, производящих каркасы безопасности, компоненты шасси и детали тяжелого оборудования, сталь DOM предлагает лучший баланс прочности, пластичности и стоимости.
Аустенитные нержавеющие стали, такие как 304 и 316, популярны в пищевой промышленности, медицинском оборудовании и архитектурных проектах. Они устойчивы к коррозии и хорошо выглядят, но подвергаются агрессивной закалке. Частично согнутая трубка из нержавеющей стали становится тверже и прочнее в деформированной зоне, увеличивая силу, необходимую для остальной части изгиба, и ускоряя износ инструмента. Пластины очистителей из алюминия и бронзы и высококачественная смазка необходимы для чистых изгибов из нержавеющей стали.
Алюминиевые сплавы, такие как 6061-T6 и 6063-T52, легкие и легко обрабатываются, поэтому они доминируют в таких отраслях, как производство мебели, ОВК и архитектурные перила. Однако они легче трескаются на узких радиусах. Состояние отпуска имеет решающее значение: полностью закаленный отпуск Т6 имеет гораздо меньшее удлинение, чем отпуск Т52 или О. Если вам нужны крутые изгибы алюминия, выберите более мягкую закалку и используйте оправку с достаточным количеством шариков, чтобы поддерживать внутреннюю стенку.
Свойства материала, определяющие поведение при формовке
Предел текучести и упругость
Пружинное восстановление – упругое восстановление трубы после снятия изгибающей нагрузки. Каждый материал пружинит в разной степени. Высокопрочные материалы, такие как хромомолибден 4130 и титан, пружинят гораздо сильнее, чем мягкая сталь, поэтому гибочная матрица должна перегибать трубку на угол, который компенсирует восстановление. Современные трубогибочные станки с ЧПУ справляются с этой задачей с помощью программируемой компенсации, но каждая партия материала по-прежнему требует проверки.
Удлинение и минимальный радиус изгиба
Удлинение определяет, насколько сильно можно согнуть трубку, прежде чем ее внешняя стенка сломается. Как правило, чем тверже материал, тем больше должен быть минимальный радиус центральной линии относительно диаметра трубы. Трубку из мягкой стали часто можно согнуть до узкого радиуса, в 1,5 раза превышающего внешний диаметр, тогда как для высокопрочной алюминиевой или титановой трубки может потребоваться диаметр в 3 раза больше или больше. Утончение стенок снаружи и сморщивание внутри — вот два вида отказа, на которые следует обратить внимание.
Деформационное упрочнение и износ инструмента
Материалы, которые быстро затвердевают, классическими примерами являются нержавеющая сталь и титан, быстрее изнашивают инструменты и требуют от машины большей мощности. При выборе материала для формования труб учитывайте стоимость обслуживания инструмента и необходимость надежного зажима. Сверхмощный гибочный станок с ЧПУ и сервогидравлическим управлением гораздо лучше подходит для этих материалов, чем легкий станок.
Инструментальные материалы: подберите инструмент к трубке
Инструмент, контактирующий с трубкой, часто решает, можно ли успешно сформировать сложный материал. Для большинства работ по гибке труб из углеродистой стали инструменты из легированной стали являются лучшим выбором, поскольку они устойчивы к износу и сохраняют точность размеров в течение длительного производственного цикла. Но если заготовка изготовлена из черной нержавеющей стали или титана, давление между инструментом и трубкой может вызвать истирание и образование задиров. В таких случаях алюминиево-бронзовые инструменты для зачистных матриц и оправок уменьшают трение и защищают поверхность трубы.
Еще один распространенный вариант — хромированные оправки. Они обеспечивают низкое трение при гибке алюминиевых, медных и бронзовых труб и хорошо служат при крупносерийном производстве. Ключевым моментом является соответствие материала инструмента не только заготовке, но также вашей стратегии смазки и мощности станка.
Выбор подходящей машины для вашего состава материалов
Как только вы поймете, какой материал используется для формования труб, следующим шагом будет подбор подходящего оборудования. Для изготовления толстостенных труб из высокопрочной стали требуется полностью автоматический гибочный станок с ЧПУ с сервогидравлическим приводом и осью оправки, способной выдерживать высокие нагрузки. Тонкостенные алюминиевые и нержавеющие трубы требуют точного контроля оправки и постоянной скорости изгиба, чтобы избежать складок и овальности.
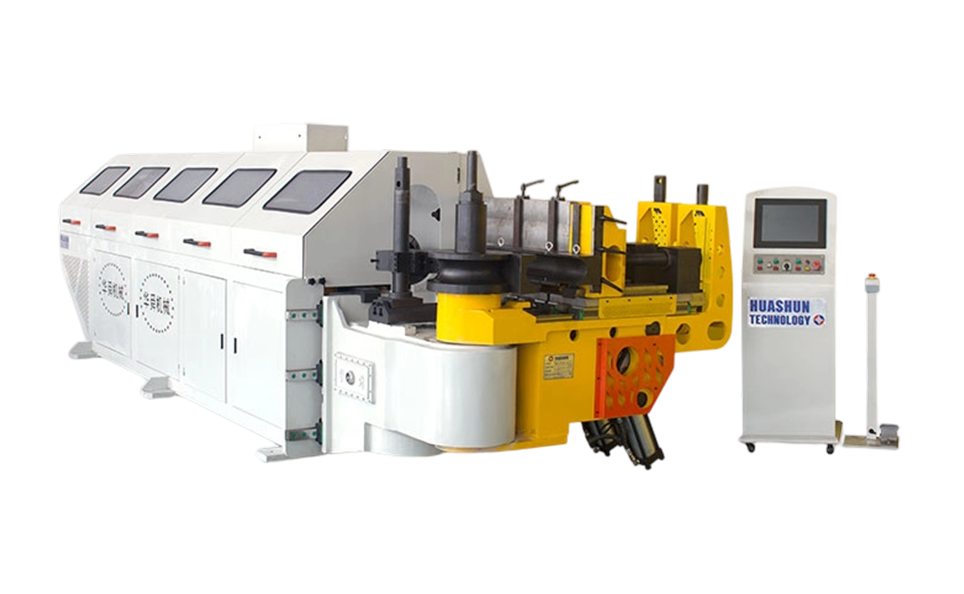 SB-219CNC Полностью автоматический трубогибочный станок с ЧПУ и сервогидравлическим управлением Этот полностью автоматический трубогиб оснащен тремя программируемыми осями, серводвигателями и ПЛК с сенсорным экраном, поддерживающими режимы гидравлики и ЧПУ для точных и повторяемых изгибов различных материалов. Просмотреть продукт →
Для цехов, где сгибают самые разные материалы, машина с программируемой компенсацией радиуса и возможностью работы с несколькими радиусами экономит часы времени на настройку. Наши клиенты в автомобильное производство регулярно переключаться между мягкой сталью, алюминием и нержавеющей сталью за одну смену. Ключом к их успеху является машина, которая сохраняет параметры гибки для каждого материала и размера трубы.
Резка и формирование концов также зависят от материала
Гибка – не единственная операция, где материал имеет значение. Чистая резка трубы без чрезмерных заусенцев требует скорости лезвия и подачи, соответствующих твердости материала. Алюминий, например, режется быстро, но имеет тенденцию образовывать наросты на лезвии, тогда как нержавеющая сталь требует более медленных скоростей и большего количества охлаждающей жидкости.
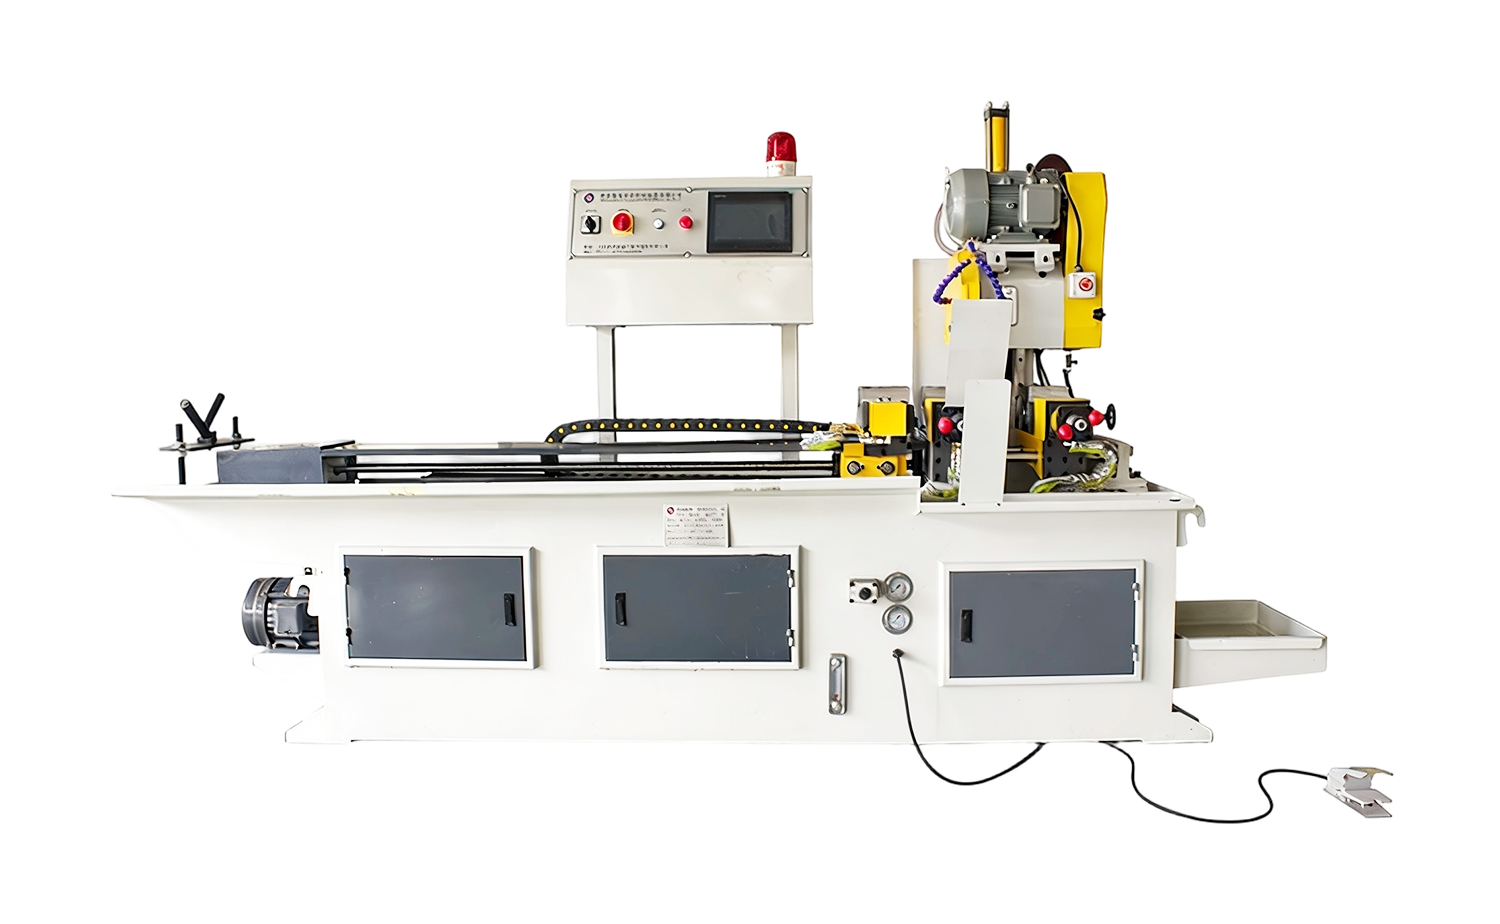 Автоматический станок для резки труб с сервоприводом серии CNC Автоматизированный станок для резки циркулярной пилы с управлением ПЛК, гидравлическим зажимом и подачей, обеспечивающий резку без заусенцев углеродистой и нержавеющей стали, с многотрубными креплениями и низким уровнем шума. Просмотреть продукт →
Формовка концов трубы, включающая в себя обжатие, расширение и холодную формовку конца трубы, в равной степени чувствительна к марке материала. Материал с хорошим удлинением можно уменьшить в диаметре на несколько миллиметров за один ход. Вместо этого хрупкий или упрочненный материал может треснуть. Гидравлические станки для формовки концов с регулируемым ходом и скоростью дают вам контроль, необходимый для адаптации к каждому материалу.
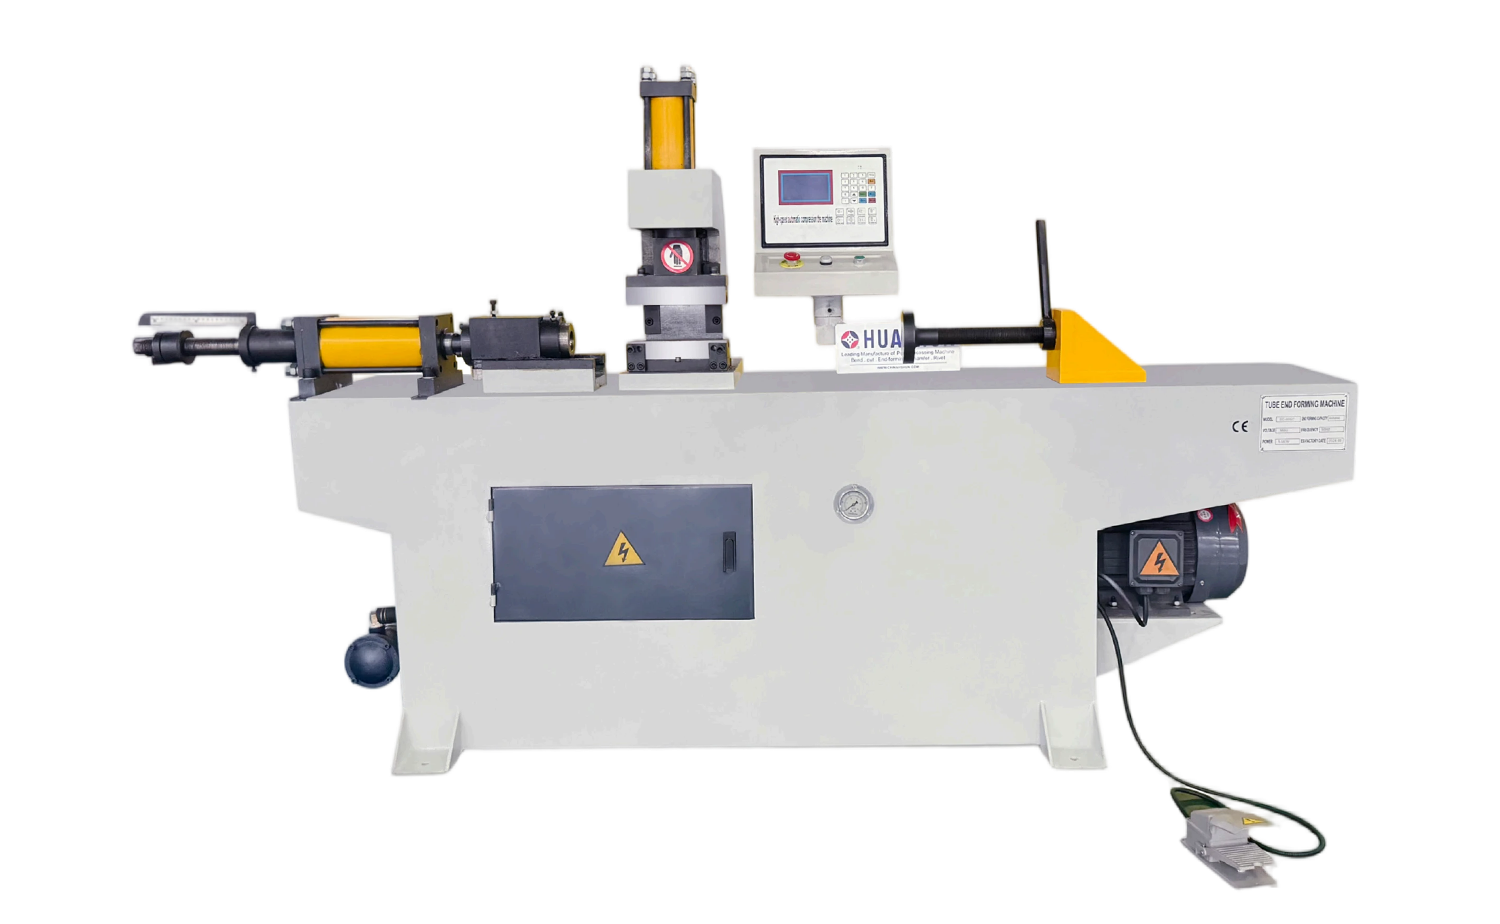 Автоматическая машина для производства концов труб с одной головкой TM40 Гидравлическая машина для формовки концов труб с сенсорным экраном ПЛК, предлагающая автоматический или ручной режимы и универсальные формы штампов для уменьшения, расширения и холодной штамповки концов труб при крупносерийном производстве. Просмотреть продукт →
Для крупносерийного производства автоматический формовочный станок с одной головкой и правильным набором штампов обеспечивает стабильные результаты при больших партиях. Какой бы материал вы ни выбрали, проверьте его и отрегулируйте скорость формовки и смазку, прежде чем приступать к полноценному производству.
Практические советы по выбору материала для формовки труб
- Всегда проверяйте сертификат на материал. Предел текучести и удлинение варьируются от одной партии плавки к другой.
- Перед производством проведите испытания на изгиб. На небольшом образце с использованием реальных инструментов видно пружинение, сморщивание и истончение стенок.
- Сопоставьте закалку с радиусом изгиба. Для крутых изгибов выберите более мягкую закалку и при необходимости проведите термообработку после формовки.
- Обильно используйте смазку для нержавеющей стали и титана.
- Ведите журнал партий материалов и настроек машины, чтобы повторные заказы начинались с проверенных параметров.
- Поговорите с поставщиком оборудования заранее. Опытный производитель оборудования для формования труб может порекомендовать инструменты и конфигурации станков для вашего ассортимента материалов.
Материал является основой каждой успешной операции по формованию труб. Понимая, как предел текучести, удлинение и наклепан влияют на процесс, а также подбирая материал для подходящего станка и инструмента, вы можете добиться стабильного качества гибки, увеличения срока службы инструмента и меньшего количества бракованных деталей. Если вы оцениваете новый материал для формования труб и хотите получить консультацию по настройке оборудования, свяжитесь с нашей командой. Вероятно, мы уже сгибали его раньше или знаем кого-то, у кого это получалось.
Рекомендуемые статьи
Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
Производители оборудования для прецизионной формовки труб по индивидуальному заказу