
 English
 русский
 Español
Изогнутая труба с оправкой: как работает процесс, когда это необходимо и настройка машины
Дата:Sep 11, 2026
Контент
Если изгиб на вашем чертеже требует радиуса, превышающего примерно двойной внешний диаметр трубы, или стенка тонкая по сравнению с диаметром, изгиб без опоры почти всегда не пройдет проверку. Поперечное сечение становится овальным, внешняя стенка становится тоньше минимального размера, а вдоль внутренней части радиуса образуются морщины. Труба, изогнутая на оправке, решает эту проблему в самом начале: полированный опорный элемент вставляется в отверстие и удерживается в той точке, где трубка начинает изгибаться, поэтому металл формируется поверх твердой стали, а не разрушается в пустое пространство. Результатом является более круглое поперечное сечение, контролируемое утончение стенок и гладкий внутренний радиус — характеристики, вокруг которых определяются выхлопные, гидравлические, аэрокосмические и теплообменные детали. В этой статье объясняется, как работает этот процесс, два соотношения, которые подскажут вам, когда это действительно необходимо, как выбирать между типами оправок и что должен контролировать гибочный станок для получения повторяемых результатов.
Что происходит внутри трубки, изогнутой оправкой
Труба, изогнутая на оправке, изготавливается методом ротационной гибки вытяжкой, что является стандартным процессом прецизионной обработки труб. Зажимная матрица прижимает трубу к гибочной матрице, нажимная матрица толкает прямую часть вперед, а гибочная матрица вращается, протягивая трубу вокруг выбранного радиуса центральной линии. Внутри отверстия хвостовик оправки прикреплен к приводу на станке, а его носок находится сразу за линией касания — точной точкой, где прямая трубка начинает изгибаться. В этом месте материал одновременно растягивается снаружи изгиба и сжимается внутри, и он не имеет собственной жесткости до тех пор, пока новая форма полностью не сформируется вокруг штампа.
Без внутренней поддержки появляются три дефекта, обычно вместе. Овальность сглаживает поперечное сечение, что может мешать фитингам и ограничивать поток. Утончение стенок ослабляет внешнюю часть изгиба, что важно при работе под давлением. Морщины образуются вдоль внутреннего радиуса, создавая турбулентность и концентрацию напряжений. Типичные обозначения на чертежах отражают эти риски: овальность часто ограничивается 5–10% наружного диаметра, а утонение стенки обычно ограничивается 10–25% от номинальной стенки, а аэрокосмические работы и гидравлические работы под высоким давлением находятся на строгом пределе этих диапазонов. Оправка, работающая вместе с зачистной матрицей, позволяет производителям удерживать эти цифры на узких радиусах; на открытых изгибах с толстыми стенками простой поворотный изгиб все равно может пройти проверку без какой-либо внутренней поддержки.
Когда действительно необходима изогнутая труба с оправкой
Два соотношения, которые решают все
Две безразмерные величины позволяют предсказать, нуждается ли изгиб во внутренней поддержке задолго до того, как будет разрезан какой-либо металл. Первый — это D изгиба: радиус центральной линии, разделенный на внешний диаметр трубы. 2D-изгиб гораздо более агрессивен, чем 4D-изгиб, и нагружает стену гораздо сильнее. Второй фактор — это коэффициент стенки: внешний диаметр, разделенный на толщину стенки. Более высокий коэффициент стенки означает более тонкую и более складную трубку. Прочтите вместе: они расскажут вам, какой пакет инструментов необходим для работы, прежде чем будет написана первая таблица наладки.
| Коэффициент стенки (наружный диаметр / толщина стенки) | Типичный радиус изгиба | Требуется внутренняя поддержка |
|---|---|---|
| Ниже 10 | 1,5D–3D | Обычно нет; Тяжелая стена сопротивляется обрушению сама по себе |
| 10–25 | 1,5Д–2Д | Оправка пули или пробки на более узких радиусах |
| 25–40 | 1,5Д–2,5Д | Пулевая или шариковая оправка плюс матрица для очистки |
| Выше 40 | Любой радиус | Полный комплект шариковых оправок, грязесъемная матрица и система смазки. |
Области применения, в которых поддержка оправки является стандартной
Определенные семейства продуктов с самого начала ориентированы на качество оправок. В автомобильных выхлопных системах и коллекторах используются крутые сложные изгибы, где плавный внутренний радиус обеспечивает движение выхлопных газов; морщины действуют как ограничение и турбулентность. Гидравлические и топливные магистрали из тонкостенной стали или нержавеющей стали используют гибку оправкой, чтобы сохранить как проходное сечение, так и прочность стенок. В аэрокосмической отрасли пределы плоскостности и утонения достаточно строгие, поэтому поддержка оправки фактически обязательна. Теплообменники, котлы и холодильные змеевики сгибают тонкостенную медь и нержавеющую сталь, придавая им U-образные и змеевидные формы, где изгиб, не имеющий опоры, просто сгибается. Автомобильное производство Один только он сочетает в себе все эти требования — выхлопные, топливные, тормозные магистрали и трубопроводы охлаждающей жидкости — поэтому возможность оправки рассматривается как базовое требование к гибочному оборудованию, обслуживающему эту отрасль.
Где оправку можно пропустить
Поручни, ограждения, каркасы безопасности, мебельные каркасы и архитектурные трубы с радиусом 2,5D или открытым радиусом со стенками средней толщины обычно проходят проверку без внутренней поддержки. Для одноразовых изгибов в крайнем случае можно заменить методы заполнения песком или замороженной среды, хотя оба они медленны и грязны. Установка оправки там, где она не нужна, требует времени на установку, смазку, износ инструмента и внимание оператора, но при этом не достигается измеримый прирост качества — при работе с большим количеством смеси эти накладные расходы быстро возрастают.
Пулевые оправки, шариковые оправки и матрица Wiper
Оправки не являются универсальными, и выбор неправильного типа сразу же проявляется в виде проколов или истираний при изгибе. Оправка пули, иногда называемая оправкой-заглушкой, представляет собой одинарный фиксированный выступ на конце хвостовика. Это просто, недорого и адекватно, когда коэффициент стенки умеренный и несколько изгибов расположены достаточно далеко друг от друга, чтобы трубке не требовалась поддержка за пределами касательной линии. Шаровая оправка добавляет от одного до трех шарнирных сегментов шара за носовой частью, поэтому при формировании изгиба опора выходит за пределы касательной. Именно это сочленение делает возможными тонкостенные трубы, изгибы от 1,5D до 2D, а также близко расположенные или составные изгибы.
Оправка редко работает в одиночку. Пластина для очистки — закаленное лезвие, расположенное в кармане за гибочной матрицей на внутреннем радиусе — разглаживает каждую новую складку, прежде чем она сможет застыть. Оба инструмента прижимаются к отверстию трубы под высоким давлением, поэтому смазка не является обязательной; сухая или слишком маленькая оправка приведет к истиранию отверстия и растягиванию стенки. Материал оправки также имеет значение: носики из алюминиевой бронзы устойчивы к истиранию нержавеющей трубы, а закаленная инструментальная сталь является стандартным выбором для работ с углеродистой сталью и алюминием.
| Инструмент | Строительство | Типичное применение |
|---|---|---|
| Оправка пули/пробки | Одинарный фиксированный носик на хвостовике | Умеренные факторы стены; изгибается в 2D или больше с большим интервалом |
| Оправка шарика (1–3 шарика) | Нос плюс шарнирные шаровые сегменты | Тонкостенная труба, изгибы 1,5D–2D, сложные или близко расположенные изгибы. |
| Стеклоочиститель умирает | Закаленное лезвие, повторяющее внутренний радиус | Предотвращение образования морщин на крутых поворотах; используется вместе с оправкой |
Что должна контролировать гибочная машина
Повторимость трубы, изогнутой с оправкой, зависит от того, как работает машина с оправкой, и именно здесь гибочные устройства общего назначения терпят неудачу. Оправка должна продвигаться до начала изгиба и аккуратно втягиваться после этого, причем время зависит от положения рычага изгиба. Слишком рано, и нос протягивается через зону формирования и покрывается рубцами; слишком поздно, и первые степени изгиба образуются без опоры, и именно здесь начинается большая часть обрушений. Станки без привода оправки просто не могут производить эти детали.
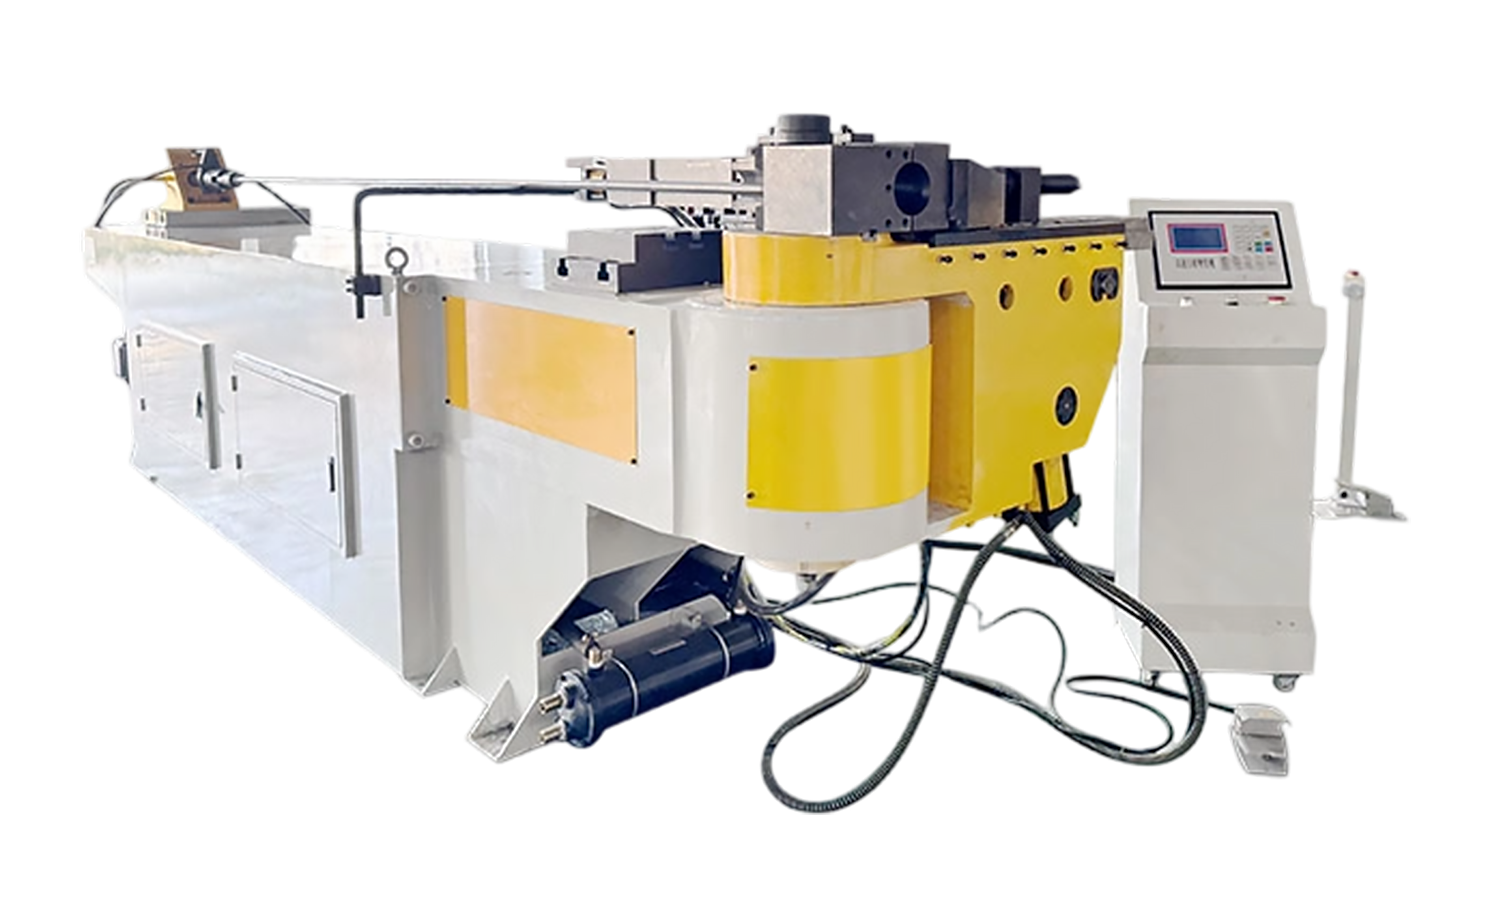 Гидравлический трубогибочный станок серии NC M с управлением оправкой Полуавтоматический гибочный станок с ЧПУ с программируемой компенсацией пружинения, гидравлическим зажимом на обеих матрицах и регулируемой скоростью нажимной матрицы, подходящий для работ по гибке оправок, где важны поддержка зажима и плавное гидравлическое управление. Посмотреть продукт →
Жесткость вокруг изгибаемой головки имеет такое же значение, как и контроллер. Для работы с тонкими стенками необходима соответствующая длина зажимной матрицы, чтобы труба никогда не соскальзывала, нажимная матрица, помогающая проталкивать материал в изгиб и уменьшать утончение, а также плавное гидравлическое управление, чтобы оправка не дергалась под нагрузкой. Когда какой-либо из этих элементов слаб, симптомы — провисания, потертости, непостоянное истончение — проявляются во всей партии, даже если программа не изменилась. Прежде чем предлагать цену на оправку, убедитесь, что машина обеспечивает четыре пункта:
- Программируемая синхронизация подачи и отвода оправки, привязанная к углу изгибающего рычага.
- Длина зажима и усилие зажима соответствуют толщине стены.
- Пресс-матрица помогает или ускоряет подачу материала и ограничивает утончение внешней стенки.
- Жесткая гибочная головка с плавным гидравлическим движением для защиты поверхности оправки.
Подбор оборудования в соответствии с размером партии и отраслью
Размер партии и состав деталей должны определять уровень автоматизации, а не наоборот. Для мастерских и подрядных производителей, работающих с небольшими партиями и частыми перенастройками, полуавтоматический станок для гибки оправок с ЧПУ и простой настройкой программы сокращает время переналадки, сохраняя при этом две вещи, которые нельзя оставлять на усмотрение оператора: угол изгиба и синхронизацию оправки.
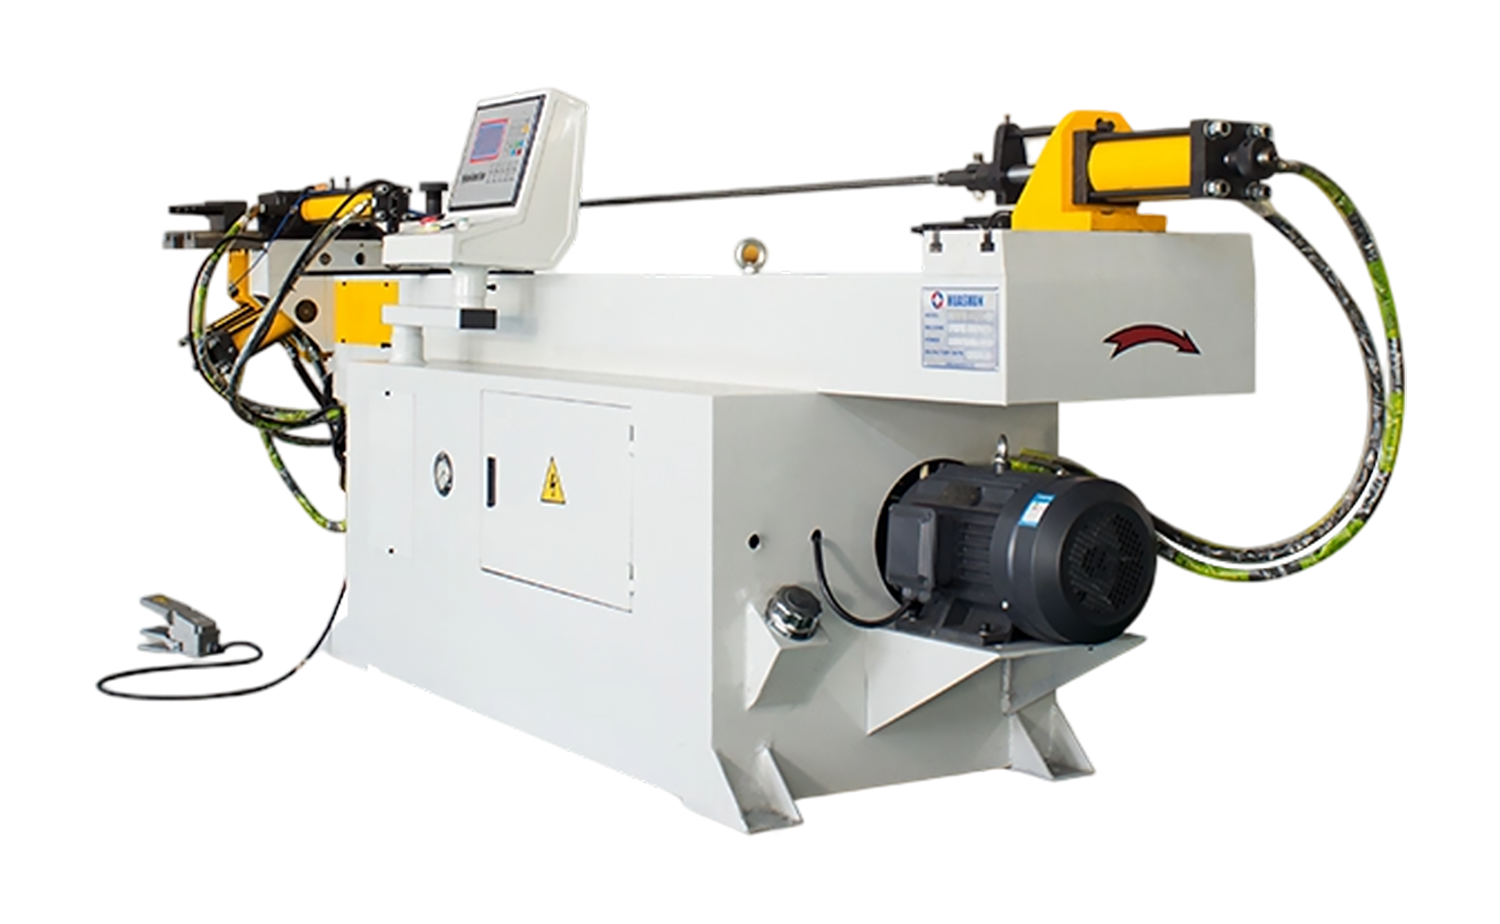 Гидравлический трубогибочный станок с оправкой серии NC S с простой настройкой программы Сохраняет до 16 программ по 16 гибок в каждой с настройками упругого возврата для каждого угла, что позволяет цехам фиксировать угол гибки и синхронизацию оправки, сохраняя при этом быструю переналадку при коротких циклах и частой смене деталей. Посмотреть продукт →
Когда объемы растут и каждую неделю выполняется одно и то же семейство деталей, возможности ЧПУ окупаются. Станки с ЧПУ с несколькими радиусами хранят полные программы гибки, включая синхронизацию оправки, положения зажима и пресс-формы, а также несколько радиусов на одной трубе, поэтому обученный наладчик воспроизводит деталь номер один на детали номер пятьсот без повторной настройки. Эта повторяемость – это именно то, что проверяют поставщики выхлопных систем, змеевиков систем отопления, вентиляции и кондиционирования воздуха и гидравлических фитингов, когда они аттестуют гибочную ячейку.
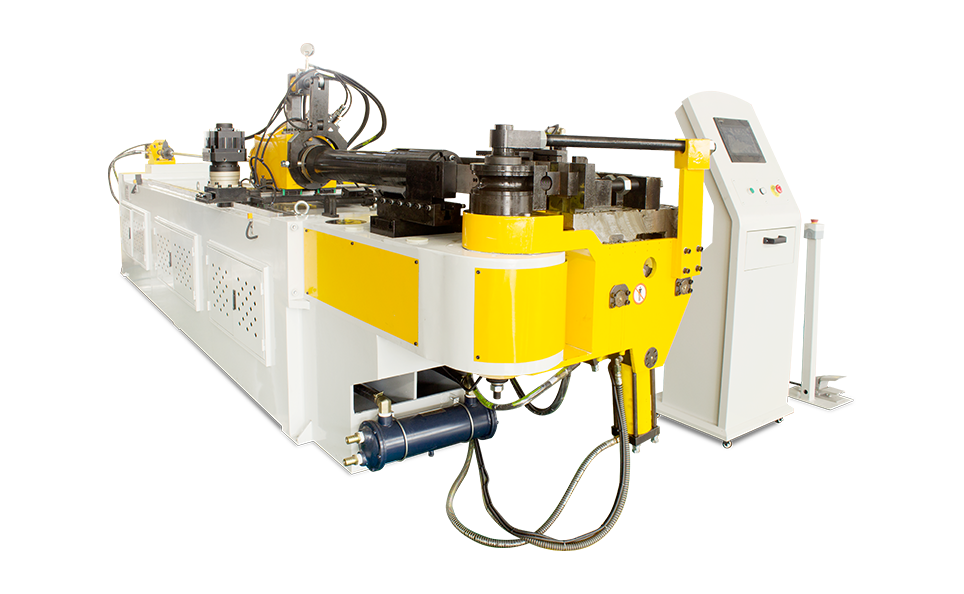 Полностью автоматический многорадиусный трубогибочный станок с ЧПУ серии M Полностью автоматический гибочный станок с ЧПУ с подачей и вращением с сервоприводом, вспомогательной матрицей и смазкой оправки, обеспечивающий сохраненные программы с несколькими радиусами и повторяемость, необходимые для производства выхлопных труб, змеевиков HVAC и гидравлических фитингов. Посмотреть продукт →
Требования отрасли формируют конфигурацию так же, как и объем. Поставщики аэрокосмической и автомобильной промышленности документируют овальность и утончение изгиба за изгибом; Производители катушек отдают предпочтение змеевидной стабильности на протяжении тысяч циклов. В зависимости от того, что применимо, спецификация на чертеже должна напрямую соответствовать возможностям машины: если на чертеже указано значение 1,5D при толщине стенки 0,9 мм, на указанной машине должен быть указан пакет шариковой оправки, опора скребковой матрицы и контроль синхронизации оправки - все, что меньше, является несоответствием, которое обнаруживается во время первой проверки изделия.
Сама оправка представляет собой простой кусок полированной стали, но труба, изогнутая с оправкой, является результатом настроенной системы: правильный тип оправки с учетом коэффициента стенки, зачистная матрица, подобранная по радиусу, правильная смазка и машина, которая точно контролирует синхронизацию. Выровняйте эти четыре элемента, и изгибы с малым радиусом перестанут быть источником брака и переделок; если оставить любой из них, дефекты — овальность, истончение, морщины — вернутся, каким бы квалифицированным ни был оператор. Чтобы подробнее узнать, как прецизионное трубогибочное оборудование разрабатывается с учетом этих требований, наш Обзор отрасли точности гибки труб подробно описывает детали машины.
Рекомендуемые статьи


Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
