
 English
 русский
 Español
Как рассчитать радиус изгиба, используя формулы, ограничения на материалы и правила обработки инструментов?
Дата:Sep 04, 2026
Контент
- 1 Что на самом деле означает радиус изгиба
- 2 Основная формула для расчета радиуса изгиба
- 3 Реальные ограничения: материал, толщина стенок и инструменты
- 4 Рабочий пример: как применить расчет
- 5 Практические правила проектирования и оснастки
- 6 Когда следует проконсультироваться с производителем машины
- 7 Итог
Рабочим радиусом изгиба является тот, который соответствует трем ограничениям одновременно: минимальному радиусу изгиба материала, доступному радиусу инструмента и требованиям к размерам сборки. Проблема производственного цеха обычно возникает, когда учитывается только одно из этих ограничений. Например, алюминиевой трубке с внешним диаметром 40 мм и стенкой 2 мм может потребоваться радиус 5D, чтобы избежать складок. Если инженер задает 2D без проверки состояния сплава, производственный цикл может потерпеть неудачу.
Ключевым моментом является то, что расчет радиуса изгиба — это проектное решение, а не проверка после обработки. Это должно произойти до того, как будут заказаны инструменты или разрезана труба.
Что на самом деле означает радиус изгиба
Точка отсчета, которую вы используете, меняет ответ. В гибка труб и труб , радиус осевой линии (CLR) является стандартной привязкой. Измеряется от центра изгиба до центральной оси трубки. Внутренний радиус равен CLR минус половина наружного диаметра трубки, а внешний радиус равен CLR плюс половина наружного диаметра трубки. Для листового металла внутренний радиус изгиба — это то, что обычно обсуждают проектировщики и производители штампов, поскольку он представляет собой внутреннюю поверхность сформированного фланца.
Это различие имеет значение, поскольку внешняя стенка растягивается, а внутренняя сжимается во время изгиба. По мере уменьшения радиуса растяжение внешней стенки увеличивается. Как только растяжение превышает предел удлинения материала, внешняя стенка трескается или становится заметно тонкой. Это физический предел, который определяет расчет минимального радиуса изгиба.
Основная формула для расчета радиуса изгиба
Первое число, которое вам нужно, — это минимальный радиус изгиба. Для листового металла самая простая оценка — умножить толщину материала на коэффициент, который зависит от пластичности материала.
Допуск на изгиб затем используется для оценки плоской длины детали. Одна из распространенных формул изгиба мягкой стали на 90 градусов:
Допуск на изгиб (BA) = [(0,017453 × Внутренний радиус) (0,0078 × Толщина материала)] × Угол изгиба
Эта формула дает точное приближение для многих установок для изгиба воздуха. Для труб припуск на изгиб вдоль осевой линии представляет собой просто длину дуги осевой линии, часто рассчитываемую как:
BA = (π × CLR × Угол изгиба) / 180
Эти формулы дадут вам отправную точку. Они не говорят вам, можно ли изготовить данный радиус без упругого возврата, утончения стенок или овальности.
Типичные минимальные коэффициенты радиуса изгиба
| Материал | Коэффициент листового металла (толщина x) | Коэффициент трубки (х наружный диаметр) |
|---|---|---|
| Мягкая сталь | от 1,0 до 1,5 | от 1,5 до 2,0 |
| Нержавеющая сталь | от 2,0 до 3,0 | от 2,0 до 3,0 |
| Алюминий (6061-T6) | от 2,0 до 4,0 | от 2,5 до 5,0 |
| Медь | от 1,0 до 2,0 | от 1,0 до 1,5 |
Эти факторы не заменяют сертификацию материалов или данные об инструментах. Они являются отправной точкой для проверки осуществимости.
Реальные ограничения: материал, толщина стенок и инструменты
Меньший радиус невозможно автоматически получить с помощью того же инструмента. Когда труба сгибается до небольшого радиуса, происходят три вещи: внешняя стенка становится тоньше, поперечное сечение становится овальным, а упругая реакция отталкивает конечный угол от заданного. Каждый из этих эффектов имеет измеримую толерантность.
- Утончение стенки. При изгибе 1D из углеродистой стали утончение может превышать 20 % от номинальной стенки. Для гидравлических и напорных линий это часто неприемлемо.
- Овальность: изгиб, не поддерживаемый оправкой, может сгладиться на 10 % и более. Многие отраслевые нормы ограничивают овальность 8 % для работы под давлением и 5 % для критических линий.
- Пружинный возврат: высокопрочные сплавы и нержавеющая сталь могут пружинить на несколько градусов. Конечный радиус после пружинения всегда немного больше радиуса инструмента.
Вот почему правильный расчет включает в себя настройки инструмента и процесса, а не только формулу геометрии. Ротационный гибочный станок с оправкой может работать более плотно, чем компрессионный гибочный станок. Станок с ЧПУ с несколькими осями может контролировать скорость подачи и гибки, чтобы уменьшить утончение.
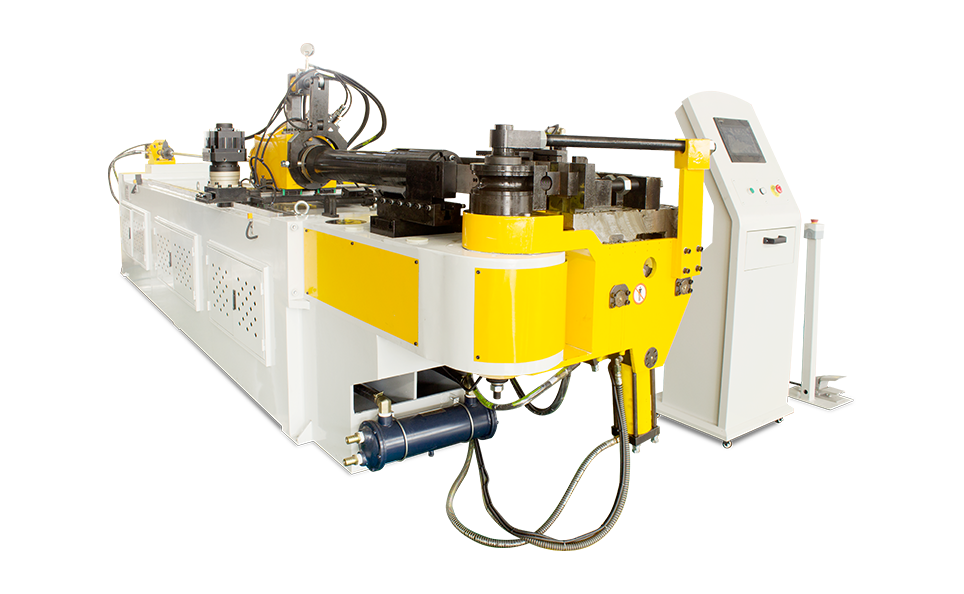 Полностью автоматический многорадиусный трубогибочный станок с ЧПУ серии M Этот полностью автоматический гибочный станок оснащен тремя программируемыми сервоосями для точной подачи и вращения и поддерживает несколько режимов гибки. Смазка оправки и централизованные системы смазки повышают надежность при сложных расчетах радиуса и решении проблем, связанных с утонением материала. Посмотреть продукт →
Рабочий пример: как применить расчет
Надежный способ применить расчет — проверить соотношение радиуса к внешнему диаметру, прежде чем думать о допуске на изгиб. Представьте, что вам нужно согнуть 2-дюймовую стальную трубу калибра 40. Фактический внешний диаметр составляет 2,375 дюйма, а стенка — 0,154 дюйма. Если заказчику нужен изгиб на 90 градусов с радиусом осевой линии 6 дюймов, сначала проверьте соотношение радиуса к внешнему диаметру.
- Рассчитайте соотношение: 6 ÷ 2,375 = 2,53. Это изгиб 2,5D.
- Для мягкой стали 2,5D обычно безопасен при использовании оправки. Без оправки ожидайте большей овальности и сплющенной внутренней стенки.
- Рассчитайте длину дуги средней линии: (π × 6 × 90) / 180 = 9,42 дюйма.
- Проверьте упругость: если материалом является углеродистая сталь класса B, упругость может составлять от 1 до 2 градусов. Установите станок на угол от 88 до 89 градусов для детали под углом 90 градусов.
Полуавтоматический гидравлический гибочный станок с оправкой может стабильно обрабатывать стальные трубы этого типа, особенно при небольших и средних объемах производства.
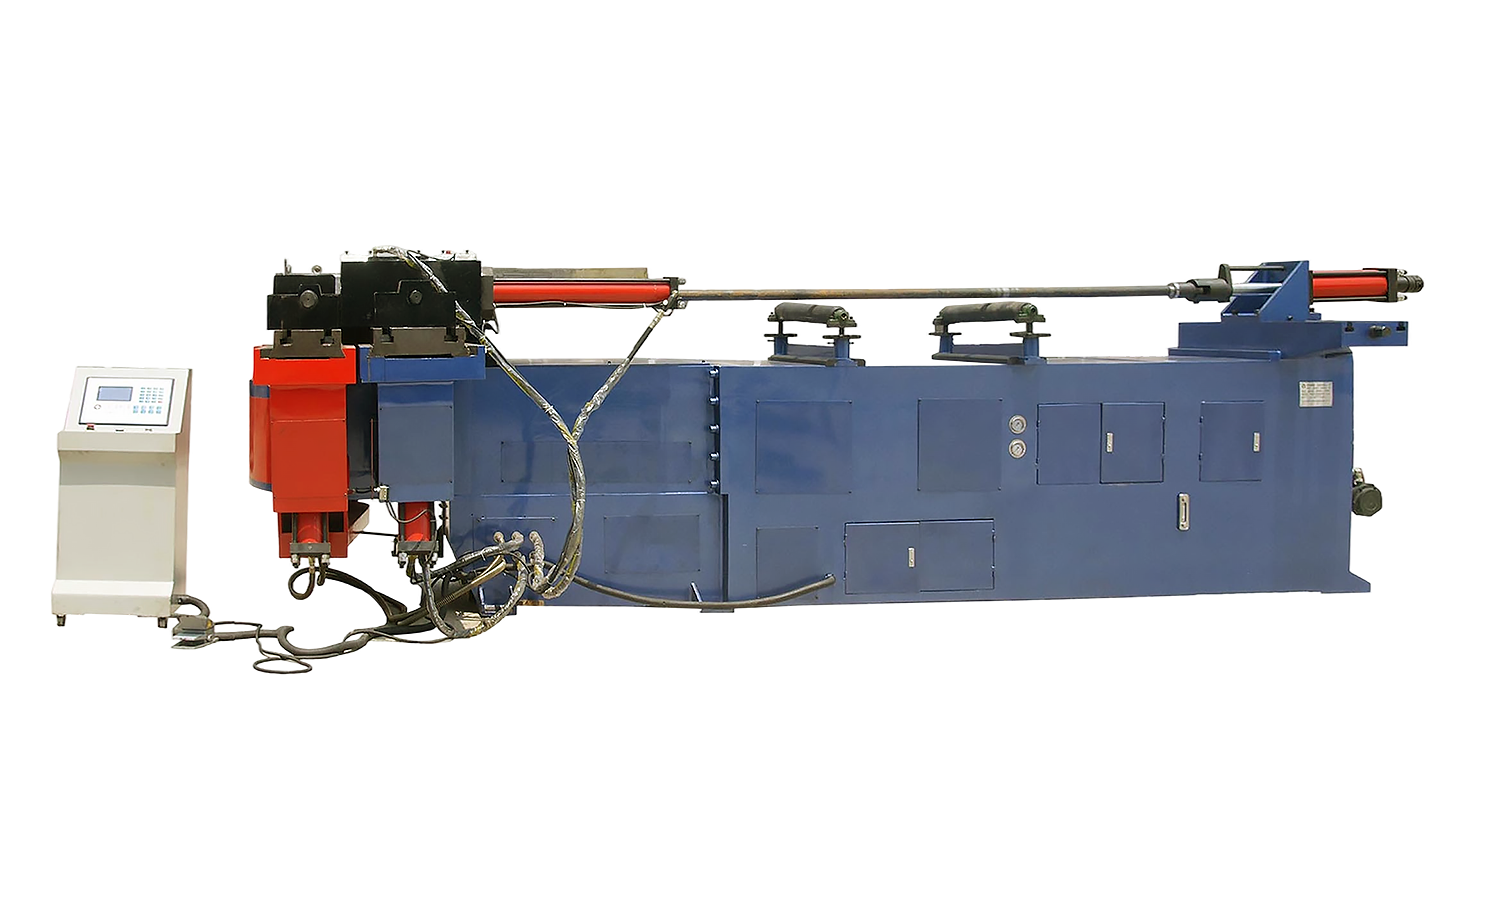 Высокопроизводительная гидравлическая трубогибочная машина серии NC L Полуавтоматический гидравлический гибочный станок с изгибом по часовой стрелке и гидравлическим зажимом, идеально подходящий для средних тиражей. Он хранит 16 программ с компенсацией пружинения и обрабатывает сталь, нержавеющую сталь, алюминий и т. д., обеспечивая стабильные результаты при проверке радиуса до наружного диаметра. Посмотреть продукт →
Тот же метод работает для алюминия, нержавеющей стали и меди, но факторы меняются. Для алюминия радиус может потребоваться увеличить до 3D или 4D, если только закалка не мягкая и не используется оправка.
Практические правила проектирования и оснастки
Когда вы работаете над новым продуктом, следуйте этим правилам, прежде чем предлагать работу.
- При оценке утонения всегда используйте толщину стенки, а не номинальный внешний диаметр.
- Для труб проверьте, является ли радиус радиусом осевой линии или внутренним радиусом. Не предполагайте, что в чертеже используется та же ссылка, что и в инструменте.
- Для листового металла внутренний радиус меньше толщины материала требует использования острой матрицы с использованием специальных операторов и все равно может треснуть.
- Если на одной трубе имеется несколько радиусов, используйте самый малый радиус в качестве отправной точки. Все остальные изгибы должны быть равны или больше этого значения.
- Если малый радиус неизбежен, используйте оправку или сплав более высокого качества с большим удлинением.
Для производственных работ в таких областях, как трубопроводы систем отопления, вентиляции и кондиционирования воздуха или автомобилестроение, выбор радиуса влияет на настройку инструментов для изгиба, припуск на утонение стенок и окончательную скорость прохождения испытаний на герметичность.
Когда следует проконсультироваться с производителем машины
Вы можете рассчитать радиус на бумаге, но практический ответ зависит от используемого вами гибочного станка. Станок с набором инструментов большего радиуса осевой линии может производить равномерные изгибы гидравлических линий. Полностью автоматический станок с ЧПУ и сервогидравлическим управлением может компенсировать пружинение в партии. Это вопросы, которые требуют участия производителя оборудования.
Укажите внешний диаметр трубы, толщину стенки, спецификацию материала и желаемый радиус осевой линии. Используя эти четыре значения, производитель гибочного станка может порекомендовать комплект штампов, тип оправки и скорость гибки. Это гораздо более короткий путь, чем отказ от заказа на оснастку.
Для производства большого количества продукции полностью автоматическая машина с сервогидравлическим управлением обеспечивает повторяемость углов изгиба и возможность выполнять несколько операций без ручного сброса упоров. Для одноцелевых работ полуавтоматический гидравлический гибочный станок может выполнить работу с меньшими капитальными затратами.
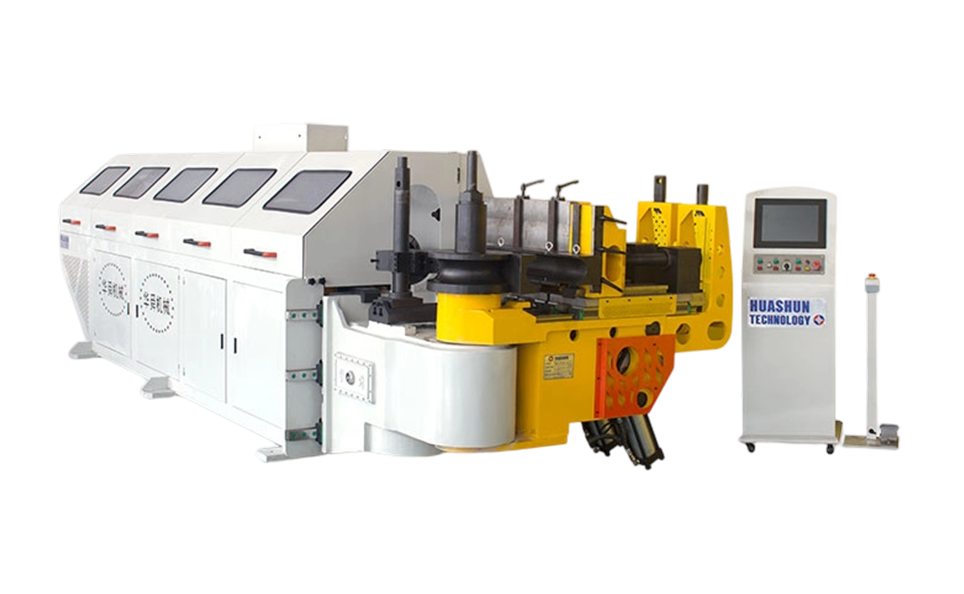 Полностью автоматический трубогибочный станок с ЧПУ серии L с сервогидравлическим управлением Эта полностью автоматическая машина сочетает в себе сервогидравлическое управление с тремя программируемыми осями, что обеспечивает повторяемость углов для производства большого количества смеси. Он включает в себя смазку оправки и ПЛК с сенсорным экраном для удобного контроля и подходит для работ, требующих точной регулировки радиуса. Посмотреть продукт →
Итог
Расчет радиуса изгиба — простая задача, если у вас есть правильные исходные данные. Найдите максимально допустимое растяжение внешней стенки, установите радиус выше минимального для материала и выберите гибочный станок с оснасткой, которая сможет удерживать радиус и контролировать пружинение. Если вы не уверены в трубке или инструменте, отправьте спецификацию материала и желаемый радиус поставщику станка, прежде чем приобретать набор штампов.
Рекомендуемые статьи


Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
