
 English
 русский
 Español
Гидравлический пресс-гибочный станок: как правильно выбрать пресс-гибочный станок для металлических труб
Дата:Aug 28, 2026
Контент
Для производства гибок металлических труб с простой геометрией в небольших объемах с постоянными углами и низкой стоимостью инструмента гибочная машина с гидравлическим прессом часто является экономически эффективным решением, которое может выбрать ваш цех. Он формирует трубу путем вдавливания верхней матрицы в нижнюю, полагаясь на гидравлическую силу вместо вращающейся намотки, используемой в стандартных волочильных станках. Для обруча из углеродистой стали с внешним диаметром 50,8 мм под углом 90 градусов гибочный гидравлический пресс часто может выполнить изгиб менее чем за 15 секунд и удерживать угол с точностью до одного градуса, при условии, что машина имеет правильный размер и матрица правильно компенсирует упругий возврат. Компромисс заключается в том, что гибка на прессе подходит для заготовок с простыми изгибами, умеренным объемом и ограниченным изменением радиуса. Как только ваш состав заказов изменится в сторону деталей с несколькими радиусами, жесткими ограничениями по утончению стенок или трехмерными траекториями труб, вам может быть лучше обслужить ротационный гибочный станок с управлением с ЧПУ.
Что такое гибочный станок с гидравлическим прессом?
По своей сути, Гидравлический пресс-гибочный станок представляет собой вертикальный пресс, оснащенный верхней и нижней матрицами. Гидравлический цилиндр перемещает верхнюю матрицу вниз, заставляя металлическую трубку принимать форму нижнего V-образного или U-образного блока. В отличие от гибки ротационной вытяжкой, при которой труба протягивается вокруг гибочной матрицы, прижимая ее к пресс-форме, при гибке прессом в стандартной конфигурации не используется оправка. Эта разница делает машину более простой в эксплуатации и оснащении.
Наиболее важными компонентами являются тоннаж цилиндра, длина хода, набор штампов и метод управления. Тоннаж определяет максимальную толщину стенок и диаметр труб, которые машина может согнуть, не перегружая раму. Длина хода определяет, насколько глубоко перемещается верхняя матрица, что напрямую влияет на угол изгиба. Геометрия матрицы определяет конечный радиус и степень сплющивания на внешней стороне изгиба. Метод управления может варьироваться от ручного клапана до ПЛК, который хранит программы для нескольких углов и последовательностей изгибов.
Стандартные гибочные машины с гидравлическим прессом оснащены одноступенчатыми цилиндрами, но некоторые производители предлагают двухстанционные или тандемные конструкции для крупнообъемных работ, таких как изготовление мебельных рам или структурных обручей. Типичная установка для цехового использования охватывает трубы диаметром от 20 мм до 114 мм, толщиной стенок от 1,0 мм до 8 мм и радиусом изгиба от 1,5 наружного диаметра трубы вверх. Более тяжелые модели могут достигать 200 тонн и более, что открывает возможности для гибки квадратных труб, прямоугольных профилей и толстостенных труб.
Гибка прессом и гибка роторной вытяжкой
Чтобы понять, когда следует выбирать гибочный гидравлический пресс, необходимо сравнить его с ротационным гибочным станком. В таблице ниже собраны ключевые различия, влияющие на решения о покупке.
| Аспект | Гидравлический Пресс Гибочный | Ротационная гибка |
|---|---|---|
| Принцип формирования | Верхняя матрица вдавливает трубу в нижнюю V- или U-матрицу. | Труба оборачивается вокруг вращающейся гибочной матрицы. |
| Контроль радиуса изгиба | Зависит от профиля матрицы; большие изменения радиуса требуют нового штампа | Фиксируется радиусом гибки матрицы; для изменения радиуса требуется новый гибочный штамп |
| Сохранение толщины стенки | Умеренный; утончение происходит на внешней стороне изгиба | Очень хорошо; Оправка и опора для зачистной матрицы для тонкостенной трубы |
| Компенсация пружинения | Ручной перегиб или дополнительная коррекция угла с помощью ПЛК | Программы ЧПУ с алгоритмами компенсации пружинения |
| Стоимость оснастки | Низкий; V- и U-матрицы недороги и просты в обработке. | Высокий; гибочные штампы, зажимные штампы и зачистные штампы могут быть дорогостоящими |
| Время цикла на изгиб | Короткий, специально для одноплоскостных обручей и U-образных изгибов. | Дольше для сложной геометрии; быстрее для простых поворотов на 90 градусов |
| Геометрическая сложность | Простые кривые и плоские формы | Мультирадиусы, трехмерные формы и изгибы с малым радиусом |
| Типичные применения | Структурные обручи, изгибы перил, мебельные каркасы | Автомобильные выхлопы, гидравлические линии, аэрокосмические трубки |
| Требования к квалификации оператора | От низкого до умеренного | Выше по настройке и устранению неполадок |
Для предприятий, выполняющих как простые, так и сложные работы, многие производители предлагают гидравлический пресс-гибочный станок вместе с волочильным станком с ЧПУ, что позволяет цеху выбирать более дешевый станок для каждого заказа. На практике решение сводится к тому, требуется ли для работы оправка, малый радиус изгиба менее 1,5D или траектория изгиба, меняющая плоскость. Если ни один из этих пунктов не применим, гибочная машина часто может изготовить конкурентоспособную деталь по более низкой цене за штуку.
Основные характеристики, которые необходимо оценить перед покупкой
Тоннаж и отверстие матрицы
Лучше не выбирать гидравлический пресс-гибочный станок только на основании диаметра трубы из каталога. Правильный тоннаж зависит от предела текучести материала, внешнего диаметра трубы, толщины стенки и длины сгибаемой трубы. Консервативное правило для мягкой стали заключается в том, что требуемая сила увеличивается примерно с толщиной стенки и квадратом диаметра трубы. Например, гибка трубы диаметром 50,8 мм со стенкой 2,5 мм занимает примерно 30–40 тонн, в то время как труба того же диаметра со стенкой 6 мм может увеличить потребность до 80 тонн и более. Проверьте также максимальную ширину штампа машины, поскольку более широкая область инструментов позволяет обрабатывать несколько труб за один цикл прессования.
Радиус изгиба и пружинение
Каждая металлическая трубка слегка отскакивает после ослабления прижимной силы. Углеродистая сталь обычно пружинит на два-пять градусов, нержавеющая сталь — на десять градусов, а алюминий — на один-три градуса в зависимости от закалки. Станок, оснащенный функцией коррекции угла или программируемой компенсацией перегиба, может сократить время наладки и количество отходов. Минимальный радиус изгиба является еще одним важным ограничением. Гибка гидравлическим прессом обычно позволяет обрабатывать радиусы, примерно в 1,5 раза превышающие внешний диаметр трубы, без чрезмерной овальности, но внешняя стенка будет тоньше. Для производственных работ радиус от 2D до 4D часто является практически оптимальным вариантом с точки зрения качества и срока службы инструмента.
Система управления и повторяемость
Ручные гидравлические прессы подходят для небольших партий, но повторяемость зависит от оператора. Полуавтоматический станок с ЧПУ-контроллером сохраняет в памяти углы изгиба и время прессования, поэтому ту же работу часто можно воспроизвести завтра, не измеряя первую деталь. Вот где Полуавтоматический гидравлический трубогибочный станок с ЧПУ приобретает свою ценность в магазинах, которые выпускают повторяющиеся партии продукции. Если цеху необходима полная отслеживаемость, следует рассмотреть возможность автоматизации с ЧПУ с сервогидравлической точностью, особенно для больших тиражей, где стоимость рабочей силы на один изгиб имеет значение.
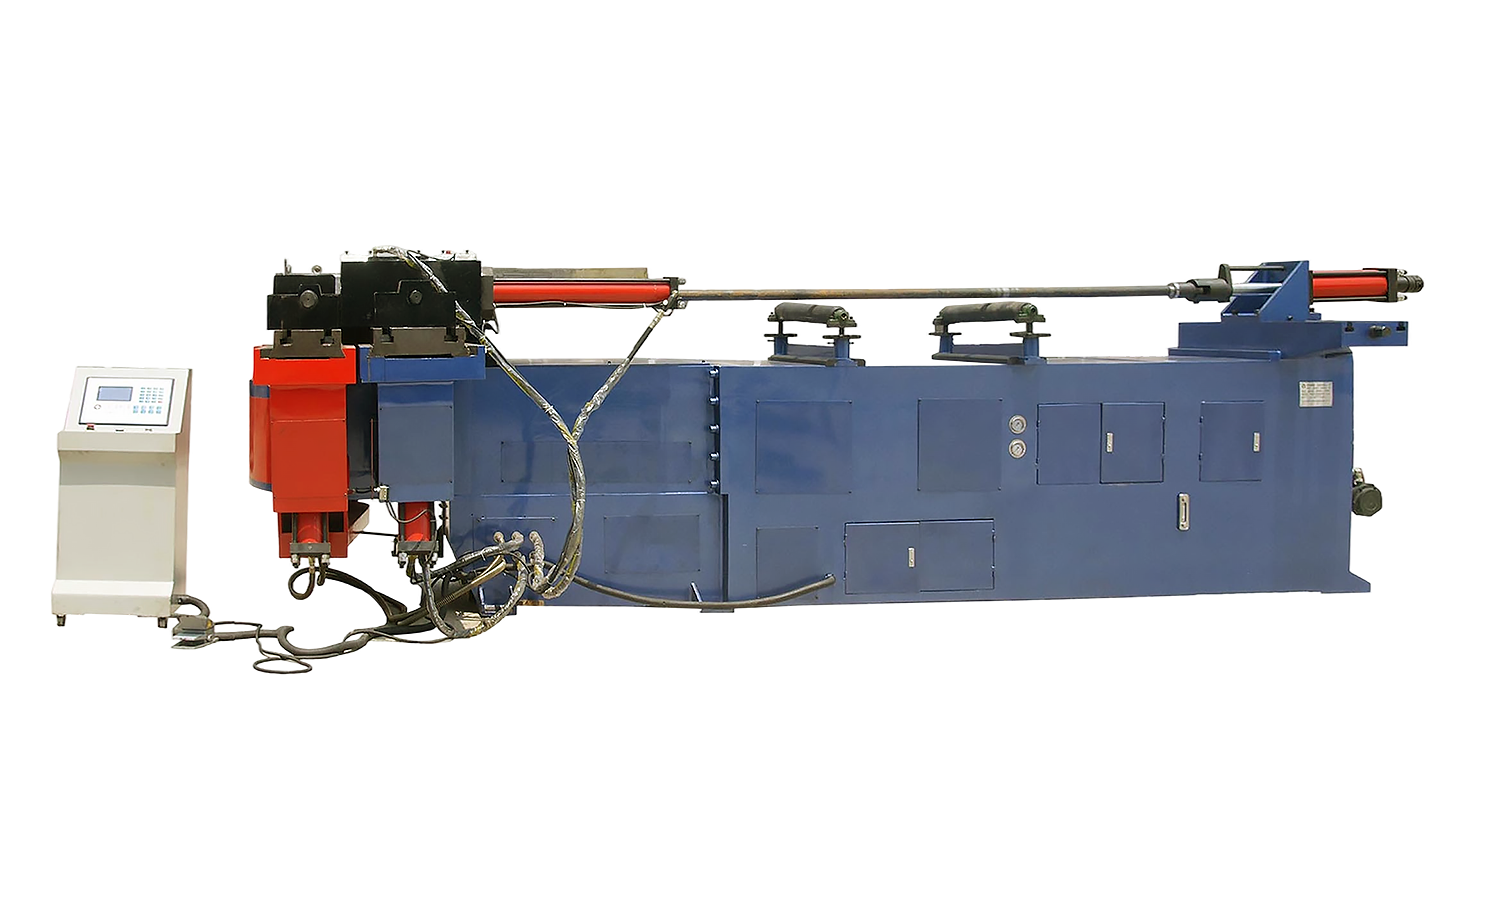 Высокопроизводительный полуавтоматический гидравлический трубогибочный станок с ЧПУ Этот станок с ЧПУ сохраняет до 16 программ по 16 гибок в каждой, что позволяет воспроизводить повторяющиеся партии продукции. Его гидравлический пресс-форма с регулируемой скоростью и компенсацией пружинения обеспечивает точные изгибы стали, нержавеющей стали, алюминия и т. д. Посмотреть продукт →
Попросите поставщика предоставить данные о повторяемости: для качественного пресс-гибочного станка с прочными направляющими и жесткой рамой обычно ожидается допуск плюс-минус 0,5 градуса или выше.
Универсальность инструментов
Комплекты штампов являются наиболее часто заменяемым элементом любого гибочного станка. Ищите быстросменную систему зажима, которая позволит вашему оператору заменить V- или U-матрицу менее чем за три минуты. Многоканальные V-образные блоки, которые образуют разные радиусы на разных секциях одной и той же матрицы, могут сократить количество смен инструмента при смешанных работах. В цехах, которым также необходимо формовать квадратные трубы или плоские прутки, спросите, поддерживает ли станина машины сменные верхние и нижние матрицы без модификаций.
Выбор на основе приложения
Автомобильные компоненты
Работа в автомобилестроении часто требует высокой повторяемости выхлопных систем, каркасов сидений и структурных направляющих. Гибочный гидравлический пресс может эффективно обрабатывать многие из этих деталей, если их геометрия проста, но если деталь имеет малый радиус и тонкую стенку, то волочильный станок с оправкой обычно является более безопасным выбором. Для магазинов, которые поставляют продукцию в автомобильную цепочку, решение зависит как от объема, так и от требуемого предела утончения стенок. Просмотрите применение в автомобильном производстве чтобы увидеть, как выбор станка соответствует конкретным семействам компонентов.
Строительство и отделка
Перила, лестничные пандусы, балюстрады и фасады требуют четких изгибов и постоянного визуального качества. Гибка гидравлическим прессом здесь часто работает хорошо, поскольку в результате прессования наружная поверхность остается гладкой и, как правило, на трубе не остаются следы зажимной матрицы. Широкий ассортимент декоративных профилей — круглая труба, квадратная труба, овальная труба и угловой профиль — также подходит для простой смены штампов в гибочном прессе. применение в строительстве и отделке охватывает типичные металлообработки на открытом воздухе и в помещении, где размеры партий умеренные, а чувствительность к стоимости инструментов высока.
ОВиК и промышленные линии
В цехах систем отопления, вентиляции и кондиционирования медь, алюминий и легкую сталь сгибают для линий хладагента, дренажей конденсата и трубопроводов сжатого воздуха. Эти детали часто имеют малый диаметр, большие объемы и менее требовательны к допускам. Двухстанционный гибочный пресс может производить две гибки за цикл, что напрямую повышает производительность. Поскольку чистота трубок имеет большое значение в линиях хладагента, рассмотрите возможность использования матриц с нецарапающими вставками или станка с быстросъемным столом для инструментов для легкой очистки.
Выбор подходящего пресс-гибочного станка для вашего трубного цеха
Выбор подходящего станка начинается с сортировки набора заказов по сложности геометрии, размеру партии и допуску. Если большинство ваших деталей представляют собой простые одноплоскостные изгибы с радиусом более 1,5D, мощный гидравлический пресс-гибочный станок может стать прямым путем к снижению себестоимости детали. сверхмощный гидравлический пресс-гибочный станок предназначен для труб большой толщины и большого диаметра, что делает его идеальным для строительных работ и производственных линий, которые работают стабильно в течение недели.
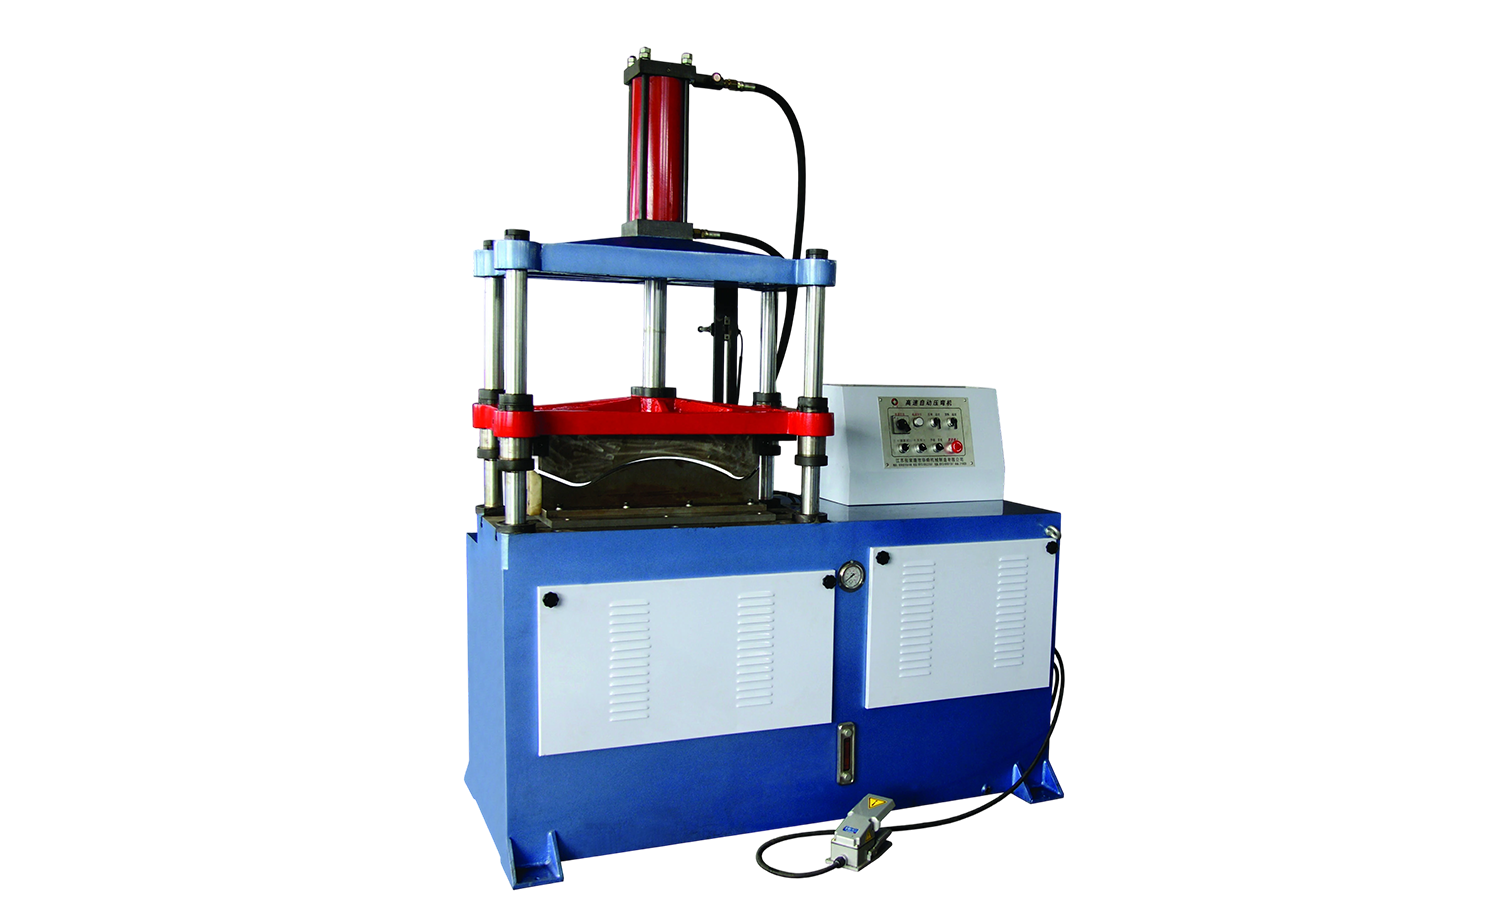 Гидравлический пресс для тяжелых условий эксплуатации для гибки труб большого диаметра Этот вертикальный пресс-гибочный станок идеально подходит для труб с большой толщиной стенок и труб большого диаметра. Он упрощает загрузку и разгрузку благодаря своей уникальной конструкции без зажимов, что делает его экономически эффективным выбором для структурных деталей и стабильного производственного цикла. Посмотреть продукт →
По мере того, как ваши детали усложняются, подумайте, стоит ли дополнительных инвестиций в ротационный гибочный станок с ЧПУ. Полностью автоматический трубогибочный станок с ЧПУ с сервогидравлическим приводом. обрабатывает детали с несколькими радиусами, трехмерную геометрию и минимальное утончение стенок, что является общим ограничением гибки на прессе. Во многих цехах практический путь состоит в том, чтобы запустить гибочный пресс для простых работ и гибочный станок с ЧПУ для малых радиусов, а затем измерить разницу в стоимости каждой детали, прежде чем выбирать новое оборудование.
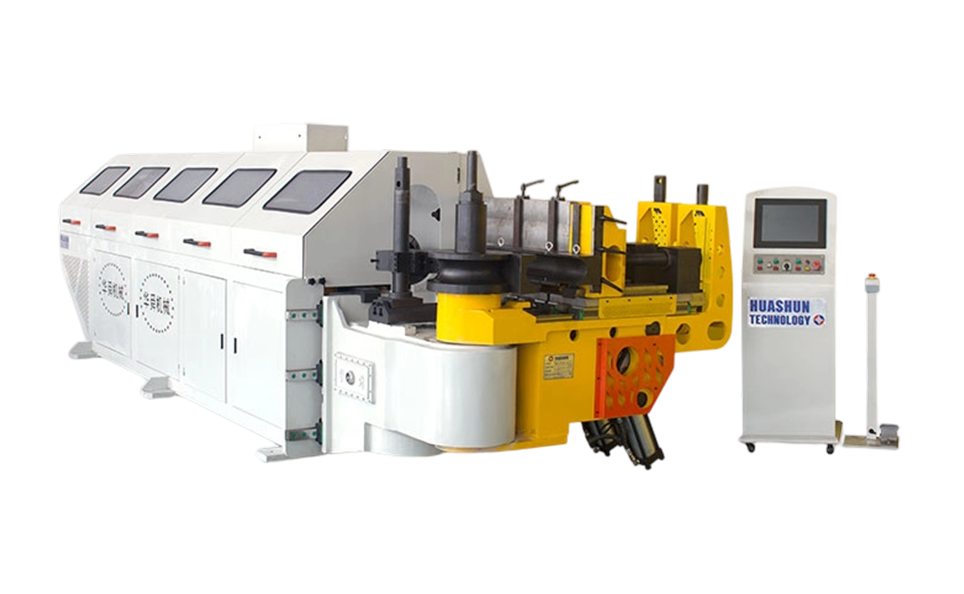 Полностью автоматический трубогибочный станок с ЧПУ и сервогидравлическим управлением Эта машина имеет три программируемые оси с серводвигателями для подачи и вращения, поддерживая как гидравлический, так и сервоизгиб. Сенсорный экран ПЛК обеспечивает мониторинг в режиме реального времени, а передовые системы смазки снижают износ и продлевают срок службы сложных деталей. Посмотреть продукт →
Когда вы будете готовы сравнить машины, запросите у поставщика три результата:
- Тест на повторяемость, выполненный на реальном материале трубки, а не на образце, предоставленном поставщиком.
- Таблица тоннажа, охватывающая весь диапазон диаметров труб и толщин стенок, включая размеры головок.
- Демонстрация смены инструмента по времени: от последнего изгиба одной работы до первого изгиба следующей.
Гидравлический пресс-гибочный станок — это актив, который может окупить себя за счет упрощения настройки, сокращения времени цикла и минимального количества отходов. При наличии правильной модели переход от ручного сгибания к гидравлической точности может стать значительным увеличением производительности, а не долгосрочным экспериментом.
Рекомендуемые статьи


Авторское право © 2025 Zhangjiagang HuaShun Machinery Manufacture Co., Ltd. Все права защищены.
